Die Suche nach schwarzen Markierungen auf Edelstahl liefert widersprüchliche Ergebnisse, da drei verschiedene Verfahren jeweils ein dunkles Ergebnis erzeugen. Dieser Leitfaden unterscheidet zwischen Glühen, Ätzen und Gravieren und liefert die Fasereinstellungen, die in Herstellererklärungen oft fehlen.
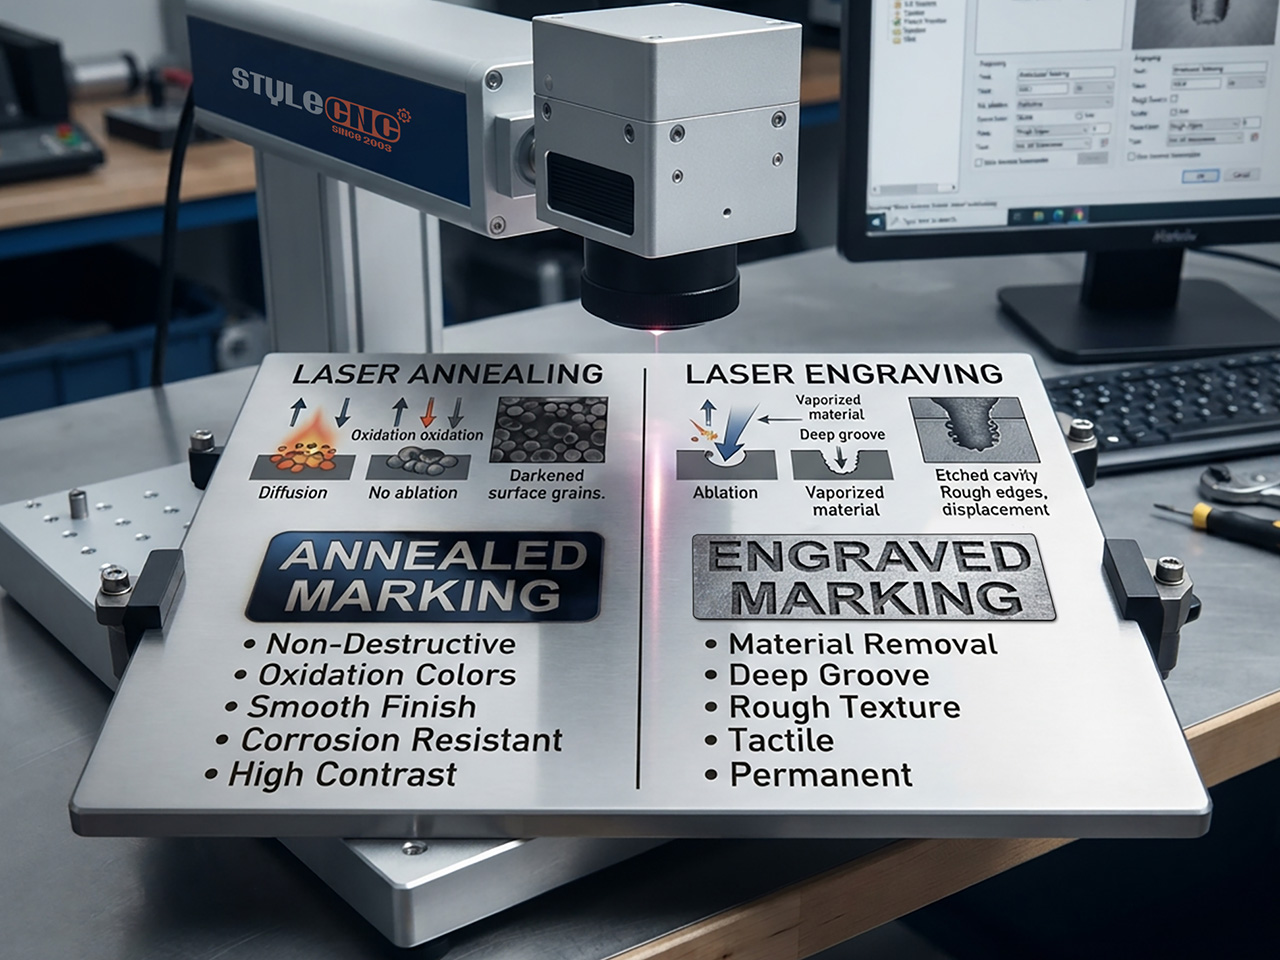
3 Markierungen, 3 Tiefen
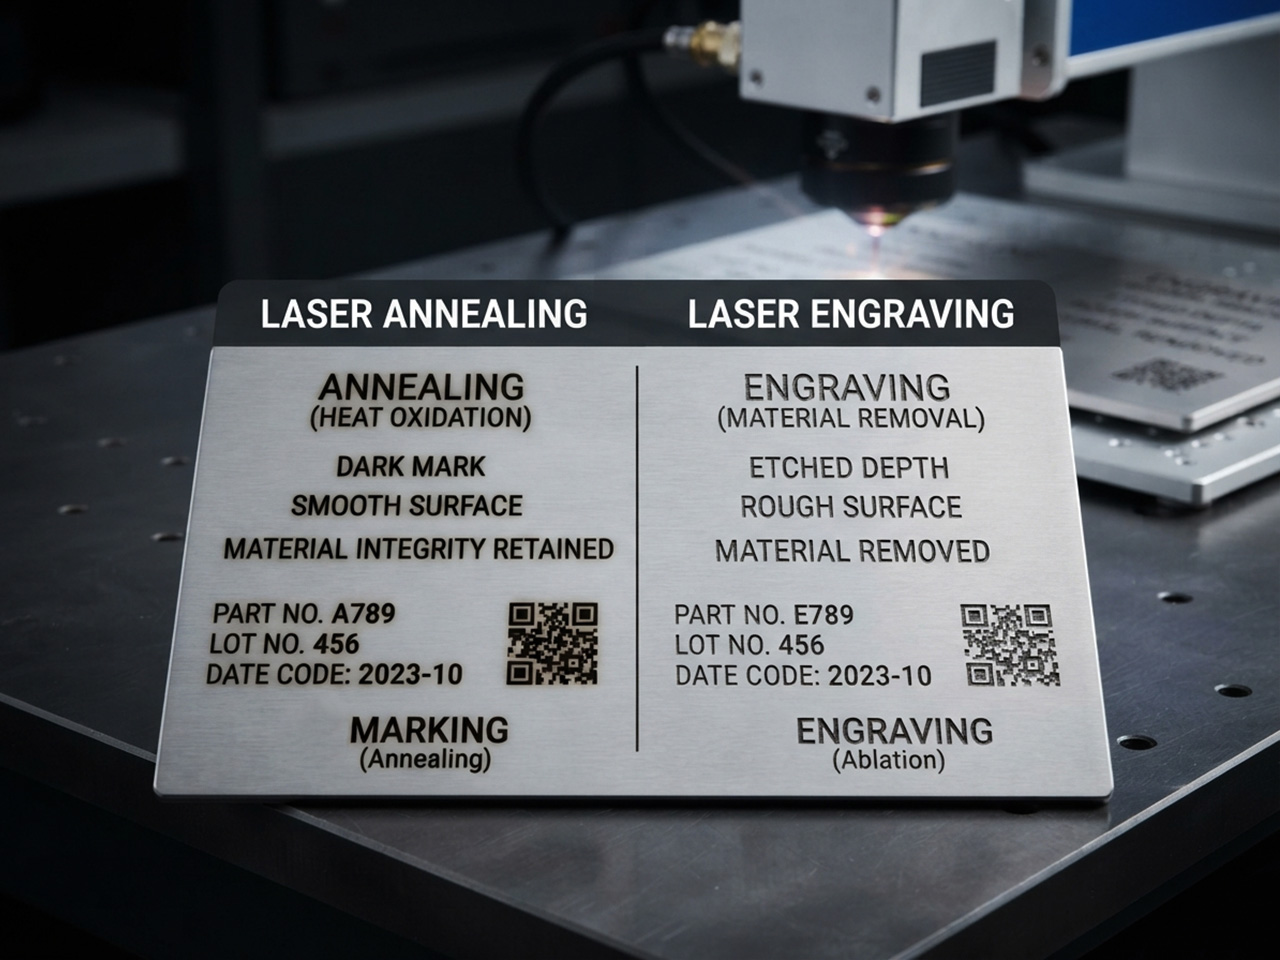
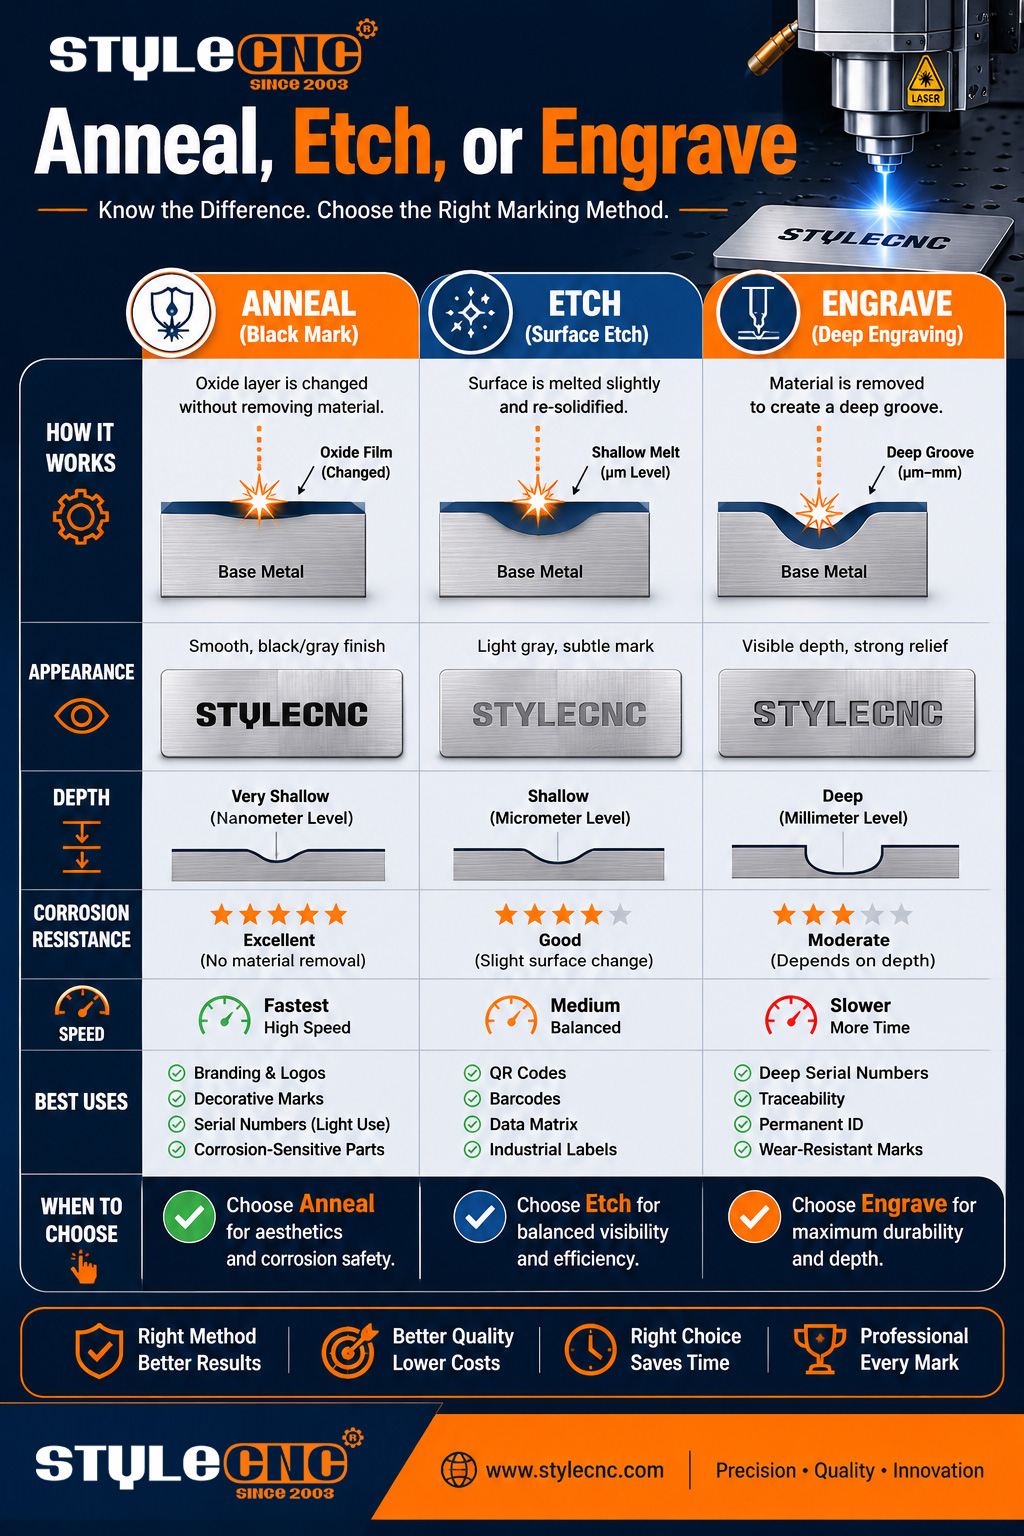
Beim Glühen wird reine Hitze verwendet. Der Strahl erwärmt die Oberfläche, bis sich darin kontrolliert eine Oxidschicht bildet, die ihre Farbe verändert, ohne dass dabei auch nur ein Mikrometer abgetragen wird, sodass die Oberfläche glatt bleibt.
Beim Ätzen wird eine hauchdünne Schicht angeschmolzen, die mit einer leichten Textur wieder erstarrt. Dadurch wird eine geringe Oberflächenveränderung zugunsten einer deutlich höheren Geschwindigkeit in Kauf genommen. Die Gravur geht tiefer und erzeugt messbare Tiefe – die einzige Möglichkeit, Seriennummern in der von der ATF für Schusswaffen vorgeschriebenen Qualität zu erhalten.
Alle 3 laufen auf demselben Laserbeschriftungsanlage Die Hardware ändert sich; nur das Rezept. Deshalb ist der Vergleich vor dem Kauf wichtig, nicht danach.
Die Korrosionsfrage
Edelstahl ist aufgrund einer selbstheilenden Chromoxidschicht rostbeständig. Gravuren durchdringen diese Schicht, und die entstandenen Rillen korrodieren in feuchter oder salzhaltiger Umgebung zuerst, sofern das Bauteil nicht gemäß Standards wie den von A veröffentlichten erneut passiviert wird.STM International.
Das Glühen wirkt mit der Haut, anstatt gegen sie. Die gebildete Oxidschicht geht nahtlos in die Schutzschicht über, weshalb die Markierungen Autoklaven, Reinigungsmittel und Witterungseinflüsse unverändert überstehen.
Diese eine Eigenschaft treibt die Medizin- und Lebensmittelbranche in Richtung getemperter Identifikatoren, einschließlich der Gerätecodes, die gemäß den FDA-Vorschriften für Medizinprodukte erfasst werden.
Glühen vs. Ätzen vs. Gravieren auf einen Blick
| Attribut | Temperm | Radierung | Gravur |
| Messung | Oxidschicht, einige zehn Nanometer | Schmelzschicht, unter 25 Mikrometern | Abgetragene Tiefe, 10 bis 500 Mikrometer |
| Oberfläche nach dem Markieren | Glatt, Textur unverändert | Leicht erhabene Textur | Vertiefte Rillen und Kanten |
| Passive Chromschicht | Konserviert | Größtenteils erhalten | Innerhalb der Markierung entfernt |
| Korrosionsverhalten | Unverändert gegenüber dem Basismetall | Nahezu original | Für den Einsatz in feuchter Umgebung ist eine erneute Passivierung erforderlich. |
| Relativgeschwindigkeit | Am langsamsten | Schnellste | Langsam, multipliziert sich mit der Tiefe |
| Typische Anwendungen | Medizinische Instrumente, Lebensmittelausrüstung, dekoratives Schwarz | Logos, Codes, Volume-ID | Serien, Formen, Schleifmittelservice |
Geschwindigkeitsvergleiche setzen identische Grafiken auf demselben Bildschirm voraus. 30W Faserquelle. Die Ätztextur variiert mit der Frequenz und kann bei hohen Einstellungen eine nahezu glatte Oberfläche wie nach dem Glühen erreichen.
Praktische Fasereinstellungen für jede Markierung
Die Fenster unten passen zu einem 30W Faserquelle auf 304 Platte und die Theorie in erste Ergebnisse umsetzen. Markiermaschinen für Faserlaser Alle Geräte dieser Leistungsklasse verhalten sich ähnlich, sobald der Fokus eingestellt ist.
| Zielergebnis | Schnelligkeit | Tuning | Frequenz | Optik | Pässe |
| Messung | mm/s | Prozent der Nennleistung | kHz | Abweichung von der Schärfentiefe | zählen |
| Dunkelglühen | 100-250 | 50-70 | 40-60 | Plus 1 bis 3 mm | 1 |
| Kontrastätzung | 500-800 | 35-50 | 30-50 | Sharp | 1 |
| Tiefengravur | 400-600 | 80-100 | 20-30 | Scharf, mit jeder Schicht abgestuft. | 10-40 |
Die Werte beziehen sich auf spiegelndes oder mattes 304. Bei kugelgestrahlten, gebürsteten und 316er Oberflächen ändert sich die Temperatur bei jedem Fenster, daher sollte jede Oberflächenbehandlung vor der Produktion einem Rampentest unterzogen werden.
Defokussierung ist der Hebel zur Wärmebehandlung, der in den meisten technischen Datenblättern vernachlässigt wird. Durch Anheben des Brennkopfes um 1 bis 3 mm über den scharfen Fokus hinaus wird der Brennfleck aufgeweitet, die Intensität unter die Ablationsschwelle gesenkt und die Wärme kann sich verteilen; die Pulssteuerung, die Unterschied zwischen MOPA- und Q-geschalteten Quellenentscheidet, wie sanft jeder Impuls auftrifft.
Tiefenarbeit stellt alle Prioritäten auf den Kopf: scharfer Fokus, maximale Leistung, niedrige Frequenz und Geduld sind gefragt. Spezielle Plattformen wie die 50W Faser-Tiefengraviermaschine für Metall Die Brennebene wird mit zunehmender Größe des Hohlraums abgesenkt.
Wichtige Kennzahlen, die man sich merken sollte
• Durch Glühen entstehen Oxidschichten mit einer Dicke von einigen zehn Nanometern; beim Gravieren werden Schichten von 10 bis 500 Mikrometern abgetragen.
• Eine Defokussierung von 1 bis 3 mm reicht aus, um die meisten Objekte zu bewegen. 20W zu 50W Quellen von der Ablation bis zur reinen Erwärmung.
• Durch Ätzen lässt sich dasselbe Kunstwerk in der Regel um ein Vielfaches schneller fertigstellen als durch Tempern.
• Bei der Tiefgravur sind 10 bis 40 Durchgänge nötig, rechnen Sie also mit Minuten, während eine Ätzung nur Sekunden dauert.
• Getemperte Data-Matrix-Codes bleiben auch nach Hunderten von Autoklavierzyklen lesbar, weshalb sie in Krankenhäusern vorgeschrieben sind.
• STYLECNC's Galerie von Markierungsergebnisse auf Stahl zeigt geglühte, geätzte und gravierte Proben nebeneinander.
Fragen, die Operatoren tatsächlich stellen
Welches Verfahren sollte ich für die Herstellung von chirurgischen Klemmen anbieten?
Glühen, nahezu ausnahmslos. Die Markierung übersteht Autoklavierzyklen, lässt keine Spalten für Verunreinigungen und behält die Lesbarkeit der Kennzeichnung während der gesamten Lebensdauer des Instruments.
Warum dauert die Tiefenmessung so viel länger als die Kontrastmessung?
Beim Gravieren werden pro Durchgang nur wenige Mikrometer Metall abgetragen, daher lassen sich bei einer 0.2-mm-Serie Dutzende von Durchgängen übereinanderlegen. Kontrast entsteht durch einen thermischen Durchgang; Tiefe durch Abtragung.
Kann eine Maschine wirklich alle 3 Markierungen anbringen?
Ja. Eine einzelne Faserquelle schaltet zwischen Tempern, Ätzen und Gravieren rein nach Rezeptur um, und mit einem MOPA-Farbquelle Über dieselbe Plattform werden auch Gold und Blau erreicht.
Häufige Fehler, die die Grenze verwischen
• Jede schwarze Markierung wird als Ausheilung bezeichnet; die Oberflächenstruktur ist der entscheidende Hinweis.
• Glühen bei scharfer Fokussierung und stattdessen leises Abtragen.
• Auslassen des Defokus-Rampentests nach einem Objektiv- oder Quellenwechsel.
• Gravur von Edelstahl und Versand an den Einsatz in feuchten Umgebungen ohne erneute Passivierung.
• Wiederverwendung von Spiegelglasurrezepturen auf gebürsteten oder kugelgestrahlten Oberflächen.
• Erwartet wird, dass eine geglühte Schicht Schleif- oder starkem Abrieb standhält.
• Verwendung einer einzigen Frequenz für Glühen, Ätzen und Gravieren.
• Markierung vor dem Schweißen oder Biegen statt danach.
Checkliste zur Prozessauswahl
✓ Prüfen Sie zunächst die Anforderung: nur Kontrast oder messbare Tiefe.
✓ Überprüfen Sie die Legierung; zum Glühen werden Eisen- oder Titanoberflächen benötigt.
✓ Führen Sie eine Defokussierungsrampe von scharfer Fokussierung bis +3 mm auf einem Reststück durch.
✓ Messen Sie die Dauer beider Prozesse an einem realen Kunstwerk, bevor Sie ein Mengenangebot erstellen.
✓ Führen Sie Glühvorgänge langsam und in einzelnen Durchgängen durch; vermeiden Sie eine Anhäufung von Hitze.
✓ Alle gravierten Edelstahlteile, die für den Einsatz in feuchter Umgebung vorgesehen sind, müssen erneut passiviert werden.
✓ Rezeptur, Fokuskorrektur und Oberflächenbearbeitung werden bei jedem Auftrag protokolliert.
Häufig gestellte Fragen
Warum rostet mein schwarzer Fleck nach ein paar Wochen?
Weil es sich wahrscheinlich um eine Ätzung oder eine leichte Gravur handelte, nicht um ein Glühen. Fahren Sie mit dem Fingernagel darüber: Jede spürbare Struktur bedeutet, dass Material abgetragen wurde und die Passivschicht dabei verloren ging. Ein echtes Glühen fühlt sich genauso an wie der umgebende Stahl und verwittert auf die gleiche Weise.
Wie viel Defokussierung ist beim Tempern erforderlich?
Beginnen Sie 1 mm oberhalb des scharfen Fokus und erhöhen Sie den Abstand in 0.5-mm-Schritten bis etwa 3 mm. Ein größerer Abstand verteilt die Energie und verlangsamt das Oxidwachstum; ist er zu groß, verblasst die Markierung zu Grau. Ein Test mit einem Probestück ermittelt den optimalen Wert innerhalb weniger Minuten.
Wo erneuert ein CO2 Edelstahl laserglühen?
Nein. Blankes Metall reflektiert das lange Licht CO2 Aufgrund der Wellenlänge absorbiert die Oberfläche nie genügend Wärme, um das Oxid wachsen zu lassen. CO2 Maschinen markieren Edelstahl nur durch ein zuvor aufgesprühtes Bindemittel. Das Glühen gehört zu den Faserquellen bei 1064 nm.
Überstehen durch Glühen entstandene Markierungen Autoklaven und Geschirrspüler?
Ja. Die Markierung ist eine in die Oberfläche eingewachsene Oxidschicht und keine aufgesetzte Beschichtung. Daher bleibt sie auch nach wiederholten Dampfbehandlungen, Reinigungsmitteln und Desinfektionsmitteln unbeschädigt. Diese Beständigkeit und die rissfreie Oberfläche sind genau der Grund, warum dieses Verfahren zur Kennzeichnung medizinischer Geräte eingesetzt wird.
Warum ist meine Glühlösung grau statt schwarz geworden?
Grau bedeutet, dass die Oxidschicht nicht vollständig abgetragen wurde. Verringern Sie die Geschwindigkeit um 20 Prozent, verringern Sie die Defokussierung um eine Stufe oder erhöhen Sie die Leistung leicht. Ändern Sie dabei jeweils nur eine Variable pro Durchgang. Gebürstete und perlgestrahlte Oberflächen erscheinen bei identischen Messwerten ebenfalls heller als Spiegelglas. Beurteilen Sie daher die tatsächliche Oberfläche.
Führt das Glühen zu Verformungen oder Schwächungen des Bauteils?
Die erhitzte Zone ist flach und lokal begrenzt, daher sind strukturelle Veränderungen bei normalen Folienstärken vernachlässigbar. Dünne Folien bilden die Ausnahme: Ausreichende Hitze kann die Rückseite verfärben oder eine leichte Wölbung verursachen. Bei Folienstärken unter 0.5 mm sollte vor dem endgültigen Auftragen die Leistung reduziert und die Geschwindigkeit erhöht werden.
Welches Verfahren eignet sich für Barcodes und Data-Matrix-Codes?
In den meisten Fällen ist Tempern die beste Wahl. Die glatte, dunkle Oberfläche ermöglicht saubere Scans, verbirgt keine Bakterien und setzt sich nicht mit Ablagerungen zu. In Produktionslinien mit hohem Durchsatz werden aus Geschwindigkeitsgründen mitunter geätzte Codes akzeptiert, doch überall dort, wo Hygiene oder lange Lebensdauer wichtig sind, überzeugt die getemperte Variante langfristig durch bessere Lesbarkeit.
Wie tief muss eine regulierte Seriennummer sein?
Die Vorschriften zur Gravurtiefe sind branchen- und länderspezifisch, und Oberflächenglühen erfüllt keine dieser Anforderungen. So müssen beispielsweise die Seriennummern von Schusswaffen in den Vereinigten Staaten mit einer festgelegten Mindesttiefe graviert werden, weshalb die Tiefengravur in dieser Kategorie weiterhin vorgeschrieben ist.
Kann man durch Glühen Farben anstelle von Schwarz erzeugen?
Ja, sofern die Lichtquelle eine Pulsbreitensteuerung ermöglicht. Durch einstellbare Pulse lässt sich die Oxidschicht in verschiedenen Dicken aufbauen, und jede Dicke erzeugt einen anderen Farbton, von Gold über Violett bis Blau. Lichtquellen mit fester Pulsbreite erzeugen hingegen meist schwarze oder strohgelbe Farbtöne, unabhängig von der Rezeptur.