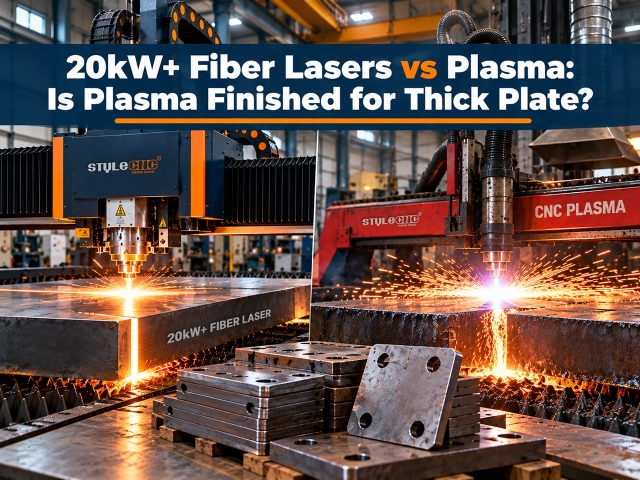
20 kW+ Faserlaser vs. Plasma für dicke Metallbleche
2026-11-046 Minuten lesenBy Charles

20 kW+ Faserlaser vs. Plasma für dicke Metallbleche

Die Plasmatechnologie ist zwar noch nicht am Ende, aber ihr Anwendungsbereich hat sich verkleinert. Ein 20-kW-Faserlaser übertrifft mittlerweile ein 300-A-Plasmaschneidsystem bei Kohlenstoff- und Edelstahl bis zu einer Dicke von etwa 20 mm, und 30- bis 40-kW-Laser schließen die Lücke im Bereich von 20 bis 50 mm mit saubereren Schnittkanten und weniger Nachbearbeitung. Plasma ist nach wie vor vorteilhaft in Bezug auf die Investitionskosten, bei sehr dicken Blechen und in Betrieben, in denen grobes Strukturschneiden und geringe Anfangsinvestitionen wichtiger sind als Präzision.
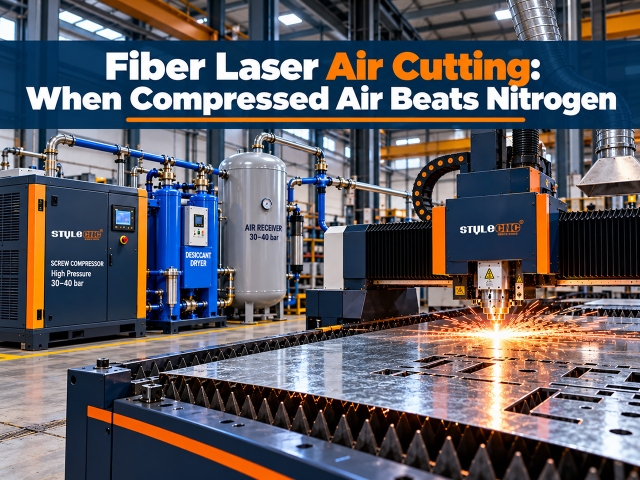
Faserlaserschneiden mit Luft vs. Stickstoff: Kosten & Einrichtung
2026-11-026 Minuten lesenBy Jimmy

Faserlaserschneiden mit Luft vs. Stickstoff: Kosten & Einrichtung

Beim Faserlaser-Luftschneiden wird getrocknete, gefilterte Druckluft, typischerweise mit bis zu 16 bar, als Hilfsgas anstelle von Stickstoff verwendet. Es schneidet dünnen bis mittelstarken Baustahl, verzinktes Blech und dünnes Aluminium zu Gaskosten von etwa 0.01 bis 0.03 US-Dollar pro Schnittminute, im Vergleich zu 0.20 bis 0.40 US-Dollar für Stickstoff. Der Nachteil ist eine leichte Oxidfärbung an Edelstahlkanten. Daher ist Luft in puncto Kosten im Vorteil, während Stickstoff weiterhin die bessere Wahl ist, wenn eine blanke, schweißfertige Kante erforderlich ist.

Eigene Faserlaser-Technologie vs. Outsourcing: Amortisationsleitfaden
2026-10-315 Minuten lesenBy Charles

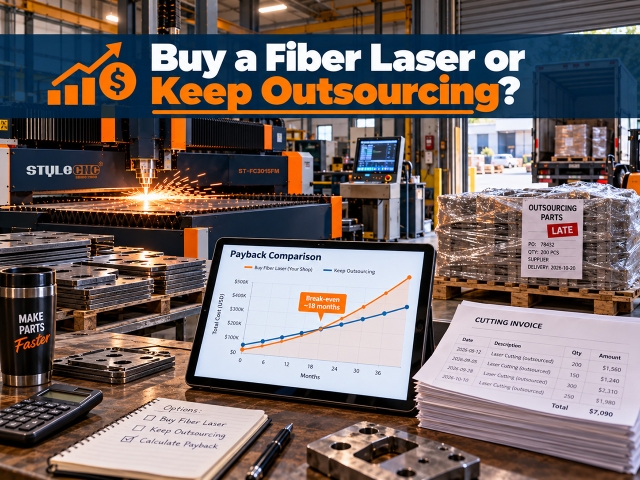
Eigene Faserlaser-Technologie vs. Outsourcing: Amortisationsleitfaden

Die Verlagerung des Laserschneidens ins eigene Haus lohnt sich in der Regel, sobald ein Betrieb etwa … investiert. $5Monatlich werden 1.000 oder mehr für ausgelagerte Schneidarbeiten ausgegeben. Bei diesem Umfang wird ein Faserlaser für etwa 10.000 Euro installiert. $9Eine Investition von 0,000 amortisiert sich typischerweise innerhalb von ein bis zweieinhalb Jahren, da die internen Betriebskosten oft nur ein Viertel dessen betragen, was Laserschneiddienstleistungen pro Stunde berechnen. Im Folgenden finden Sie weitere Informationen. $2Bei einer monatlichen Belastung von 000 € bleibt Outsourcing in der Regel günstiger.

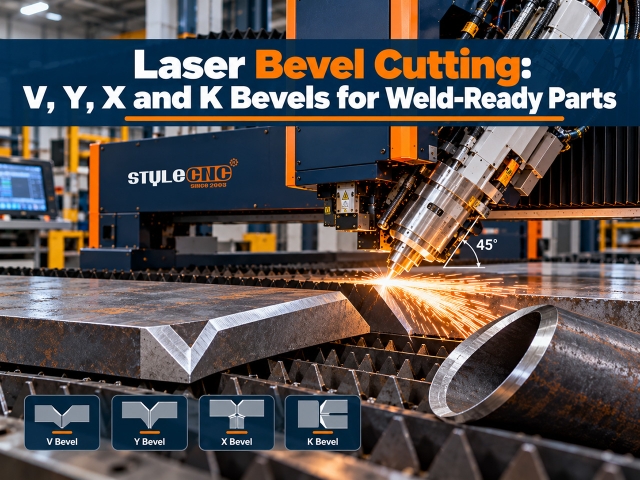
Laser-Fasenschneiden: V-, Y-, X- und K-Fasen erklärt
2026-10-296 Minuten lesenBy Jimmy

Laser-Fasenschneiden: V-, Y-, X- und K-Fasen erklärt

Beim Laser-Fasenschneiden wird der Laserstrahl geneigt, üblicherweise bis zu ±45 Grad, sodass die Kante eines Werkstücks in einem Winkel geschnitten wird, der zum Schweißen geeignet ist. 3D Der Fasenkopf erzeugt V-, Y-, X- und K-Fasen in einem Arbeitsgang wie der Konturschnitt. Dadurch entfällt der separate Schleif- oder Frässchritt, der normalerweise zur Schweißnahtvorbereitung erforderlich ist. Er eignet sich am besten für Bleche bis zu einer Dicke von ca. 25 bis 40 mm sowie für Rohrenden bei Rohr- und Konstruktionsverbindungen.

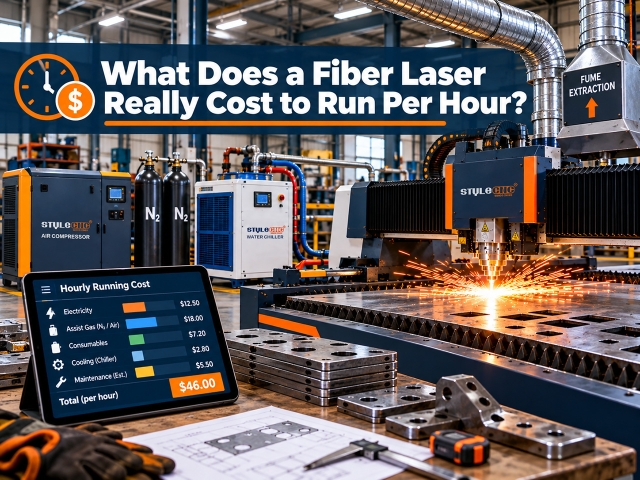
Kosten pro Stunde beim Faserlaserschneiden: Reale Betriebskosten
2026-10-296 Minuten lesenBy Hattie

Kosten pro Stunde beim Faserlaserschneiden: Reale Betriebskosten

Eine Faserlaserschneidmaschine kostet typischerweise etwa $30 zu $6Die Betriebskosten betragen 5 pro Strahlstunde, inklusive Bediener. Ohne Arbeitskräfte, Strom, Hilfsgas, Verbrauchsmaterialien und Wartung belaufen sich die Kosten auf etwa $6 zu $40 pro Stunde, abhängig von Laserleistung und Gasverbrauch. Strom ist die kleinste Leitung, oft $2 zu $7 eine Stunde; Stickstoff und Arbeitsaufwand sind die größten Kostenfaktoren.

Wie viel kostet das Laserschneiden von Metall?
2026-11-026 Minuten lesenBy Stephen

Wie viel kostet das Laserschneiden von Metall?

Um den Preis für das Laserschneiden von Metall zu berechnen, setzen Sie Folgendes zusammen: (Maschinenzeit × Ihr Stundensatz) + (Materialkosten × Aufschlag) + Einrichtungsgebühr, wobei ein Mindestbestellwert als Untergrenze gilt. Ermitteln Sie Ihren Stundensatz anhand Ihrer eigenen Kosten und nicht anhand der Kosten eines Mitbewerbers: Ein typischer kleiner Faserlaserbetrieb erreicht die Gewinnschwelle etwa bei … $60 zu $70 pro Maschinenstunde und Angebote $90 oder mehr, sobald der Rand hinzugefügt wird.

Preise für CNC-Holzdrehmaschinen: Ein-, Zwei- und Vierachsen
2026-10-295 Minuten lesenBy Jimmy

Preise für CNC-Holzdrehmaschinen: Ein-, Zwei- und Vierachsen

Die Preise für CNC-Holzdrehmaschinen beginnen bei etwa $200 für Mini-Hobbymaschinen und $1200 bis $3,600 für Midi-Drehmaschinen bis $2800 bis $11,180 für automatische Ein- und Zweiachsen-Produktionsmaschinen, wobei 4-Achs-Fräsmodelle in voller Größe erreicht werden $13,000. Der Preis richtet sich nach der Achsenanzahl, der Bettkapazität und dem Automatisierungsgrad, und die richtige Preisklasse richtet sich nach Ihrer täglichen Teileanzahl.

Funktionsweise einer Blechbiegemaschine
2026-10-295 Minuten lesenBy Hattie

Funktionsweise einer Blechbiegemaschine

Eine Blechbiegemaschine formt flaches Metall zu abgewinkelten Profilen, indem sie einen Stempel in eine Matrize drückt oder das Blech um eine eingespannte Kante faltet. In der Fertigung ist das Biegen der zweite Schritt eines Schneid-Biege-Prozesses: Zunächst schneidet eine Laser- oder Plasmaschneidanlage präzise, ​​flache Zuschnitte, anschließend formt die Biegemaschine diese zu fertigen Teilen.

Anleitung zum Drechseln von Tischbeinen: Beine im Volumen
2026-10-295 Minuten lesenBy Nicole

Anleitung zum Drechseln von Tischbeinen: Beine im Volumen

Eine Tischbeindrehmaschine ist eine CNC-Holzdrehmaschine, die speziell für die Herstellung von Möbelbeinen konfiguriert ist: Sie dreht quadratische Hartholzrohlinge nach einer vorgezeichneten Kontur zu passenden, konischen, profilierten oder geschnitzten Beinen und produziert alle paar Minuten ein Bein, wobei alle Beine eines Sets identisch sind. Schlichte Konizitäten werden auf Einachsmaschinen bearbeitet, gedrehte Profile auf Ein- oder Zweiachsmaschinen, und kannelierte oder gedrehte Beine benötigen eine Vierachsmaschine mit einer Schnitzspindel.

So verwenden Sie eine CNC-Holzdrehmaschine: Einrichtung & erster Schnitt
2026-10-295 Minuten lesenBy Christina

So verwenden Sie eine CNC-Holzdrehmaschine: Einrichtung & erster Schnitt

So verwenden Sie eine CNC-Holzdrehmaschine: Bereiten Sie einen geraden, rechtwinkligen Rohling vor, der etwas länger als das Werkstück ist. Spannen Sie ihn zwischen dem Antriebsfutter und der Reitstockspitze ein. Positionieren Sie die Lünette unter allen dünnen Stellen. Laden oder zeichnen Sie das Halbprofil in die Steuerung ein. Führen Sie einen Schruppvorgang zum Abrunden des Rohlings und anschließend einen Schlichtvorgang entlang der programmierten Kurve durch. Die meisten Probleme lassen sich eher auf die Qualität des Rohlings, die Unterstützung oder den Zustand des Schneidwerkzeugs als auf das Programm zurückführen.

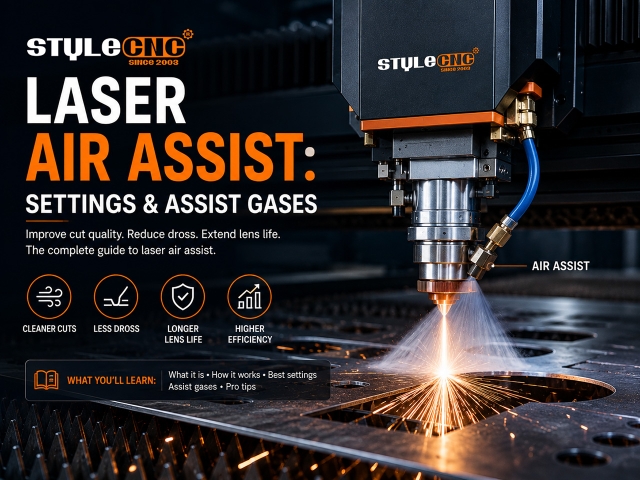
Laser-Luftunterstützungsleitfaden: Was ist das, Einstellungen und Hilfsgase
2026-09-075 Minuten lesenBy Carrie

Laser-Luftunterstützungsleitfaden: Was ist das, Einstellungen und Hilfsgase

Die Luftunterstützung drückt einen Gasstrom durch die Laserdüse auf die Schnittstelle. Dadurch werden Rauch und geschmolzene Rückstände entfernt, die Linse geschützt, Flammen unterdrückt und die Schnittqualität verbessert. Typische Startdrücke: 0.2 bis 1 bar für Gravuren, 1 bis 3 bar für … CO2 Schneidgase und 6 bis 16 bar für Fasermetall-Schneidgase.

CNC-Abkantpressen-Leitfaden: Hydraulisch vs. Servoelektrisch
2026-10-296 Minuten lesenBy Stephen

CNC-Abkantpressen-Leitfaden: Hydraulisch vs. Servoelektrisch

Eine CNC-Abkantpresse biegt Bleche, indem sie einen oberen Stempel computergesteuert in eine untere Matrize presst. Hydraulische Modelle eignen sich für dicke Bleche und hohe Presskräfte, während servoelektrische Modelle bei dünnen Blechen eine höhere Genauigkeit und einen um 50 bis 70 Prozent geringeren Energieverbrauch bieten. Wählen Sie den Antriebstyp passend zu Ihrer Materialstärke, den Teiletoleranzen und Ihrem täglichen Biegevolumen.

CNC-Holzdrehmaschinen-Leitfaden: Achsenanzahl & Spindeloptionen
2026-10-296 Minuten lesenBy Jimmy

CNC-Holzdrehmaschinen-Leitfaden: Achsenanzahl & Spindeloptionen

Eine CNC-Holzdrehmaschine verwandelt quadratisches oder rundes Rohmaterial automatisch in fertige Profile, indem sie eine CAD-Zeichnung anstelle eines handgeführten Drechselmessers oder einer physischen Schablone abtastet. Die Anzahl der Achsen bestimmt die Leistungsfähigkeit: Ein- und Zweiachsenmaschinen fertigen schnell runde Spindeln, während Vierachsenmaschinen mit einer Schnitzspindel Nuten, Spiralen und Oberflächenbearbeitungen im selben Arbeitsgang hinzufügen.

Benötigen Lasergravierer eine Belüftung? Leitfaden zur Rauchabsaugung
2026-08-265 Minuten lesenBy Evelyn

Benötigen Lasergravierer eine Belüftung? Leitfaden zur Rauchabsaugung

Ja. Bei jedem Laservorgang entstehen Feinstaub und Gase, daher ist eine Belüftung zwingend erforderlich. Entweder wird die Abluft des Gehäuses über ein geschlossenes Rohr nach draußen geleitet oder über eine Absauganlage mit HEPA- und Aktivkohlefilter umgewälzt. Die benötigte Luftmenge richtet sich nach dem Gehäusevolumen: ca. 150 CFM für Tischgeräte und 300 bis 500 CFM für Schrankgeräte. CO2 Maschinen.

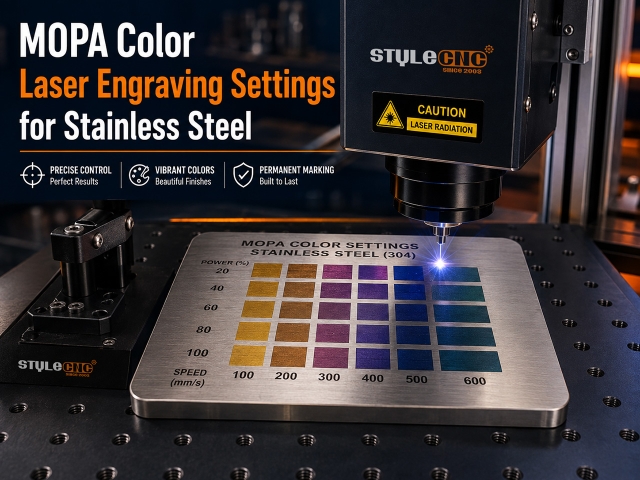
MOPA Farblasergravureinstellungen für Edelstahl
2026-08-245 Minuten lesenBy Charles

MOPA Farblasergravureinstellungen für Edelstahl

MOPA-Faserlaser färben Edelstahl durch das Aufwachsen eines dünnen Oxidfilms, dessen Dicke das Licht in einen bestimmten Farbton bricht. 20W Die Quelle zeigt, dass Gold bei 230 kHz und kurzen Impulsen etwa 550 mm/s erreicht, während Tiefblau bei 80 kHz und langen Impulsen etwa 250 mm/s erreicht. Die genauen Werte sind geräteabhängig, daher sollte zunächst eine Farbmessmatrix erstellt werden.

Materialien, die Sie niemals mit dem Laser schneiden sollten (verwenden Sie stattdessen diese)
2026-08-216 Minuten lesenBy Charles

Materialien, die Sie niemals mit dem Laser schneiden sollten (verwenden Sie stattdessen diese)

Folgende Materialien sollten niemals lasergeschnitten werden: PVC und Vinyl (setzen Chlorgas frei, das zu Salzsäure wird), ABS (gibt Cyanwasserstoff frei), HDPE (entzündlich und schmilzt), dickes Polycarbonat (verfärbt sich und brennt), PTFE/Teflon (giftige Fluorverbindungen), Glasfaser- und Epoxidverbundwerkstoffe (giftige Harzdämpfe), chromgegerbtes Leder (krebserregende Chromdämpfe) und alle nicht identifizierten Kunststoffe. Für jedes dieser Materialien gibt es sichere Alternativen, allen voran gegossenes Acryl und pflanzlich gegerbtes Leder.

Lasergravur pulverbeschichteter Becher: Einstellungen und Schritte
2026-08-215 Minuten lesenBy Stephen

Lasergravur pulverbeschichteter Becher: Einstellungen und Schritte

Pulverbeschichtete Becher werden graviert, indem die Beschichtung abgetragen wird, um den darunterliegenden, hellen Edelstahl freizulegen. Ausgangspunkte: ein 30W Die Fasergeschwindigkeit beträgt 600 bis 900 mm/s bei 50 bis 70 Prozent, a 60W CO2 Die Kamera bewegt sich mit 300 bis 400 mm/s bei 20 bis 35 Prozent, immer auf einer Drehachse, wobei der Fokus auf den Scheitelpunkt der Kurve eingestellt ist.

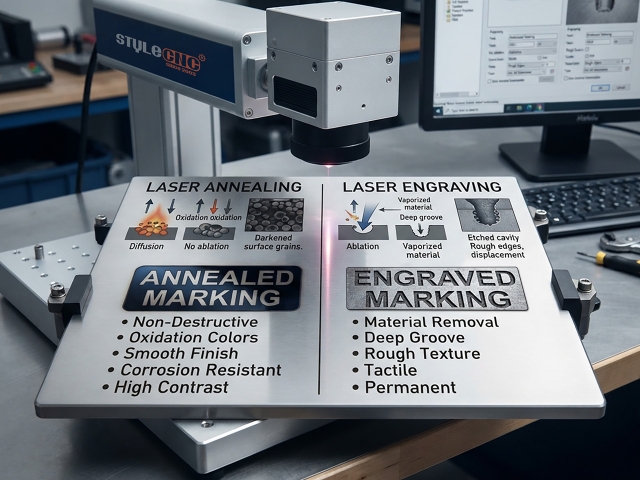
Laserglühen vs. Gravieren auf Edelstahl
2026-08-215 Minuten lesenBy Carrie

Laserglühen vs. Gravieren auf Edelstahl

Beim Laserglühen wird Edelstahl so lange erhitzt, bis sich eine glatte, dunkle Oxidschicht bildet. Dabei wird nichts abgetragen und die Korrosionsbeständigkeit bleibt erhalten. Die Gravur hingegen erzeugt messbare Schnitttiefen, während die Ätzung einen Zwischenschritt darstellt. 30W Faserquelle, Temperung beginnt bei etwa 150 mm/s bei 50 bis 70 Prozent, 40 bis 60 kHz, wobei der Strahl um 1 bis 3 mm defokussiert wird.

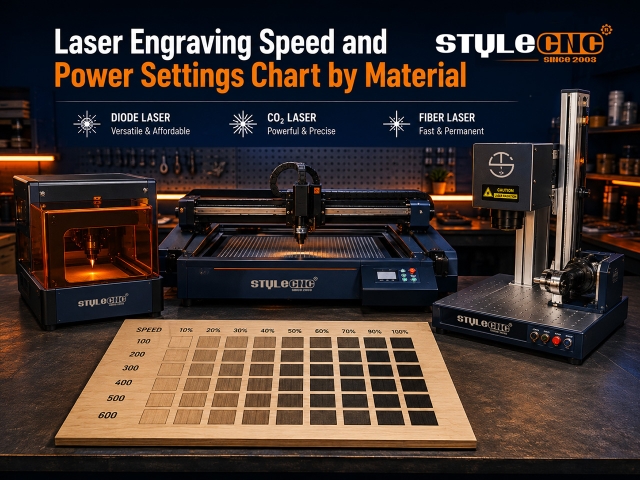
Tabelle mit Geschwindigkeits- und Leistungseinstellungen für die Lasergravur nach Material
2026-08-205 Minuten lesenBy Evelyn

Tabelle mit Geschwindigkeits- und Leistungseinstellungen für die Lasergravur nach Material

Die Einstellungen für die Lasergravur hängen vom Lasertyp, der Nennleistung und dem Material ab. Typische Ausgangspunkte: Diodenlaser gravieren Holz mit 3000 bis 6000 mm/min und 40 bis 70 Prozent Leistung. CO2 Laser arbeiten mit Geschwindigkeiten von 300 bis 500 mm/s bei einer Lichtstärke von 12 bis 25 Prozent, Faserlaser markieren Metalle mit 300 bis 900 mm/s. Die Werte sollten vor der Produktion stets anhand eines kleinen Testrasters überprüft werden.

Kann man Messing und Kupfer per Laser schneiden? Leitfaden für reflektierende Metalle
2026-08-185 Minuten lesenBy Jimmy

Kann man Messing und Kupfer per Laser schneiden? Leitfaden für reflektierende Metalle

Messing und Kupfer stehen ganz oben auf jeder Liste von Metallen, die sich gegen Laserstrahlung richten. Massives Kupfer reflektiert etwa 95 Prozent des Strahls eines Faserlasers, Messing liegt nicht weit dahinter, und beide wurden einst in Handbüchern für Laserquellen mit Warnhinweisen versehen. Dennoch schneiden Schmuckwerkstätten täglich Messingbleche, und Stromschienenfabriken verarbeiten Kupfer tonnenweise. Dieser Leitfaden erklärt, was sich geändert hat, wo das eigentliche Risiko liegt, welche Mindestleistung für die jeweilige Metallart erforderlich ist und welche – zunächst kontraintuitive – Gasstrategie die beiden Metalle voneinander trennt.

  • 1
  • 2
  • 3
  • >
  • Es werden 221 Elemente Ein 12 Seiten