Trommelpolierrohlinge sind in mehr Oberflächenausführungen erhältlich als fast alle anderen Rohlinge auf dem Markt, und jede erfordert unterschiedliche Einstellungen. Diese Anleitung sortiert die Einstellungen nach Beschichtung und Maschine und führt dann Schritt für Schritt durch die Einrichtung der Rotationspoliermaschine, vom Messschieber bis zum abschließenden Wischvorgang.
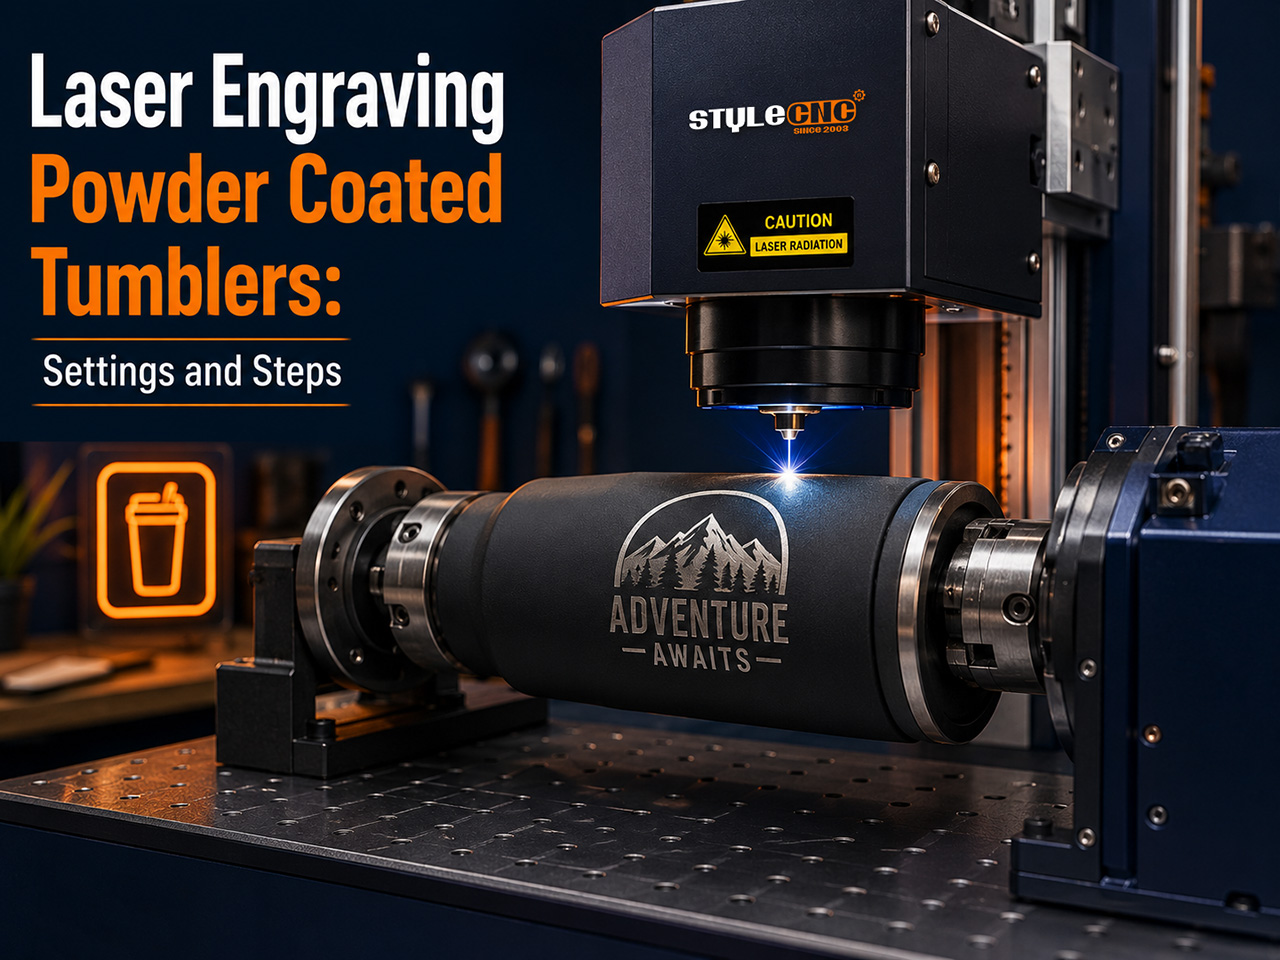
Was geschieht tatsächlich mit der Beschichtung?
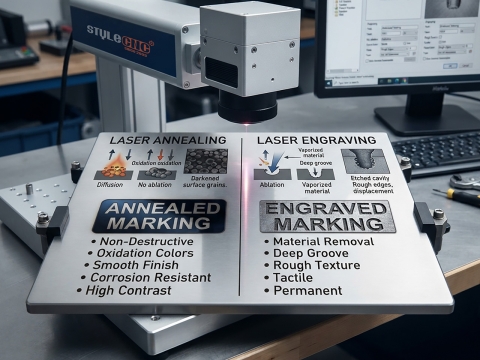
Der Laserstrahl verdampft eine etwa 60 bis 120 Mikrometer dicke Beschichtungsschicht und legt den darunterliegenden, hellen Edelstahl frei. Der Kontrast ist somit natürlich: Beschichtungsfarbe oben, Silber unten. Es wird nichts hinzugefügt, weshalb sich diese Markierungen auch nicht ablösen.
Die Markierung von blankem Stahl unterliegt anderen physikalischen Gesetzen. Hier oxidiert der Laser die Oberfläche zu einem dunklen oder farbigen Film, anstatt Material abzutragen, und die Einstellungen müssen entsprechend angepasst werden.
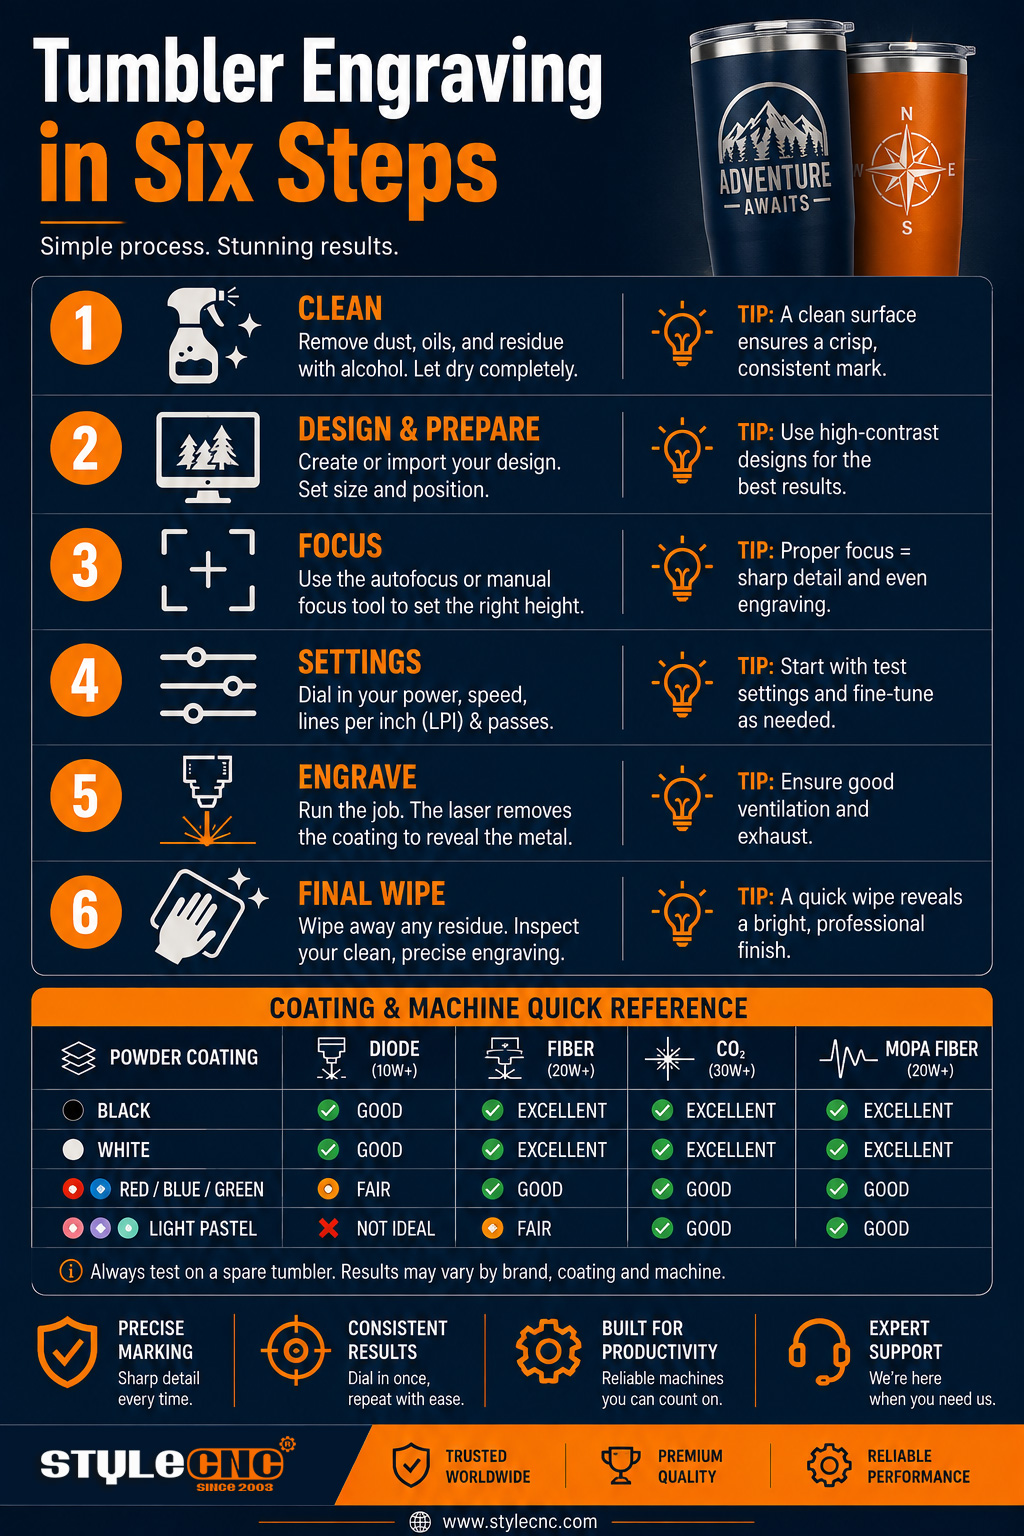
Beide Jobs laufen täglich auf dem zugrunde liegenden System. STYLECNC's gravierte Yeti-, Rambler- und BecherlösungDie untenstehende Grafik hält die beiden Familien voneinander getrennt.
Wählen Sie die Maschine für die Oberfläche
Eine Faserquelle ist ein Alleskönner. Sie entfernt Beschichtungen schnell, markiert blanken Edelstahl ohne Sprays und lässt sich ideal mit einem Drehfutter kombinieren, weshalb sie so vielseitig einsetzbar ist. Faserlaser-Markierungsmaschinen Anker für die meisten dedizierten Trommelmontageanlagen.
CO2 Geeignet für beschichtete Tassen und auch für Holz und Acryl, wobei blankes Metall vorher mit einer Markierungspaste behandelt werden muss. Entdecken Sie die größere Auswahl. Sortiment an Lasergravurmaschinen wenn Trommelbearbeitung und Flachbearbeitung in einer Werkstatt bearbeitet werden.
Diodenmaschinen können beschichtete Rohlinge kostengünstig und im Hobbybereich bearbeiten. Für Vollfarbdruck auf blankem Stahl ist nur eine MOPA-Farbquelle verstärkt die Oxidfarben; herkömmliche Festimpulse können das nicht.
Einstellungstabelle nach Oberfläche und Gerät
Die untenstehenden Fenster setzen eine montierte Drehlinse voraus, fokussieren auf den Scheitelpunkt der Kurve und berücksichtigen die Werksbeschichtung. Die Einstellung nach oben darf erst nach einem sauberen Test auf der Unterseite des Rohlings vorgenommen werden.
| Oberflächentyp | Faserlaser 30W | CO2 Laser 60W | Diodenlaser 10W |
| Messung | Geschwindigkeit mm/s, Leistung %, Frequenz kHz | Geschwindigkeit mm/s, Leistung % | Geschwindigkeit mm/min, Leistung % |
| Pulverbeschichtung entfernen | 600-900 bei 50-70%30–60 kHz, 1–2 Durchgänge | 300-400 Yards bei 20-35% Trefferquote, 1-2 Pässe | 3000: 4500 um 60-80%, 1-2 Pässe |
| Epoxid- oder Glitzerbeschichtung | 400: 600 um 60-80%, 20–40 kHz, 2–4 Durchgänge | 250-350 Yards bei 30-45% Trefferquote, 2-3 Pässe | 2500-3500 bei 70-90%2-4 Pässe |
| Dunkler Fleck auf blankem Edelstahl | 300-500 bei 40-60%40–60 kHz, Einzeldurchgang | Markierungspaste erforderlich | Markierungspaste erforderlich |
| Vollfarbig auf blankem Stahl | MOPA-Quelle erforderlich, Niedriggeschwindigkeitsnetz | Nicht geeignet | Nicht geeignet |
| Sublimationspolymerbeschichtung | Nicht empfehlenswert, die Beschichtung schmilzt. | Nicht empfehlenswert, die Beschichtung schmilzt. | Nicht empfehlenswert, die Beschichtung schmilzt. |
Wichtige Kennzahlen, die man sich merken sollte
• Gängige 20-Unzen-Rohlinge haben einen Durchmesser von etwa 74 bis 78 mm, und ein Durchmesserfehler von 1 mm führt zu einer sichtbaren Verzerrung des umbrochenen Textes.
• Pulverbeschichtungen sind etwa 60 bis 120 Mikrometer dick; das Powder Coating Institute dokumentiert die Chemie hinter den gängigen Oberflächenbehandlungen.
• Glitzer- und Epoxidschichten sind um ein Vielfaches dicker als Standardpulver und erfordern immer zusätzliche Schichten.
• Bei Galvo-Systemen sorgen Segmente von 8 bis 10 mm Bogenlänge dafür, dass die gesamte Markierung innerhalb des Brennfensters bleibt.
• Zwei schnelle Pässe bei höherer Geschwindigkeit ergeben ein helleres Ergebnis als ein langsamer, heißer Pass.
Schritt für Schritt: Vom Rohling zum fertigen Becher
• Wischen Sie die Rohling mit Isopropylalkohol ab und fassen Sie sie anschließend nur am Rand und am Boden an; Hautfette können sich sonst auf der Oberfläche absetzen.
• Messen Sie den Durchmesser mit einem Messschieber an der exakten Gravurstelle und geben Sie ihn in die Drehreglereinstellungen ein; verlassen Sie sich niemals auf die angegebene Größe.
• Montieren Sie den Becher im Spannfutter oder auf mit Klebeband umwickelten Rollen und richten Sie die Achse aus; Rundgang durch die Rotationsvorrichtung zeigt die Chuck-Version von Anfang bis Ende.
• Richten Sie den Fokus auf die Scheitellinie der Kurve direkt unter dem Strahl, nicht auf die Tischplatte.
• Richten Sie das Werkstück ein, vergewissern Sie sich, dass die Schweißnaht nicht mit dem Kunstwerk in Berührung kommt, und führen Sie einen Lichttest an der Basis oder einem Opferrohling durch.
• Gravieren mit Extraktion durch einen Rauchabsaugung für LasermaschinenAnschließend die Rückstände mit einem frischen Alkoholtuch abwischen.
Gebogener, polierter Stahl lenkt die unsichtbare Faserwellenlänge in unvorhersehbare Richtungen, daher muss während der gesamten Arbeit eine für 1064 nm zugelassene Schutzbrille getragen werden, die den Richtlinien des Laser Institute of America entspricht. Es lohnt sich, die Expositionshinweise des NIOSH zu lesen, bevor die Arbeitsmenge steigt.
Fragen, die Operatoren tatsächlich stellen
Welche Maschine sollte ich kaufen, wenn Becher das Hauptprodukt sind?
Eine Faserquelle mit drehbarem Spannfutter vereint Beschichtungsentfernung, Spuren von blankem Stahl und Produktionsgeschwindigkeit in einem Gerät. Wählen Sie CO2 nur dann, wenn beschichtete Tassen zusammen mit Holz- und Acrylprodukten in der Maschine verarbeitet werden.
Wie lange dauert ein einzelner Tumbler-Vorgang?
Ein Fiberglas-Logo leuchtet nach der Montage 30 bis 90 Sekunden lang. CO2 Fotofolien können die Maschine 10 bis 20 Minuten lang beschäftigen, daher werden Zitate und Logos sehr unterschiedlich foliert.
Wo setze ich den Fokus auf einer gekrümmten Oberfläche?
Direkt unter dem Träger, auf der Scheitellinie, niemals auf dem Tisch. Die Drehvorrichtung bringt jedes Segment auf dieselbe Höhe, sodass ein einziger, präziser Fokus für die gesamte Wicklung sorgt.
Häufige Fehler, die Blanko-Vorlagen ruinieren
• Gravieren einer breiten Windung in einem Durchgang anstatt sie in Bogensegmente zu unterteilen.
• Den Durchmesser schätzen, anstatt ihn mit einem Messschieber zu messen.
• Auf das Alkoholtuch verzichten und die natürlichen Hautöle unmerklich in das Endergebnis einfließen lassen.
• Auftragen von Epoxid-Glitzerschichten bei Standard-Pulverbeschichtungseinstellungen.
• Den Becher ohne Gripband oder Anschlag auf blanken Rollen drehen lassen.
• Die Schweißnaht mit feiner Schrift überkreuzen.
• Verwendung von Einstellungen für blankes Metall auf beschichteten Tassen und Versengen eines Halo.
• Abtragen der Beschichtung in Innenräumen ohne laufende Absaugung.
Checkliste für die Vorbereitung der Gravur von Bechern
✓ Wischen Sie das Rohling mit Isopropylalkohol ab und trocknen Sie es vollständig.
✓ Messen Sie den Durchmesser mit einem Messschieber und geben Sie ihn in die Dreheinrichtung ein.
✓ Montieren, nivellieren und probeweise drehen, bevor Sie den Tumbler einrahmen.
✓ Konzentriere dich auf den Scheitelpunkt der Kurve, nicht auf die Tabelle.
✓ Rahmen Sie die Arbeit ein und vergewissern Sie sich, dass die Naht außerhalb des Designs liegt.
✓ Führen Sie einen leichten Testlauf auf der Unterseite oder einem Opferrohling durch.
✓ Absaugung und Schutzbrille während der gesamten Arbeit tragen.
Häufig gestellte Fragen
Die folgenden Fragen tauchen immer wieder in Maker- und Markierungs-Communities auf; die Antworten sind zur schnelleren Orientierung zusammengefasst.
Warum ist die Mitte scharf, die Ränder aber unscharf?
Bei einer Galvo-Maschine bleibt der Strahl nur in einem schmalen Streifen der Kurve fokussiert. Man teilt das Kunstwerk in Segmente von 8 bis 10 mm Bogenlänge auf und lässt die Rotationsvorrichtung zwischen diesen Segmenten hin- und herfahren, sodass jede Zone innerhalb des Fokusfensters liegt.
Rollendrehvorrichtung oder Spannfutterdrehvorrichtung für Trommelpoliermaschinen?
Spannfutter greifen den Rand und drehen sich schlupffrei, was ideal für Griffe, konische Formen und Vollwicklungen ist. Rollen sind günstiger und schneller zu bestücken, lassen aber leichte Becher verrutschen. Wenn Sie hauptsächlich Trommelpolierer herstellen, amortisiert sich das Spannfutter bereits nach wenigen unbrauchbaren Rohlingen.
Wie kalibriere ich die Rotation für eine neue Körbchengröße?
Gravieren Sie ein Rechteck mit bekannter Höhe h8 um die Kurve und messen Sie es anschließend mit einem flexiblen Maßband. Ist das Rechteck zu lang, ist der eingegebene Durchmesser oder die Schrittweite zu hoch; skalieren Sie den Wert mit dem Fehlerfaktor und wiederholen Sie den Vorgang. Zwei Testzyklen liefern in der Regel ein Ergebnis im Bruchteil eines Millimeters.
Warum hat sich die Beschichtung braun verfärbt, anstatt sich sauber zu entfernen?
Braune Lichthöfe bedeuten, dass der Strahl die Beschichtung erhitzt, anstatt sie zu verdampfen. Erhöhen Sie die Geschwindigkeit oder verringern Sie die Leistung und führen Sie einen zweiten Lichtdurchgang durch, um die verbleibenden Reste zu entfernen. Kühle, schnelle Durchgänge hinterlassen helles Silber; langsame, heiße Durchgänge brennen die Farbe in die Ränder ein.
Kann ich über die Schweißnaht gravieren?
Besser nicht. Die Naht steht minimal hervor, sodass feine Schrift, die sie kreuzt, eine sichtbare Unterbrechung aufweist. Drehen Sie den Rohling so, dass die Naht dem Motiv gegenüberliegt, oder verdecken Sie sie mit einem Rahmenelement. Die meisten Druckereien markieren die Naht vor dem Aufziehen mit Klebeband.
Muss ich den freiliegenden Stahl anschließend versiegeln?
Nein. Die Oberfläche ist rostfrei und somit selbstschützend, die umliegende Beschichtung bleibt unberührt. Rückstände lassen sich einfach mit Alkohol abwischen, und der Becher ist sofort einsatzbereit. Eine Klarlackierung ist nur bei Outdoor-Artikeln sinnvoll, die Salz oder häufigem Gebrauch ausgesetzt sind.
Warum erscheinen gerade Linien wellig?
Der Becher rutscht oder wackelt. Bringen Sie Gripband an den Rollen an, ziehen Sie das Spannfutter fest, prüfen Sie, ob die Achse waagerecht ist, und verlangsamen Sie die Rotation zwischen den Segmenten. Ein Reitstock oder eine Schaumstoffunterlage unter langen Trommeln verhindert, dass das freie Ende während des Bearbeitungsprozesses auf und ab springt.
Wie handhabe ich konische Trommeln?
Unterlegen Sie den Drehteller oder neigen Sie ihn so, dass die Gravurzone parallel zum Strahlpfad verläuft und der Fokus entlang des Motivs konstant bleibt. Drehteller mit einstellbarem Winkel ermöglichen dies mit nur einem Drehknopf. Geben Sie den Durchmesser in der Mitte des Motivs ein, nicht am Rand.
Sind die Dämpfe von verbrannter Beschichtung gefährlich?
Behandeln Sie sie so, als ob sie es wären. Abgetragene Beschichtungen setzen Feinstaub und Verbindungen frei, die Sie nicht in Innenräumen haben möchten. Schließen Sie daher eine Absauganlage an oder führen Sie die Abluft nach draußen und halten Sie die Kabine geschlossen. Behörden wie NIOSH veröffentlichen Richtlinien zur Exposition, die Sie vor der Produktion unbedingt lesen sollten.