Das Hilfsgas ist einer der größten Kostenfaktoren beim Betrieb eines Faserlasers und übersteigt in vielen Betrieben unbemerkt die Stromkosten für den Laserstrahl. Daher hat sich die Frage von der Funktionsfähigkeit des Druckluftschneidens hin zur korrekten Einrichtung verlagert. Dieser Leitfaden konzentriert sich auf die Druckluftkomponente: das Verhalten der Druckluftunterstützung im Schnittspalt, die Dimensionierung und Aufbereitung der Druckluft, ihre Auswirkungen auf die Schnittkantenqualität und die tatsächlichen Kosten pro Stunde.

Wie die Luftunterstützung im Schnittfugenbereich funktioniert
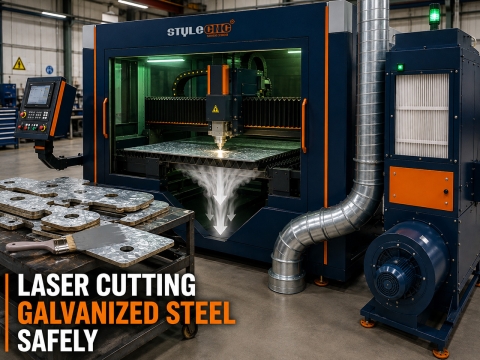
Jeder Faserlaserschnitt erfordert einen Gasstrahl. Der Laserstrahl schmilzt einen schmalen Kanal durch das Blech, und der koaxiale Gasstrom, der aus der Düse austritt, bläst das geschmolzene Metall aus dem Schnittspalt heraus, bevor es wieder erstarren kann. Ohne diesen Strahl würde sich der Schnitt hinter dem Strahl auffüllen.
Luft besteht zu etwa 78 Prozent aus Stickstoff und zu 21 Prozent aus Sauerstoff und verhält sich daher wie ein Gemisch dieser beiden klassischen Gase. Der Stickstoffanteil leistet den größten Teil der mechanischen Ausstoßarbeit, während der geringe Sauerstoffanteil etwas exotherme Energie beisteuert und eine dünne Oxidschicht auf der Schnittfläche hinterlässt. Auf Baustahl und verzinktem Blech ist diese Oxidschicht in der Regel optisch unproblematisch und kann direkt lackiert werden; auf Edelstahl zeigt sie sich als schwacher Farbstich.
Zwei Faktoren machten Druckluft in der Serienproduktion praktikabel. Leistungsstärkere Quellen bringen genügend Energie in den Schnittspalt, um mit einem weniger reaktiven Gas schnell zu schneiden, und Betriebe erkannten, dass der installierte Kompressor eine einmalige Anschaffung und keine monatliche Rechnung ist. Fertigungsunternehmen, die umgestiegen sind, … Hochleistungs-Faserlaser-Metallschneidmaschinen Die dramatischsten Gaseinsparungen werden oft von solchen Personen berichtet, da höhere Leistung schnelleres Schneiden und somit weniger Gas pro Zähler bedeutet.
Welche Materialien lassen sich gut mit Luft schneiden?
⦿ Weichstahl, etwa 1 bis 6 mm: ein übliches Luftfenster, das in der Regel bei etwa 8 bis 12 bar beginnt und auf den niedrigsten Druck eingestellt wird, der die Schneide hält.
⦿ Verzinktes Blech: lässt sich sauber mit Druckluft schneiden und ist eines der robustesten Materialien für Anwendungen im Bereich HLK und Gehäusebau.
⦿ Dünnes Aluminium: Luft erzielt oft die gleichen Ergebnisse wie Stickstoff, und mehrere Betriebe berichten von saubereren Aluminiumkanten nach dem Wechsel.
⦿ Edelstahl: Lässt sich schnell mit Luft schneiden, jedoch ist mit einer Oxidfärbung zu rechnen; geeignet für verdeckte oder lackierte Teile, nicht für sichtbare gebürstete Oberflächen.
Die Bediener fragen sich oft ganz direkt: Werden meine 3 mm dicken, verzinkten Bleche unter Luft genauso sauber vom Tisch kommen wie unter Stickstoff? Für die meisten Gehäuse- und Kanalteile lautet die Antwort: Ja. Die Teile, bei denen die Verwendung von Stickstoff gerechtfertigt ist, sind diejenigen, die der Kunde sieht, ohne Vorbereitung schweißt oder unter hellem Licht prüft. Die typischen Dicken- und Geschwindigkeitsbereiche in Abhängigkeit von der Schweißleistung sind in der Tabelle aufgeführt. Leitfaden zum Metallschneiden mit Faserlasern: Dicke, Geschwindigkeit und Leistung, was dazu beiträgt, realistische Erwartungen zu formulieren, bevor die Luftparameter angepasst werden.
Kompressorauslegung: Druck, Durchfluss und Trocknung
Die Kompressoranlage entscheidet über den Erfolg beim Druckluftschneiden. Ein handelsüblicher Werkstattkompressor mit einem Betriebsdruck von 7 bis 8 bar ist für Werkzeuge ausgelegt, nicht für eine Schneiddüse. Ein unterdimensioniertes System macht sich durch Schlacke und ungleichmäßige Schnittkanten bemerkbar, lange bevor die Druckluftversorgung infrage gestellt wird.
| Anforderung | Typisches Ziel | Warum es wichtig ist | Messung |
|---|---|---|---|
| Förderdruck | Bis zu 16 bar Druckklasse an der Maschine, 8 bis 12 bar üblich an der Düse für dünnen Baustahl | Der Druck entfernt das geschmolzene Metall aus dem Schnittspalt; Tropfen verursachen Schlacke. | Manometerdruck am Schneidkopf während eines vollen Düsenstrahls |
| Kostenlose Luftlieferung | Abgestimmt auf Düse und Leistung; Verbrauch ca. 0.5 m³/min bei mittlerer Leistungsaufnahme | Zu geringer Durchfluss führt zu unzureichender Luftzirkulation bei langen Schnitten und großen Düsen. | Gemessener Verbrauch im Vergleich zur Nennliefermenge bei Betriebsdruck |
| Trockenheit | Drucktaupunkt von minus 40 bis minus 60 °C | Feuchtigkeit lässt die Schutzlinse beschlagen und reißen. | Taupunktmessung stromabwärts des Trockners |
| Öl und Partikel | Ölfrei oder durch Koaleszenz und Kohlefiltration vom Öl befreit. | Öldämpfe brennen sich auf die Optiken ein und verunreinigen die Ränder. | Filterdifferenzdruck und Linseninspektionsintervall |
| Pufferspeicher | Der Empfängertank ist so dimensioniert, dass er Bedarfsspitzen abfangen kann. | Lasersteuerungen reagieren empfindlich auf Druckschwankungen. | Druckschwankungen beim Stechen und schnelle Konturänderungen |
Druck und Durchfluss
Bestimmen Sie den Kompressor für den vom Düsenantrieb benötigten Druck zuzüglich der Verluste durch Trockner, Filter und Rohrleitungen. Der Durchfluss hängt vom Düsendurchmesser und der Betriebsdauer des Strahls (in Minuten pro Stunde) ab. Als Referenzwert dient eine veröffentlichte Konfiguration mit einem 16-bar-Kompressor, der bei einer Eingangsleistung von 13.4 kW etwa 1.27 m³/min liefert. Der tatsächliche Schneidstoffverbrauch liegt bei etwa 0.5 m³/min, wodurch Spielraum für Stechdüsen und größere Düsen besteht.
Trocknung und Filtration
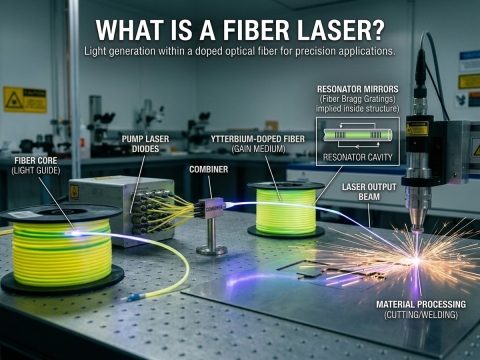
Diesen Schritt überspringen Werkstätten oft und bereuen ihn später. Druckluft transportiert Feuchtigkeit und Öldämpfe, die sich auf der Schutzlinse im Schneidkopf absetzen. Eine beschlagene oder verschmutzte Linse streut den Strahl, schwächt den Schnitt und kann unter Hitzeeinwirkung reißen. Anbieter von Druckluftaufbereitungsanlagen geben üblicherweise einen Drucktaupunkt zwischen -40 und -60 °C an. Dies bedeutet, dass nach dem Kompressor ein Trockenmittel oder ein Hochleistungstrockner, gefolgt von Koaleszenz- und Aktivkohlefiltern, eingesetzt wird. Die Position der Schutzlinse im Schneidkopf wird im Leitfaden erläutert. Hauptteile der FaserlaserschneidmaschineDas macht deutlich, warum die Luftqualität das teuerste Verbrauchsgut im System schützt.
Rohrleitungen, Verlegung und Wartung
Platzieren Sie den Kompressor nahe am Laser, um eine kurze Hochdruckleitung zu gewährleisten, und verwenden Sie Leitungen, die für den vollen Betriebsdruck ausgelegt sind, anstatt herkömmliche Werkstattleitungen. Jedes Winkelstück, jede Schnellkupplung und jede lange Schlauchleitung reduziert den Druck an der Düse. Daher wird bei vielen Installationen eine separate Hochdruckleitung zum Schneidkopf verlegt, während ein Druckregler die restliche Werkstatt mit Niederdruckluft versorgt.
Behandeln Sie die Druckluftanlage als Teil des Lasers, nicht als Teil der Gebäudetechnik. Entleeren Sie den Druckluftbehälter und überprüfen Sie die automatischen Entwässerungsventile täglich, protokollieren Sie den Taupunkt wöchentlich und wechseln Sie die Filterelemente anhand des Differenzdrucks, nicht nach Schätzung. Ein einziger verregneter Morgen nach einem nicht durchgeführten Entleeren kann höhere Kosten für Schutzlinsen verursachen als ein ganzes Jahr für Filterelemente.
Kompromisse bei der Kantenqualität
Das Luftschneiden ist kein kostenloser Tausch; es ist ein bewusster Kompromiss zwischen Gaskosten und Schnittkantenqualität. Branchenberichte zeigen, dass die Schnittkantenqualität beim Luftschneiden bei vielen Teilen nahezu der von Sauerstoff- oder Stickstoffschnitten entspricht, der verbleibende Unterschied ist jedoch vorhersehbar:
⦿ Baustahl: leichte Oxidschicht auf der Schnittfläche, typischerweise gut geeignet zum Lackieren und Pulverbeschichten nach normaler Vorbehandlung.
⦿ Edelstahl: schwach gelblicher bis grauer Farbton und weniger glänzende Oberfläche als Stickstoff; muss möglicherweise vor dem Schweißen oder Polieren gereinigt werden.
⦿ Aluminium: Oft gleichwertig oder besser als Stickstoff bei dünnen Blechen, geringe Schlackenbildung bei angepasstem Druck.
⦿ Dickere Schnitte: Mit zunehmender Dicke steigt das Risiko der Schlackenbildung, weshalb normalerweise Stickstoff oder Sauerstoff wieder in den Prozess eingebracht werden.
Das Durchstechen verdient eine gesonderte Erläuterung. Viele Druckluftschneidanlagen beginnen mit niedrigerem Druck beim Durchstechen und erhöhen diesen dann für den Schnitt, da ein voller Druckstoß beim Durchstechen geschmolzenes Metall zurück zur Düse spritzen kann. Die Druckumschaltung sollte vom Regler gesteuert werden, anstatt einen festen Wert für die gesamte Kontur zu verwenden.
Die praktische Regel lautet, das Auftragsbuch nach dem zu sortieren, was der Kunde sieht. Verdeckte Halterungen, lackierte Paneele und Stahlbauteile Für die Beschichtung sind Luft ideale Kandidaten. Architektonische Edelstahlteile und lebensmittelechte Teile werden in der Regel mit Stickstoff behandelt, wobei beide Gase zur Beschichtungsanlage geleitet werden. Laserschneidmaschine Das Schneideprogramm wählt die Methode pro Auftrag aus.
Ein Wechsel erfordert in der Regel eine Neukalibrierung, nicht nur den Austausch der Gasleitung. Düsengröße, Fokusposition und Druck müssen für jedes Material und jede Materialstärke angepasst werden. Die Luftparameter sollten anschließend als separate Schnittbibliothek gespeichert werden. Die meisten Betriebe testen eine Woche lang Reststücke, bevor sie mit laufenden Aufträgen arbeiten. Diese Woche liefert in der Regel bessere Antworten auf die Frage der Schnittkantenqualität als jedes Datenblatt.
Kosten pro Stunde im Vergleich zu Stickstoff
Die Gaskosten steigen mit der Bestrahlungszeit, der Düsengröße und dem Druck, wobei die Stickstoffkosten mit jedem zusätzlichen Bar stark ansteigen. Druckluft verändert die Kostenstruktur: Anstatt pro geliefertem Kubikmeter zu zahlen, entrichtet der Betrieb einmalig die Kosten für den Kompressor und anschließend hauptsächlich die Stromkosten für dessen Betrieb. Im Zweischichtbetrieb summiert sich dieser Unterschied schnell.
| Faktor | Druckluft | Stickstoff | Messung |
|---|---|---|---|
| Gaskosten pro Schnittminute | Etwa 0.01 bis 0.03 US-Dollar, hauptsächlich Strom | Etwa 0.20 bis 0.40 US-Dollar, bei hohem Druck höher. | Gasverbrauch geteilt durch Bestrahlungsminuten |
| Kosten pro Kubikmeter | Baseline | Mindestens dreimal so viel wie in der Luft, in manchen Regionen sogar mehr als zehnmal so viel. | Lieferpreis pro m³ inklusive Miete und Lieferung |
| Versorgungslogistik | Vor Ort generiert, auf Anfrage | Flaschen, Dewargefäße oder Großtanks mit Verdampfungsverlusten | Ausfallzeiten aufgrund von Wartezeit auf die Gaslieferung |
| Investition im Vorfeld | Hochdruckkompressor, Trockner, Filter, Behälter | Tankmiete oder Generator, zuzüglich laufender Gaskosten | Amortisationsmonate für das Flugpaket |
| Kantenergebnis auf Edelstahl | Leichte Oxidfärbung am Rand | Helle, oxidfreie Kante | Ob das Teil nach dem Zuschnitt gereinigt werden muss |
Die Fallstudien veranschaulichen die Zahlen:
⦿ Ein australischer Fertigungsbetrieb gibt über $9Für monatliche Ausgaben von 000 US-Dollar für Stickstoffflaschen wurde eine 22-kW-Kompressoranlage mit 16 bar installiert und berichtete über … $96,000 jährliche Einsparungen, selbst nach Abzug der Betriebs- und Servicekosten.
⦿ Ein Tabletthersteller berichtete von etwa $4Das sind Einsparungen von 2,000 pro Jahr, da sich das Druckluftsystem innerhalb eines Jahres amortisiert.
⦿ Ein US-amerikanischer Auftragsfertiger senkte die Betriebskosten von Faserlasern unter $4 pro Stunde, etwa 90 Prozent günstiger als mit Stickstoff als Basiswert, während der Großteil der Edelstahlbearbeitung mit Druckluft durchgeführt wird.
Für Ihre eigene Amortisationsberechnung benötigen Sie drei Zahlen: Ihre aktuellen monatlichen Stickstoffkosten, die monatlichen Betriebsstunden des Strahls und den Installationspreis eines passend dimensionierten Kompressors und einer Aufbereitungsanlage. Ziehen Sie die Strom- und Wartungskosten des Kompressors von den Stickstoffkosten ab. Der verbleibende Betrag gibt an, in wie vielen Monaten sich die Anlage amortisiert hat. Betriebe, die hauptsächlich beschichteten Baustahl bearbeiten, und Aluminiumteile Sie erzielen tendenziell die schnellsten Renditen, da der Kompromiss mit dem Oxid für sie keine Kosten verursacht.

Checkliste vor dem Wechsel
✔ Zwölf Monate an Stickstoffrechnungen, einschließlich Tankmiete und Lieferkosten, anfordern.
✔ Sortieren Sie die Teilemischung in sichtbaren Edelstahl, beschichteten Stahl, verzinkten Stahl und Aluminium und schätzen Sie den Anteil an Luft, den sie aufnehmen kann.
✔ Wählen Sie den Kompressor für Düsendruck zuzüglich Leitungsverluste, wobei der Durchfluss auf Ihre größte Düse abgestimmt sein muss.
✔ Planen Sie den Trockner, die Koaleszenz- und Kohlefilter sowie den Auffangbehälter als Teil des Gesamtpakets ein, nicht als Extras.
✔ Halten Sie Stickstoff für sichtbare Edelstahl- und dicke Abschnitte bereit und lassen Sie das Schneidprogramm das Gas pro Auftrag auswählen.
Konfigurieren Sie Ihren Faserlaser für das Luftschneiden
Vergleichen Sie Leistungsstufen und Bettgrößen über die gesamte Produktpalette hinweg. FaserlaserschneidemaschinenFordern Sie ein kostenloses Angebot an, das einen passenden Hochdruckkompressor und ein Luftaufbereitungspaket für Ihre Materialien beinhaltet.