Beim Kauf steht der Kaufpreis im Vordergrund, doch die Betriebskosten entscheiden darüber, ob sich die Maschine rechnet. Käufer stellen sich daher dieselbe Frage: Was kostet mich eine Stunde Schneidebetrieb, sobald die Maschine in Betrieb ist? Dieser Leitfaden schlüsselt die Kosten pro Stunde auf Teile, Strom, Gas, Verbrauchsmaterialien, Wartung und Arbeitsaufwand auf und vergleicht die Gesamtkosten für Maschinen mit 3 kW, 6 kW und 12 kW.
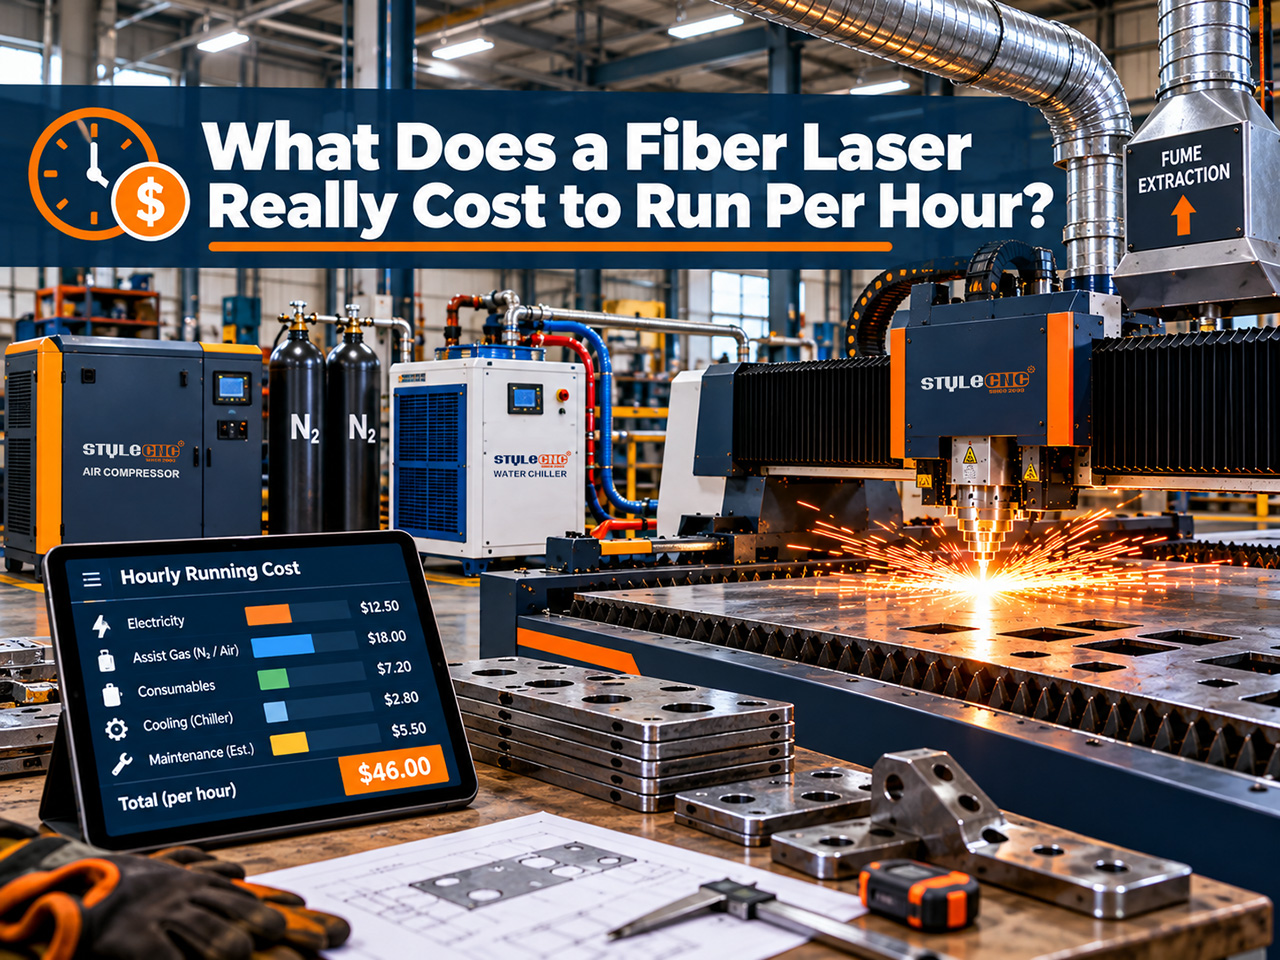
Wenn Sie immer noch Kaufpreise vergleichen, beginnen Sie mit wie viel eine Laserschneidmaschine kostetDiese Seite knüpft dort an, wo die andere endet: die Kosten pro Stunde nach Lieferung.
Stromstärke in Watt: 3 kW, 6 kW und 12 kW
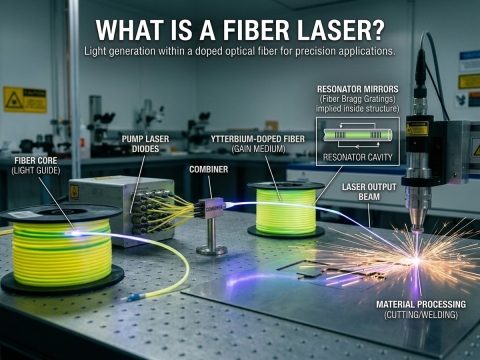
Faserlaser sind effizient. Hersteller geben einen Wirkungsgrad von über 35 Prozent an, bei manchen Modellen sogar bis zu 50 Prozent, im Vergleich zu etwa 10 bis 20 Prozent bei älteren Modellen. CO2 -LaserDie Laserquelle ist jedoch nur ein Teil der Last. Auch die Kältemaschine, die Rauchabsaugung, die Servoantriebe und der Schaltschrank verbrauchen Strom, sobald die Maschine läuft.
| Laserleistung | Typischer Gesamtstromverbrauch | Wohin es geht | Stromkosten pro Stunde zu 0.15 $/kWh | Messung |
|---|---|---|---|---|
| 3 kW | etwa 15 kW | Etwa 10 kW Quelle plus 5 kW Kältemaschine | Über uns $2.25 | Gemessene kWh über eine volle Schicht |
| 6 kW | Etwa 25 bis 30 kW | Quelle, Kältemaschine, Rauchgasfilter, Antriebe und Schaltschrank | Über uns $3.75 zu $4.50 | Durchschnittliche Leistungsaufnahme, nicht Nennkapazität |
| 12 kW | Etwa 40 bis 50 kW | Größere Energiequellen und Kältemaschinen dominieren die Last. | Über uns $6.00 zu $7.50 | kWh pro eingeschalteter Stunde vom Stromzähler |
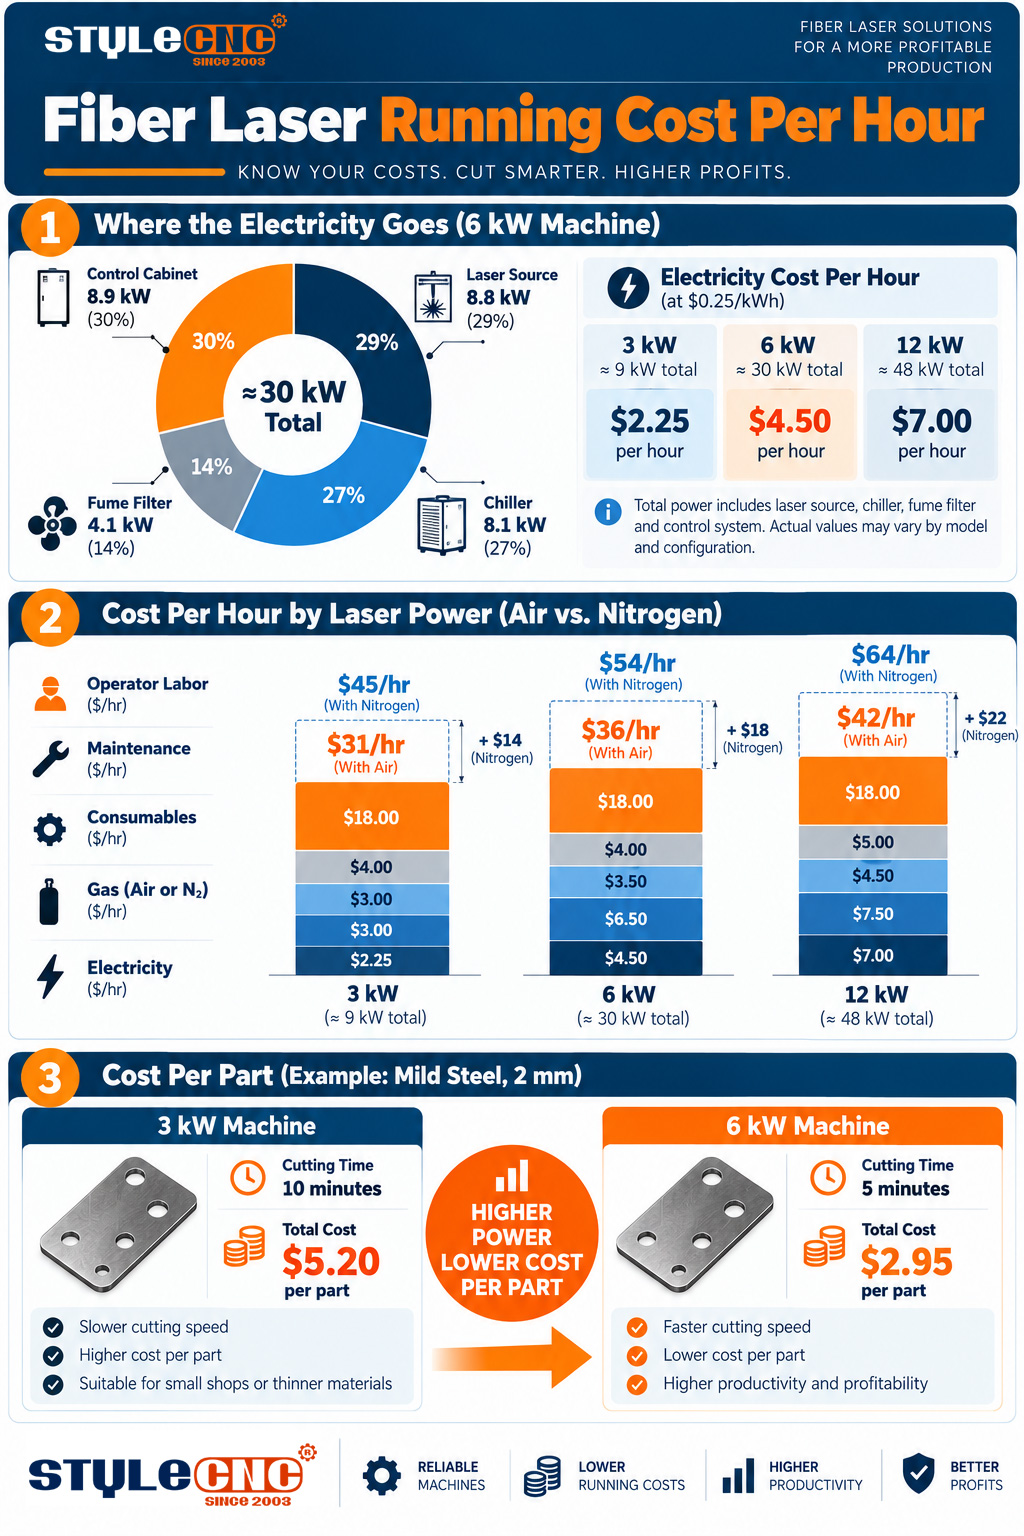
Eine veröffentlichte Spezifikation einer 6-kW-Maschine verdeutlicht die Aufteilung gut: ca. 8.8 kW für die Laserquelle, 8.1 kW für den Kühler, 4.1 kW für den Filter und 8.9 kW für den Schaltschrank, was eine durchschnittliche Gesamtleistung von ca. 29.6 kW ergibt. Ein 3-kW-System liegt bei ca. 15 kW, davon ca. 10 kW für die Laserquelle und 5 kW für den Kühler.
• Die auf dem Typenschild oder der installierten Leistung angegebene Leistung ist zu hoch für die tatsächliche Leistungsaufnahme; bei einer 12-kW-Maschine sind 49.4 kW installiert angegeben, aber die Quelle läuft selten die ganze Stunde über mit voller Leistung.
• Multiplizieren Sie die durchschnittliche kW-Leistung mit Ihrem Tarif: Bei 0.15 $ pro kWh kostet eine 6-kW-Maschine, die 30 kW verbraucht, etwa $450 pro Stunde.
• Auch Leerlaufzeiten kosten Geld, da die Kältemaschine und die Absaugung zwischen den Aufträgen weiterlaufen.
Wie Ihr Tarif das Bild verändert
Die Strompreise variieren regional um ein Vielfaches, daher Laser-Metallschneidmaschine Die Stromkosten können sehr unterschiedlich sein. Bei 0.08 $ pro kWh kostet ein 6-kW-System mit einer Leistungsaufnahme von 30 kW etwa $240 pro Stunde; bei 0.30 $ pro kWh kostet es etwa $9Bei gewerblichen Stromtarifen können zusätzliche Bedarfsgebühren anfallen, wenn Maschine, Kompressor und andere Geräte gleichzeitig anlaufen. Es empfiehlt sich, dies vor der Installation mit Ihrem Energieversorger abzuklären.
Selbst im Luxussegment steht Strom selten an erster Stelle der Prioritätenliste. Das überrascht Käufer, die von CO2 Bei Lasern war die Leistung ein wichtiger Faktor, und das ist einer der Gründe, warum Faserlaser das Blechschneiden übernommen haben.
Gasverbrauch unterstützen
Die Betriebskosten schwanken am stärksten beim Gas. Dieselbe Maschine kann je nach benötigtem Gas und Druck einige Dollar pro Stunde oder mehr als zwanzig Dollar kosten.
• Druckluft: hauptsächlich der Stromverbrauch des Kompressors, etwa 0.01 bis 0.03 US-Dollar pro Schneideminute, oder ungefähr $1 zu $250 pro Stunde.
• Sauerstoff: wird für dickeren Baustahl bei niedrigem Druck verwendet, typischerweise im mittleren Druckbereich.
• Stickstoff: Hochdruckschneiden für blanke Edelstahl- und Aluminiumkanten, oft 0.20 bis 0.40 US-Dollar pro Schnittminute oder ungefähr $10 zu $25 pro Stunde.
Leistungsstärkere Maschinen verwenden größere Düsen und einen höheren Durchfluss bei dickerem Material, wodurch ihre Gaskosten pro Stunde steigen. Ihre Stückkosten sinken jedoch oft, da sie den Schnitt schneller abschließen. Die Schnittgeschwindigkeiten, die diesem Kompromiss zugrunde liegen, sind in der Tabelle dargestellt. Leitfaden zum Metallschneiden mit Faserlasern: Dicke, Geschwindigkeit und Leistung.
Die Gaskosten hängen auch von der Lieferart ab. Flaschen und Zylinderbündel verursachen neben dem Gaspreis Miet- und Lieferkosten, bei Flüssiggastanks verdampft ein Teil des Produkts, und Stickstoffgeneratoren oder -kompressoren vor Ort werden anstelle einer monatlichen Rechnung einmalig bezahlt. Um den Gaspreis pro Stunde zu berechnen, teilen Sie die Gesamtrechnung inklusive Miete und Lieferung durch die Betriebsstunden, nicht nur die reine Gasleitung.
Verbrauchsmaterialien: Düsen und Schutzlinsen
Verbrauchsmaterialien sind kleine Teile mit stetigem Verbrauch. Diejenigen, die sich beim normalen Schneiden abnutzen, befinden sich direkt am Ende des Strahlweges:
• Düsen: werden durch Spritzer und Kollisionen beschädigt; müssen ersetzt werden, sobald die Öffnung ihre runde Form verliert.
• Schutzfenster: das Deckglas, das die Fokussierlinse schützt; muss ausgetauscht werden, sobald Spritzer oder Verunreinigungen sichtbar sind.
• Keramikringe: halten die Düse und übertragen das Höhenmesssignal; brechen bei Kollisionen.
• Fokussier- und Kollimationsoptik: Langlebig, wenn das Schutzfenster rechtzeitig gewechselt wird, sehr teuer, wenn dies nicht geschieht.
Für die meisten Geschäfte kommen dadurch etwa weitere Kosten hinzu. $1.50 zu $3 pro Strahlbetriebsstunde, steigend bei dickem Blech und stark durchbohrten Arbeiten. Zu wissen, wo sich jedes Teil im Schneidkopf befindet, wird erklärt in Hauptteile der FaserlaserschneidmaschineDadurch lässt sich Verschleiß frühzeitig erkennen. Ersatzteile aus einer geeigneten Quelle vorrätig zu halten, erleichtert die frühzeitige Erkennung von Verschleiß. Teile und Verbrauchsmaterialien für Lasermaschinen Vermeidet Kosten für Ausfallzeiten durch Wartezeiten auf eine Düse.
Zwei Gewohnheiten senken die Ausgaben für Verbrauchsmaterialien stärker als jeder Lieferantenrabatt. Eine präzise Kalibrierung der H8-Sensorik verhindert Düsenkollisionen, die Düsen und Keramikringe beschädigen können. Die Kontrolle des Schutzfensters zu Schichtbeginn erkennt Verunreinigungen, bevor diese sich erhitzen und die dahinterliegende Fokussierlinse beschädigen. Ein makelloses Fenster kostet nur wenige Euro; eine durchgebrannte Fokussierlinse ist deutlich teurer und führt zum Produktionsstopp.
Arbeit und Wartung
Die Arbeitskosten sind in der Regel der größte Kostenfaktor pro Stunde und ändern sich nicht mit der Laserleistung. Ein vollständiger Lohn für einen Bediener, inklusive Steuern und Sozialleistungen, beträgt oft [Betrag einfügen]. $20 zu $40 pro Stunde, je nach Region. Automatisierungen wie Be- und Entladetürme verteilen die Arbeitszeit eines Bedieners auf mehr Maschinenstunden, wodurch sich oft die größten Einsparungen ergeben.
Die Wartung umfasst Kühlmittel und Filter für die Kältemaschine, Schmierung von Schienen und Gestellen, Wechsel der Extraktionsfilter sowie regelmäßige Servicebesuche. Die Faserquellen selbst benötigen im Vergleich dazu nur wenig Routinearbeiten. CO2 Resonatoren, aber der Rest der Maschine funktioniert weiterhin. Die meisten Kosten werden durch tägliche Gewohnheiten vermieden, die in der Tägliche Wartungsanleitung für Faserlaserschneidmaschinen, anstatt durch Reparaturen.
Warum das Schichtmuster wichtig ist
Viele Wartungs- und Servicekosten sind jährlich fix, daher hängen ihre Kosten pro Stunde von der Betriebsstundenzahl ab. $3Das jährliche Servicebudget beträgt .000. $2 eine Stunde in einer einzigen Schicht von 1,500 Stunden, aber etwa $1 Eine Stunde im Zweischichtbetrieb. Die gleiche Logik gilt für den Betrieb von Kältemaschine und Absauganlage während der Leerlaufzeiten: Eine ausgelastete Maschine verteilt diese Kosten auf mehr zugeschnittene Teile.
Kosten-pro-Stunde-Tabelle
Die Tabelle fasst die obigen Zeilen für drei gängige Leistungsstufen zusammen. Die Angaben dienen der Veranschaulichung und basieren auf einem Preis von 0.15 $ pro kWh und einem $25-facher Tarif für Bediener; ersetzen Sie jede Zeile durch Ihre eigenen Zahlen.
| Kostenaufstellung (pro Strahlbetriebsstunde) | 3 kW | 6 kW | 12 kW | Messung |
|---|---|---|---|---|
| Elektrizität | $2.25 | $4.50 | $7.00 | Gemessene kWh × Ihr Tarif |
| Hilfsgas: Druckluft | $1.00 | $1.50 | $2.50 | Kompressor-kWh während des Schaltvorgangs |
| Hilfsgas: Stickstoff | $15.00 | $20.00 | $25.00 | Gasrechnungen ÷ Strahlstunden |
| Düsen, Schutzlinsen, Keramik | $1.50 | $2.00 | $3.00 | Verbrauchte Teile pro Monat ÷ Stunden |
| Wartung und Service | $1.50 | $2.50 | $4.00 | Jährlicher Serviceaufwand ÷ Stunden |
| Bedienerarbeit (belastet) | $25.00 | $25.00 | $25.00 | Lohn zuzüglich Steuern und Sozialleistungen |
| Total auf Sendung | $31.25 | $35.50 | $41.50 | Summe der Linien unter Verwendung von Luft |
| Gesamtstickstoff | $45.25 | $54.00 | $64.00 | Summe der Linien unter Verwendung von Stickstoff |
Zwei Dinge sind besonders hervorzuheben. Erstens: Eine Verdopplung der Laserleistung erhöht die Stundenkosten deutlich weniger als die Schnittgeschwindigkeit. Deshalb produziert eine 12-kW-Maschine bei mitteldicken und dicken Blechen oft günstigere Teile als eine 3-kW-Maschine. Zweitens: Die Wahl des Gases beeinflusst die Gesamtkosten stärker als die Wattzahl. Eine 6-kW-Maschine, die mit Luft schneidet, ist pro Stunde günstiger als eine 3-kW-Maschine, die mit Stickstoff schneidet. Betriebe, die diese Vor- und Nachteile abwägen, stellen oft fest, dass… Hochleistungs-Faserlaser-Metallschneidmaschinen Sie gleichen ihre höheren Betriebskosten durch den höheren Durchsatz aus.
Kosten pro Stunde vs. Kosten pro Teil
Die Kosten pro Stunde sind der Inputfaktor; die Kosten pro Teil bestimmen den Gewinn. Stellen Sie sich einen Auftrag vor, der auf einer 3-kW-Maschine 10 Minuten und auf einer 6-kW-Maschine 5 Minuten dauert, beide mit Druckluft. Mit dem Tisch benötigt die 3-kW-Maschine etwa $5Die Betriebskosten für diesen Auftrag betragen 0,20, während die 6-kW-Maschine etwa 0,20 ausgibt. $2.95, trotz des höheren Stundensatzes.
Deshalb vergleichen erfahrene Einkäufer Maschinen anhand der Kosten pro Werkstück bei deren tatsächlicher Dicke. Höhere Stundenkosten bedeuten oft deutlich niedrigere Kosten pro Werkstück, insbesondere bei Blechen mit einer Dicke von mehr als einigen Millimetern, wo die Leistungsunterschiede zwischen den verschiedenen Bearbeitungsstufen größer werden.
• Bei dünnen Blechen unter 2 mm: Die Geschwindigkeitsgewinne nehmen ab, daher ist eine Maschine mittlerer Leistung oft am wirtschaftlichsten.
• Mittlere Platte ca. 4 bis 10 mm: Höhere Leistung ist in der Regel hinsichtlich der Kosten pro Teil deutlich vorteilhafter.
• Schwere Platten: Nur höhere Leistungen führen zu Abschaltungen bei praktischer Drehzahl, daher geht es beim Vergleich um die Leistungsfähigkeit und nicht um die Betriebskosten.
Wie Sie Ihre eigenen Stundenkosten messen
✔ Messen Sie die Leistung der Maschine, des Kühlers und des Kompressors über eine ganze Woche und teilen Sie die kWh durch die Betriebsstunden.
✔ Die monatlichen Gasrechnungen, einschließlich der Tankmiete, werden durch die Anzahl der Betriebsstunden für jedes Gas geteilt.
✔ Jeden Monat werden neue Düsen, Schutzfenster und Keramik verwendet.
✔ Jährliche Wartungsverträge, Filter und Kühlmittel addieren, geteilt durch die jährlichen Betriebsstunden.
✔ Addieren Sie den Stundensatz des Bedieners und vergleichen Sie dann die Kosten pro Teil anstatt die Kosten pro Stunde bei der Auswahl einer Maschine.
Wählen Sie die Leistungsstufe, die Ihre Kosten pro Bauteil senkt.
Vergleichen Sie Leistungsangaben, Kältemaschinen und Gasoptionen über die gesamte Produktpalette hinweg. Faserlaserschneidemaschinenund erhalten Sie ein kostenloses Angebot mit einer Schätzung der Betriebskosten für Ihre Materialien und Arbeitsstunden.