Das Verständnis dieses zweistufigen Arbeitsablaufs ist der schnellste Weg, die Maschine selbst zu verstehen, denn jede Spezifikation einer Biegemaschine Diese Maschinen dienen dazu, aus einem präzisen, flachen Rohling ein präzises dreidimensionales Bauteil zu formen. Diese Erklärung beschreibt den gesamten Prozess: Was die Maschinenfamilie umfasst, wie Rohlinge vom Schneiden zum Umformen gelangen, wie sich die drei Biegeverfahren unterscheiden, die mathematische Grundlage für die Vorhersage der Biegestellen und das Verhalten gängiger Werkstoffe unter dem Stempel.
Was zählt als Blechbiegemaschine?
Der Begriff bezeichnet eine Maschinenfamilie und nicht nur eine einzelne Maschine. Die Abkantpresse ist das Arbeitstier: Sie drückt einen Stempel in eine V-Matrize entlang eines langen Maschinentisches. Abkantmaschinen spannen den Blechzuschnitt ein und schwenken einen Balken, um die Kante nach oben zu falten. Dadurch bleibt das Blech flach auf einem Tisch und eignet sich für große Bleche, die von einer einzelnen Person bedient werden.
Die Kasten- und Pfannenabkantpresse fügt dem Spannbalken segmentierte Finger hinzu, damit die geformten Seiten das Werkzeug passieren können. Dadurch können alle 4 Wände einer Box oder Schale geformt werden. Blechbiegemaschinen Man verfolgt einen ganz anderen Ansatz und biegt das dicke Blech zwischen den Walzen, anstatt es entlang einer Linie zu falten.
Welche Maschine ein Betrieb einsetzt, hängt vom jeweiligen Werkstück ab. Lange, gebogene Profile eignen sich eher für die Abkantpresse, übergroße Bleche für die Abkantmaschine, Gehäuse für segmentierte Werkzeuge und Zylinder für Walzen. Die meisten Fertigungsbetriebe entscheiden sich letztendlich für eine Abkantpresse, da diese mit einer einzigen Investition den größten Anteil an gebogenen Teilen abdeckt.
Die Entscheidung zwischen Abkantpresse und Falzmaschine verdient eine weitere differenzierte Betrachtung, da die beiden das Blech auf entgegengesetzte Weise handhaben. bremse drücken Bei herkömmlichen Verfahren muss der Bediener das Werkstück stützen, während der Flansch hochklappt. Dies erfordert bei großen, dünnen Platten, die sich unter ihrem Eigengewicht durchbiegen, zwei Personen. Eine Abkantpresse hält die Platte flach auf ihrem Tisch und bewegt nur den Abkantbalken. So kann ein einzelner Bediener Platten formen, mit denen ein Team an einer Abkantpresse Schwierigkeiten hätte. Betriebe, die Fassadenverkleidungen oder Lüftungskanäle herstellen, rechtfertigen den Einsatz einer Abkantpresse oft allein aufgrund der geringeren Arbeitskosten.
Der Arbeitsablauf: Schneiden – dann Biegen
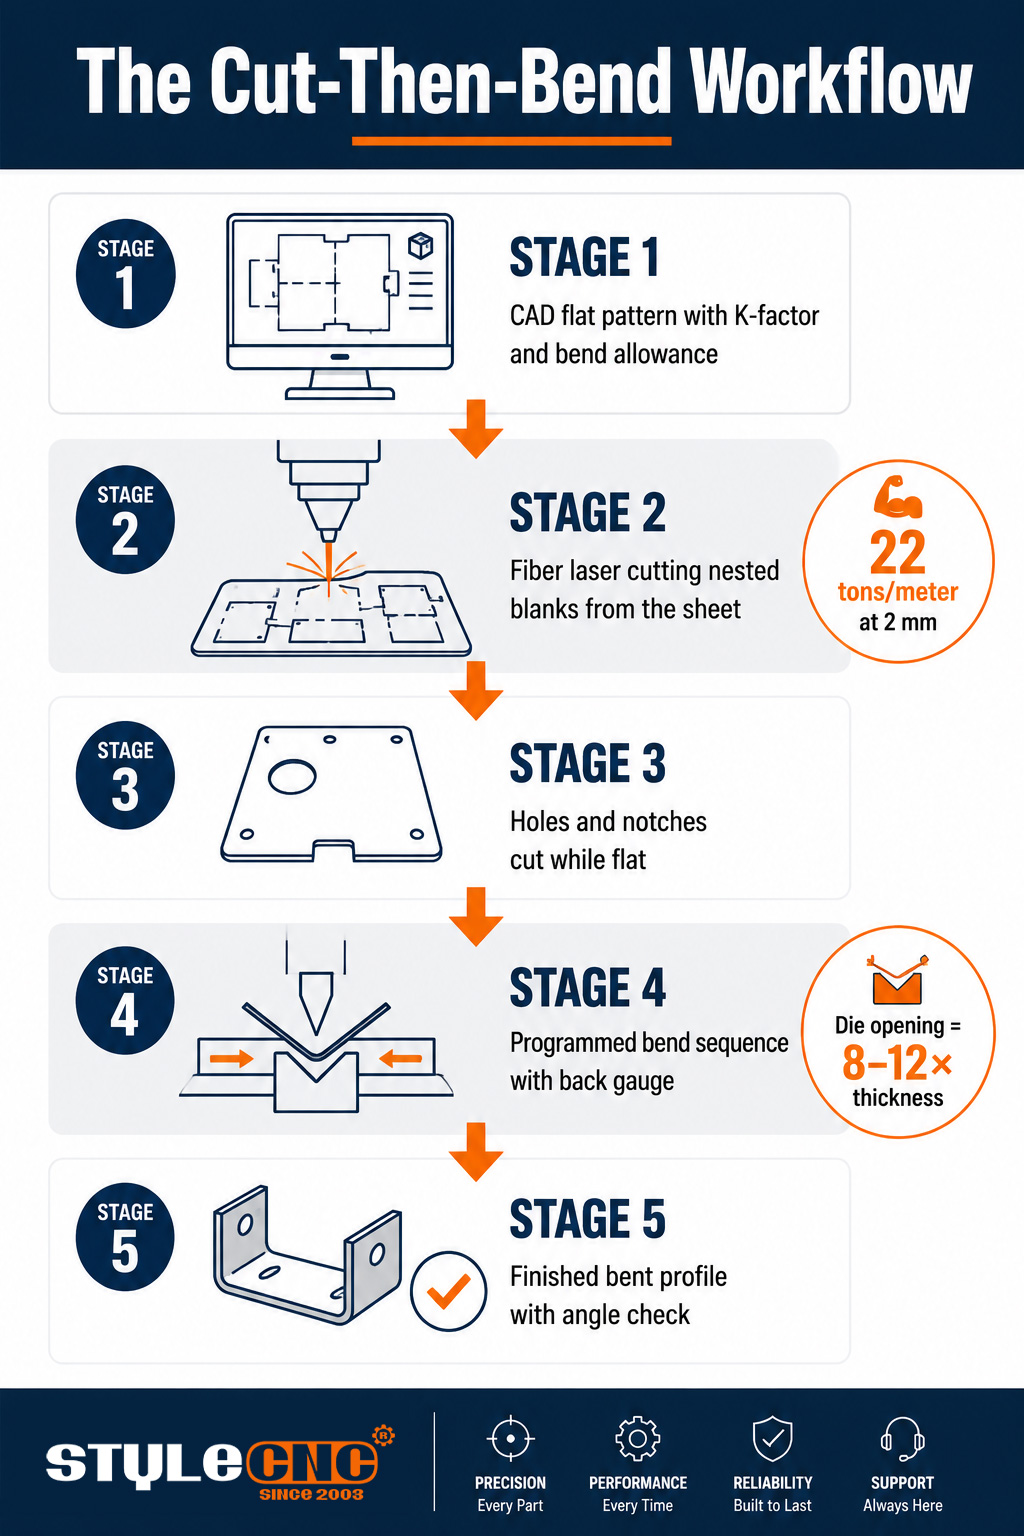
Die Biegeproduktion beginnt bereits vor der Biegemaschine. Der flache Zuschnitt wird auf die berechnete Abwickellänge zugeschnitten, Löcher und Kerben werden im flachen Zustand eingebracht, und erst dann gelangt das Teil zur Abkantpresse. Das Einbringen von Merkmalen in das flache Blech ist deutlich günstiger und präziser als deren nachträgliches Anbringen.
Die Genauigkeit des Rohlings setzt die Obergrenze für die Biegegenauigkeit. Faserlaserschneidmaschine, die die Biegelinie speist liefert Zuschnitte mit Kantenqualität und Maßgenauigkeit, auf die sich eine Biegesteuerung verlassen kann. Deshalb sind so viele Biegeprobleme eigentlich versteckte Schneidprobleme. Betriebe, die dickere Bleche bearbeiten, verwenden oft Metall-Laserschneidmaschinen zur Rohlingsvorbereitung oder die CNC-Plasmaschneider Flussaufwärts wird auf anspruchsvollen Abschnitten etwas Kantengriff gegen Geschwindigkeit eingetauscht.
Die Bediener formulieren die Übergabe anhand praktischer Fragen: Wird die Gratseite des Rohlings zum Werkzeug zeigen und das Teil markieren, oder hat das Schneidprogramm die Faserrichtung berücksichtigt, sodass die Biegung nicht reißt? Diese Details werden mit dem Rohling übertragen, und Betriebe, die sie bereits beim Schneiden berücksichtigen, haben deutlich weniger Ausschuss.
Der Batch-Prozess verbindet die beiden Produktionsstufen wirtschaftlich. Eine Nesting-Software packt Dutzende von entwickelten Flachmustern vor dem Zuschnitt auf jedes Blech, sodass die Biegezelle die Zuschnitte in Auftragsreihenfolge mit minimalem Materialverschnitt erhält. Wenn die Schneid- und Biegeprogramme auf demselben CAD-Modell basieren, stimmen die entwickelten Längen, Lochpositionen und Biegelinien konstruktionsbedingt überein, und das erste Teil besteht die Qualitätskontrolle in der Regel beim ersten Versuch.
Der Biegevorgang selbst folgt einer programmierten Abfolge. Die Steuerung ordnet die Biegungen so an, dass frühere Flansche nicht mit dem Werkzeug kollidieren. Der Hinteranschlag positioniert den Rohling für jeden Hub, und der Bediener wendet oder dreht das Werkstück zwischen den Biegungen, wie es die Simulation vorgibt. Ein Gehäuse mit vier Biegungen kann bei einem gut geplanten Programm weniger als eine Minute dauern, bei einem schlecht geplanten hingegen das Dreifache.
Luftbiegen vs. Bodenkontakt vs. Münzwurf
Alle drei Verfahren nutzen dieselbe Stempel-Matrizen-Geometrie; der Unterschied liegt in der Stempelhubtiefe und der aufgebrachten Kraft. Die Wahl des Verfahrens bestimmt die erforderliche Presskraft, die Werkzeugkosten und die Rückfederung, die die Steuerung kompensieren muss.
| Faktor | Luftbiegen | Grundieren | Prägung | Messung |
|---|---|---|---|---|
| Punch-Reise | Stoppt vor dem unteren Rand der Matrize | Drückt das Blech vollständig in die Matrize. | Stempelspitze dringt in das Material ein | Stempeltiefe relativ zur Matrizenöffnung V |
| Erforderliche Tonnage | Die niedrigste der drei Methoden | Ungefähr 3 bis 5 Mal Luftbiegen | Bis zu 10-fache Luftbiegung | Tonnen pro Meter aus Dicke und Matrizenbreite |
| Zurückspringen | Größte; der Regler überbiegt sich, um dies auszugleichen | Reduziert; der Werkzeugkontakt bestimmt den Winkel | Nahezu eliminiert durch Stanzkraft | Grad der elastischen Erholung nach dem Stempeln |
| Werkzeugflexibilität | Ein Werkzeugsatz ermöglicht viele Winkel | Ein Würfel pro Zielwinkel | Spezielle Werkzeuge pro Teil | Anzahl der Werkzeugwechsel pro Teilemix |
| Beste Verwendung | Allgemeine Fertigung, gemischte Serien | Wiederholteile mit engen Toleranzen | kritische Winkel auf dünnen Blechen | Anteil der Teile, die weniger als ein halbes Grad benötigen |
Die Rückfederung ist das grundlegende Verhalten, das diesem Vergleich zugrunde liegt. Jedes Metall kehrt nach dem Anheben des Stempels elastisch in seine ursprüngliche Form zurück und öffnet die Biegung leicht. Das Freibiegen nutzt diese Rückfederung und biegt das Material durch Überbiegung, weshalb es in modernen Werkstätten weit verbreitet ist: ein Werkzeugsatz, moderater Anpressdruck und eine Steuerung, die die Kompensationsberechnungen für jedes Material durchführt.
Biegezugabe, K-Faktor und ein Rechenbeispiel
Metall dehnt sich an der Außenseite einer Biegung und staucht sich an der Innenseite. Zwischen diesen beiden Flächen verläuft eine neutrale Achse, die ihre ursprüngliche Länge beibehält. Der K-Faktor gibt diese Achse als Bruchteil der Materialstärke an, typischerweise etwa 0.3 bis 0.5. Anhand dieses Faktors berechnet sich für die Biegezugabe, wie viel Flachmaterial für jede Biegung benötigt wird.
Die praktischen Zahlen, die sich aus dieser Rechnung ergeben:
• Die Biegezugabe bestimmt die Länge der entwickelten Fläche, sodass das Schneidprogramm davon abhängt, bevor die Abkantpresse das Werkstück überhaupt berührt.
• Eine gängige Regel sieht vor, dass der minimale innere Biegeradius bei Baustahl etwa der Materialstärke entspricht, um Risse zu vermeiden.
• Die Matrizenöffnungsbreite beträgt üblicherweise das 8- bis 12-fache der Materialstärke, und durch die Verbreiterung der Matrize verringert sich die benötigte Presskraft.
Ein praktisches Beispiel verdeutlicht den Zusammenhang. Das Biegen von 2 mm dickem Baustahl über eine 16 mm V-Matrize erfordert etwa 22 Tonnen pro Meter Biegelänge. Für einen 1.2 Meter langen Flansch werden also etwa 27 Tonnen benötigt. Bei 3 mm dickem Stahl und einer 24 mm V-Matrize steigt der Bedarf auf fast 33 Tonnen pro Meter. Wichtig ist: Die benötigte Kraft steigt quadratisch mit der Materialstärke. Daher kann eine Maschine, die für 2 mm dickes Material ausgelegt ist, nicht ohne Weiteres 6 mm dickes Blech bearbeiten.
Auf dem Maschinenrahmen angebrachte Druckkrafttabellen geben diese Berechnungen für jede Standard-Matrizenöffnung exakt wieder. Erfahrene Bediener überprüfen sie gewohnheitsmäßig, nicht aus dem Gedächtnis. Die Tabelle zeigt auch den Ausweg, wenn ein Auftrag die Maschinenkapazität übersteigt: Durch Vergrößern der Matrize lässt sich die benötigte Druckkraft deutlich reduzieren, allerdings auf Kosten eines größeren Innenradius und eines breiteren Mindestflansches. Ob dieser Kompromiss akzeptabel ist, hängt von der Zeichnung ab. Daher führt die Diskussion über die benötigte Druckkraft immer wieder zur Bauteilzeichnung zurück.
Das Verhalten der gängigen Materialien
Baustahl
Die Tonnagetabellen gehen von Baustahl aus: vorhersehbare Rückfederung von ein bis zwei Grad, Unempfindlichkeit gegenüber engen Radien und gleichbleibende Eigenschaften von Blech zu Blech. Anwendungen in der Stahlverarbeitung Lässt sich problemlos biegen, wenn der Rohling sauber ist und die Faserrichtung beachtet wird.
Edelstahl
Edelstahl erfordert bei gleicher Dicke etwa 50 Prozent mehr Kraftaufwand als Baustahl und gibt stärker nach, oft um 2 bis 3 Grad. Da er sich beim Umformen verfestigt, besteht bei wiederholtem Biegeversuch an derselben Stelle die Gefahr von Rissen. Die Überbiegung muss daher beim ersten Mal korrekt programmiert werden. Bei Edelstahl mit kritischen Oberflächenanforderungen lohnen sich Schutzfolien und polierte Werkzeuge, da Werkzeugspuren, die bei Baustahl abgeschliffen werden könnten, auf einer gebürsteten Oberfläche dauerhafte Narben hinterlassen.
Aluminium
Aluminium lässt sich mit weniger Kraftaufwand verformen, reagiert aber empfindlich auf enge Radien, insbesondere bei härteren Legierungen, wo ein Radius unter dem 1.5-Fachen der Dicke zu Rissen entlang der Biegelinie führen kann. Die Rückfederung ist trotz der geringeren Krafteinwirkung größer als bei Baustahl. Die in Aluminium üblichen Legierungen sind: Anwendungen in der Aluminiumverarbeitung Jede hat ihren eigenen Mindestradius, und die weichen Härtegrade sind deutlich nachgiebiger als die strukturellen Härtegrade.
Häufige Biegefehler und ihre Ursachen
⦿ Rissbildung entlang der Biegelinie: Radius zu eng für das Material oder Biegung parallel zur Faserrichtung.
⦿ Uneinheitliche Winkel innerhalb einer Charge: Abweichungen in der Materialdicke zwischen den Blechen, kein Maschinenfehler.
⦿ Untergeformte Mitte bei langen Biegungen: Stempeldurchbiegung ohne Kompensation der Wölbung.
⦿ Spuren von Werkzeugen auf sichtbaren Oberflächen: verschlissene Werkzeuge oder fehlende Schutzfolie an oberflächenkritischen Teilen.
⦿ Flansche außerhalb der Abmessungen: Die Biegezugabe wurde mit dem falschen K-Faktor berechnet, daher wurde der Zuschnitt auf die falsche entwickelte Länge zugeschnitten.
Checkliste für den Arbeitsablauf vor der ersten Kurve
☑ Bestätigen Sie, dass die entwickelte Flachlänge mit dem K-Faktor berechnet wurde, den Ihr Material tatsächlich aufweist.
☑ Schneiden Sie alle Löcher und Kerben aus, solange das Blech flach ist. Achten Sie darauf, dass kritische Löcher mindestens das 2.5-fache der Blechdicke von den Biegelinien entfernt sind.
☑ Biegungen quer zur Faserrichtung sind zulässig, sofern das Bauteil dies zulässt.
☑ Prüfen Sie, ob die Matrizenöffnung das 8- bis 12-fache der Materialstärke beträgt und die Presskraft im komfortablen Bereich der Maschine liegt.
☑ Fertigen Sie einen ersten Artikel an und messen Sie Winkel und Flanschlänge, bevor Sie die Charge in Auftrag geben.
Beginnen Sie den Arbeitsablauf am Schneidetisch.
Präzises Biegen beginnt mit präzisen Rohlingen. Entdecken Sie mehr. Faserlaserschneidmaschinen, die für die Zuführung von Biegelinien gebaut wurden und erhalten Sie ein kostenloses Angebot, das auf Ihre Materialien, Materialstärken und Ihr tägliches Teilevolumen abgestimmt ist.