Welches Hilfsgas sollten Sie verwenden?
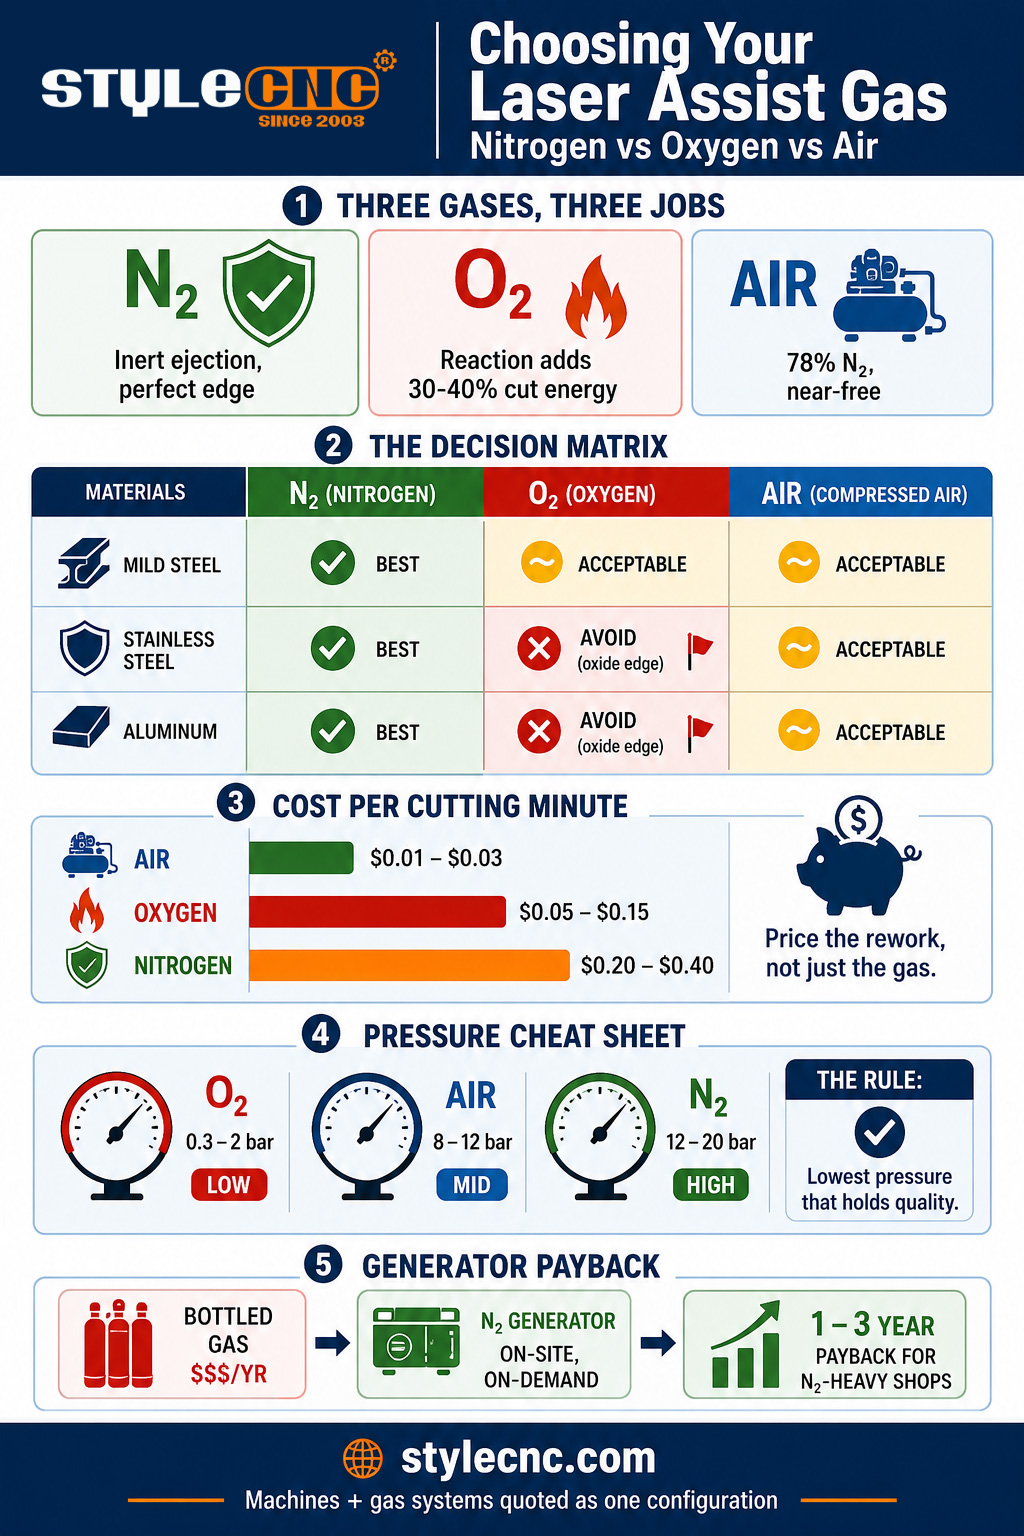
Verwenden Sie Sauerstoff für Kohlenstoffstahl ab 6 mm Stärke, da seine exotherme Reaktion die Schneidenergie bei niedrigem Druck und geringen Kosten erhöht. Verwenden Sie Stickstoff für Edelstahl, Aluminium und alle Schneiden, die oxidfrei und schweißfertig sein müssen, bei einem Druck von 12 bis 20 bar. Verwenden Sie getrocknete, ölfreie Druckluft für dünnen bis mittelstarken Baustahl und nicht-kosmetische Arbeiten, da die nahezu nicht vorhandenen Kosten die leicht oxidierte Schneide aufwiegen.
Das Hilfsgas erfüllt zwei Funktionen. Mechanisch befördert es das geschmolzene Metall aus dem Schnittspalt, bevor es wieder erstarrt – ein Prozess, der maßgeblich die Schnittqualität bestimmt. Chemisch gesehen fördert es entweder den Schnitt oder schützt ihn: Sauerstoff reagiert mit dem heißen Eisen und trägt bei Kohlenstoffstahl etwa 30 bis 40 Prozent zur gesamten Schnittenergie bei, während Stickstoff inert bleibt und die Schnittfläche unverändert hinterlässt. Luft, bestehend aus 78 Prozent Stickstoff und 21 Prozent Sauerstoff, wirkt in verdünnter Form auf beides gleichzeitig. Jede Entscheidung für ein Hilfsgas ist ein Kompromiss zwischen diesen chemischen Zusammensetzungen und ihren sehr unterschiedlichen Kosten.
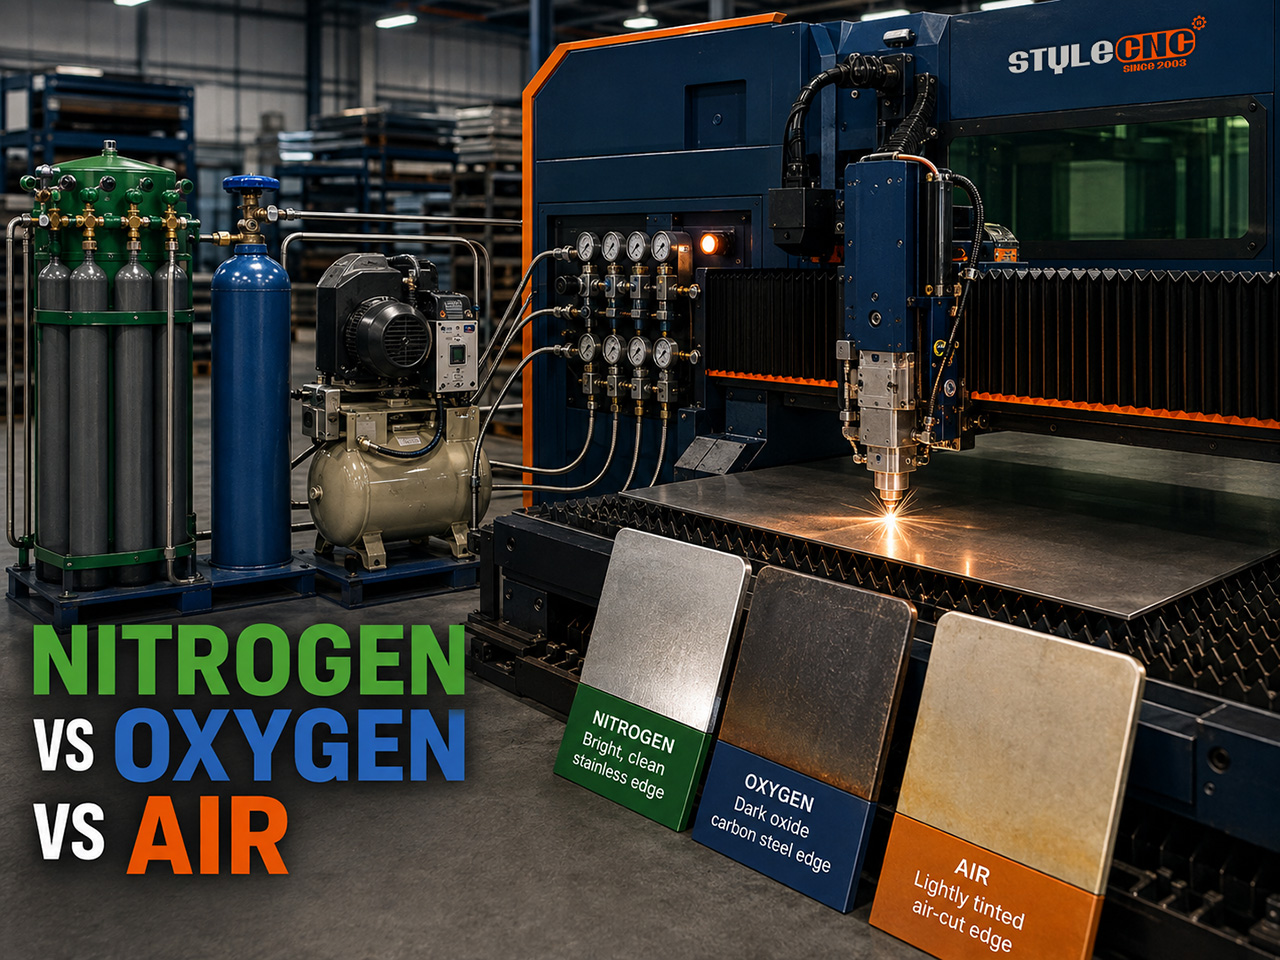
Der Vergleich: Schnittqualität, Geschwindigkeit, Druck und Kosten
Die folgende Tabelle vergleicht die drei Gase hinsichtlich der Faktoren, die für Kaufentscheidungen und Angebotserstellung relevant sind. Die Zeile „Messung“ gibt die Grundlage an, sodass die Zahlen vergleichbar und nicht vage wie in einer Broschüre angegeben sind.
| Faktor | Stickstoff | Sauerstoff | Druckluft |
|---|---|---|---|
| Messung | Typische Produktionseinstellungen für 1 bis 6 kW Faser, 1 bis 12 mm Folie | Gleiche Basis, Fokus auf Kohlenstoffstahl | Gleiche Basis, ölfreie, getrocknete Luft |
| Schneidemechanismus | nur Auswurf der inerten Schmelze | Die exotherme Reaktion fügt 30 hinzu 40% reduzierte Energie | Beide wurden verdünnt (78 % N2, 21 % O2) |
| Betriebsdruck | 12-20-Leiste | 0.3-2-Leiste | 8 bis 12 Balken (auf ca. 17 erhöht) |
| Gasstrom | 300 bis 500+ l/min | 20 bis 60 l / min | Kompressorbetrieben, hohes Volumen |
| Kosten pro Schnittminute | $0.20 bis 0.40 (0.60+ bei hohem Druck) | $0.05 zu 0.15 | 0.01 bis 0.03 $(Strom) |
| Kante aus Baustahl | Glänzend, oxidfrei, schweißfertig | Schneller Schnitt, dunkle Oxidschicht | Leichte Oxidfärbung, gutes Preis-Leistungs-Verhältnis |
| Kante aus Edelstahl | Glänzend, lackier- und schweißfertig (Standard) | Verunreinigte Chromoxidkante; vermeiden | Leichte Vergilbung; akzeptabel, nicht kosmetisch |
| Aluminiumkante | Sauber, bereit zum Anodisieren (Standard) | Hartes Oxid, raue Kante; vermeiden | Akzeptables dünnes Blatt mit grauer Tönung |
| Geschwindigkeitscharakter | Am schnellsten auf dünnen Blechen, leistungsbegrenzt auf dicken Blechen | Am schnellsten auf dickem Kohlenstoffstahl | Stickstoffnahe Füllung auf dünnen Messleitungen |
| Am besten geeignet, | Edelstahl-, Aluminium-, Kosmetik- und Schweißvorbereitungsarbeiten | Kohlenstoffstahl 6 mm und größer | Dünner bis mittelstarker Baustahl, kostengünstige Großserienfertigung |
Die Edelstahlreihe verdient besondere Beachtung. Bei der Schnitttemperatur reagiert selbst geringste Sauerstoffspur mit dem Chrom im Edelstahl und hinterlässt eine verunreinigte Oxidschicht, die Lack abweist und Schweißnähte beeinträchtigt. Daher ist Stickstoff bei Edelstahl nicht nur empfehlenswert, sondern Standard, und ein ehrlicher Kostenvergleich beinhaltet Nacharbeiten: Teures Stickstoff ist im Vergleich zu den Kosten für das Abschleifen der Oxidation von tausenden Halterungen durch die Verarbeiter gering.
Die Kosten-pro-Teil-Rechnung
Rechnen Sie die Zahlen an einem konkreten Teil durch: eine Halterung mit 60 Sekunden Schnittzeit in 2 mm Blech, angeboten mit 1,000 Stück.
✓ SauerstoffBei 0.05 bis 0.15 $pro Schnittminute erhöht sich der Gasverbrauch um etwa 0.05 bis 0.15 $pro Teil bzw. um 50 bis 150 $über die gesamte Produktionsmenge. Die Schnittkante weist eine Oxidschicht auf, die vor dem Schweißen oder Pulverbeschichten entfernt werden muss.
✓ StickstoffBei 0.20 bis 0.40 $pro Minute erhöht sich der Gasverbrauch um 0.20 bis 0.40 $pro Teil bzw. um 200 bis 400 $pro Durchgang. Die Schnittkante ist nach dem Schneiden fertig bearbeitet: kein Entgraten und Entfetten erforderlich, direkt zum Schweißen oder Beschichten. Selbst wenn die Entfernung der Oxidschichten nur 20 Sekunden Arbeitszeit pro Teil in Anspruch nehmen würde, ist Stickstoff trotz des höheren Gasverbrauchs die wirtschaftlichste Lösung.
✓ DruckluftBei Stromkosten von 0.01 bis 0.03 US-Dollar pro Minute für den Kompressor kommen weitere 0.01 bis 0.03 US-Dollar pro Teil bzw. 10 bis 30 US-Dollar pro Durchlauf hinzu. Hinzu kommt eine einmalige Investition von 5,000 bis 20,000 US-Dollar in einen ölfreien Kompressor, Trockner und eine Filteranlage. Für Baustahlteile, die ohnehin lackiert werden, stellt dies die branchenübliche Kostenuntergrenze dar.
Der Umfang der Arbeiten verändert die Antwort erneut. Ein Zweischichtbetrieb, der stickstoffintensive Arbeiten durchführt, kann jährlich sechsstellige Beträge für Flaschen- oder Tankgas verbrauchen. Dies ist die klassische Rechtfertigung für einen Stickstoffgenerator vor Ort; bei diesem Verbrauch amortisiert sich die Investition üblicherweise innerhalb von ein bis drei Jahren. Vermeiden Sie dabei auch die Reinheitsfalle: Hilfsgas benötigt für die Bearbeitung von Baustahl keine Laborreinheit von 99,9 ...
Unterstützung des Gasdrucks durch Dicke
Die Druckeinstellung ist material- und gasabhängig; sie steigt mit zunehmender Dicke bei Stickstoff und sinkt mit zunehmender Dicke bei Sauerstoff. Startfenster für die Faserlaserbearbeitung:
| Material und Dicke | Gas | Startdruck |
|---|---|---|
| Baustahl 1 bis 6 mm | Luft oder Stickstoff | 8 bis 12 bar (Luft) / 10 bis 14 bar (N2) |
| Baustahl 6 bis 20 mm | Sauerstoff | 0.5 bis 2 bar, abnehmend mit zunehmender Dicke |
| Edelstahl 1 bis 6 mm | Stickstoff | 10-16-Leiste |
| Edelstahl 6 bis 12 mm | Stickstoff | 16 bis 20 bar, größere Düse |
| Aluminium 1 bis 6 mm | Stickstoff (oder Luft, dünn) | 12-16-Leiste |
| Aluminium 6 bis 12 mm | Stickstoff | 16 bis 20 bar, negativer Fokus |
Zwei Verbrauchsgewohnheiten schonen den Geldbeutel. Verwenden Sie den niedrigsten Druck, der eine gute Schnittqualität gewährleistet, denn Materialverbrauch und Kosten steigen mit Druck und Düsendurchmesser stark an. Achten Sie außerdem darauf, dass die Düsen zentriert und auf die Materialstärke abgestimmt sind: Eine falsch ausgerichtete oder zu große Düse kann die Kosten um einen zweistelligen Euro pro Stunde erhöhen, ohne die Schnittqualität zu verbessern.
Gas ist einer von mehreren Faktoren, die die endgültige Schnittqualität bestimmen; Leitfaden zu den Leistungsfaktoren von Faserlasern behandelt, wie Druck mit Fokus, Düsenabstand und Geschwindigkeit interagiert, und die CO2 Referenz für Laserschneidparameter enthält die Details auf Einstellungsebene für CO2 Plattformen, auf denen die gleichen 3 Gase gelten.
Anpassung des Gassystems an die Maschine
Die Gasstrategie ist eine Konfigurationsentscheidung, keine nachträgliche Überlegung. Die Bearbeitung von stickstoffreichem Edelstahl erfordert den Hochdruckgaskreislauf, das Proportionalventil und die Düsenbibliothek, die Laserschneidmaschine aus Edelstahl Die Konfiguration basiert darauf. Werkstätten mit Druckluft-Primärsystem benötigen Kompressor, Trockner und Filteranlage, die zusammen mit der Maschine spezifiziert sind und nicht nachträglich montiert werden. Teilen Sie dies dem/der STYLECNC Kombinieren Sie Ihre Materialzusammensetzung und die monatlichen Schnittstunden, und Sie erhalten das passende Gassystem, die Empfehlung für Generator- oder Flaschengas sowie die Maschinenkonfiguration als ein maßgeschneidertes Angebot.
Häufig gestellte Fragen
Worin besteht der Unterschied zwischen Stickstoff und Sauerstoff beim Laserschneiden?
Sauerstoff ist am Schneidprozess beteiligt: Er reagiert exotherm mit heißem Eisen und trägt 30 bis 40 Prozent zur Schnittenergie bei Kohlenstoffstahl bei. Deshalb schneidet er dicken Baustahl schnell mit nur 0.3 bis 2 bar. Der Preis dafür ist eine dunkle Oxidschicht an der Schneide. Stickstoff ist inert und wirkt ausschließlich durch Ausstoßen der Schmelze bei 12 bis 20 bar. Er hinterlässt eine helle, oxidfreie und schweißfertige Schneide – allerdings bei einem Vielfachen des Gasverbrauchs. Sauerstoff ermöglicht höhere Schnittgeschwindigkeit bei Kohlenstoffstahl; Stickstoff sorgt für optimale Schneidqualität in allen Bereichen.
Kann man mit Druckluft laserschneiden?
Ja, und moderne Betriebe setzen diese Methode zunehmend ein. Getrocknete, ölfreie Druckluft mit 8 bis 12 bar (oftmals auf bis zu 17 bar erhöht) schneidet dünnen bis mittelstarken Baustahl, verzinkten Stahl und dünnes Aluminium zu Stromkosten von etwa 0.01 bis 0.03 US-Dollar pro Schnittminute, im Vergleich zu 0.20 bis 0.40 US-Dollar für Stickstoff. Da Druckluft 21 Prozent Sauerstoff enthält, hinterlässt sie einen leichten Oxidfilm und eignet sich daher eher für lackierte und nicht-kosmetische Teile als für Edelstahl, der für die Schweißvorbereitung vorgesehen ist. Die Einstiegsvoraussetzung ist ein entsprechend dimensionierter Kompressor, Trockner und Filtersystem, dessen Kosten typischerweise zwischen 5,000 und 20,000 US-Dollar liegen.
Warum wird Stickstoff für Edelstahl benötigt?
Weil Sauerstoff die Schnittkante chemisch verunreinigt. Bei Schnitttemperatur reagiert selbst geringste Sauerstoffspur mit dem Chrom im Edelstahl und bildet eine Oxidschicht, die Lack abweist und die Schweißnahtfestigkeit beeinträchtigt. Dadurch wird jedes Werkstück nachgeschliffen. Stickstoff hingegen hält die Schnittfläche inert und blank, sodass sie dem Schnittzustand entspricht. Die höhere Gaszufuhr ist fast immer günstiger als die dadurch eingesparte Nachbearbeitung. Deshalb ist Stickstoff bei Edelstahl der Industriestandard und keine Premium-Option.
Welchen Hilfsgasdruck sollte ich verwenden?
Je nach Material und Gas: Sauerstoff wird bei Kohlenstoffstahl mit niedrigem Druck (0.3 bis 2 bar) verwendet, der mit zunehmender Dicke abnimmt, da die Reaktion die Arbeit übernimmt. Stickstoff wird mit hohem Druck verwendet, der ebenfalls mit der Dicke ansteigt, etwa 10 bis 16 bar bei dünnem Edelstahl und Aluminium, bis zu 16 bis 20 bar mit größeren Düsen ab 6 mm. Luft liegt bei 8 bis 12 bar für leichten Baustahl. Beginnen Sie im optimalen Druckbereich und optimieren Sie dann den Druck so weit, bis die Schnittqualität erhalten bleibt, da Verbrauch und Kosten mit jedem zusätzlichen Bar stark ansteigen.
Wann amortisiert sich ein Stickstoffgenerator?
Bei konstantem und hohem Verbrauch verursachen Stickstoffflaschen und -tanks Kosten pro Volumeneinheit zuzüglich Tankmiete, Lieferung und Verdampfungsverlusten. Bei starkem Stickstoffverbrauch im Zweischichtbetrieb können die jährlichen Gaskosten allein sechsstellige Beträge übersteigen. Vor-Ort-Membran- oder PSA-Generatoren ersetzen diese Kosten durch eine Kapitalinvestition und Stromkosten. Die Amortisationszeit beträgt üblicherweise ein bis drei Jahre für Betriebe, die Stickstoff als primäres Gas nutzen. Betriebe im Einschichtbetrieb oder mit primärem Sauerstoffverbrauch beziehen in der Regel weiterhin Erdgas von Lieferanten.
Fazit
Die Wahl des Schutzgases reduziert sich auf drei Sätze. Sauerstoff eignet sich für dicken Kohlenstoffstahl, wo die Reaktion eine hohe Schneidleistung ermöglicht und eine Oxidschicht an der Schneidkante akzeptabel ist. Stickstoff ist überall dort geeignet, wo die Schneidkante nach dem Schnitt bearbeitet werden muss: Edelstahl, Aluminium, Schweißnahtvorbereitung und kosmetische Arbeiten. Luft ist dann am besten geeignet, wenn ein leichter Oxidstich toleriert wird und die Menge den Einsatz des günstigsten Gases im Betrieb rechtfertigt. Berücksichtigen Sie die Kosten für die Nachbearbeitung, nicht nur das Gas, und die richtige Lösung ergibt sich meist aus der Teileliste.
STYLECNC konfiguriert Faserlaserschneider mit auf die jeweilige Arbeit abgestimmtem Gaskreislauf, von Blechschneidmaschinen mit primärer Luftzufuhr bis hin zu Hochdruckstickstoff EdelstahlschneidsystemeSenden Sie uns Ihre Materialmischung und die benötigten Mengen, damit wir Ihnen auf Basis der obigen Berechnungen eine Empfehlung für die passende Maschine plus Gas geben können.