Blechlaser stehen im Fokus, doch die Fertigung von Rohren birgt einen hohen Arbeitsaufwand. Ein Rahmen aus vierzig Rohren erfordert üblicherweise vierzig Sägeschnitte, eine Anrissphase, Dutzende von Bohrungen, gefräste Aussparungen und einen Monteur, der vor dem Schweißen alles rechtwinklig ausrichtet. Ein Rohrlaser vereinfacht diesen Arbeitsablauf durch Programme und Spannfutter. Dieser Leitfaden erklärt die Funktionsweise der Maschinen, die optimale Spannfutterkonfiguration und -kapazität, die Verbindungsmerkmale, die die Investition rechtfertigen, und die Arbeitskostenberechnung hinter dem Wachstum dieser Produktkategorie.
Warum Rohrschneiden eine eigene Maschine ist
Ein Rohrlaser ist keine Blechbearbeitungsmaschine mit aufgesetzter Drehvorrichtung. Das Material ist ein langer, schwerer Stab, der sich präzise drehen muss, während er axial zugeführt wird. Daher basiert die Konstruktion auf Spannfuttern: motorisierte Backen, die das Werkstück greifen, drehen und durch eine feste Schneidzone transportieren. Die Steuerung synchronisiert Rotation, Vorschub und Schneidkopf, sodass eine Kontur um eine Ecke eines Vierkantrohrs oder spiralförmig um ein Rundrohr geschnitten werden kann.
Die Lagerung ist das oft unterschätzte Problem in der Konstruktion. Ein 6 Meter langer Stab biegt sich durch, wenn er nur an seinen Enden eingespannt wird, und selbst eine so dünne Wandstärke wie ein Zaunrohr verbeult bei unachtsamer Spannung. Deshalb unterscheiden sich die Maschinenklassen durch die Anzahl der Spannfutter und die Konstruktion der Lagerung:
| Konfiguration | Was es hinzufügt | Am besten geeignet für | Messung |
|---|---|---|---|
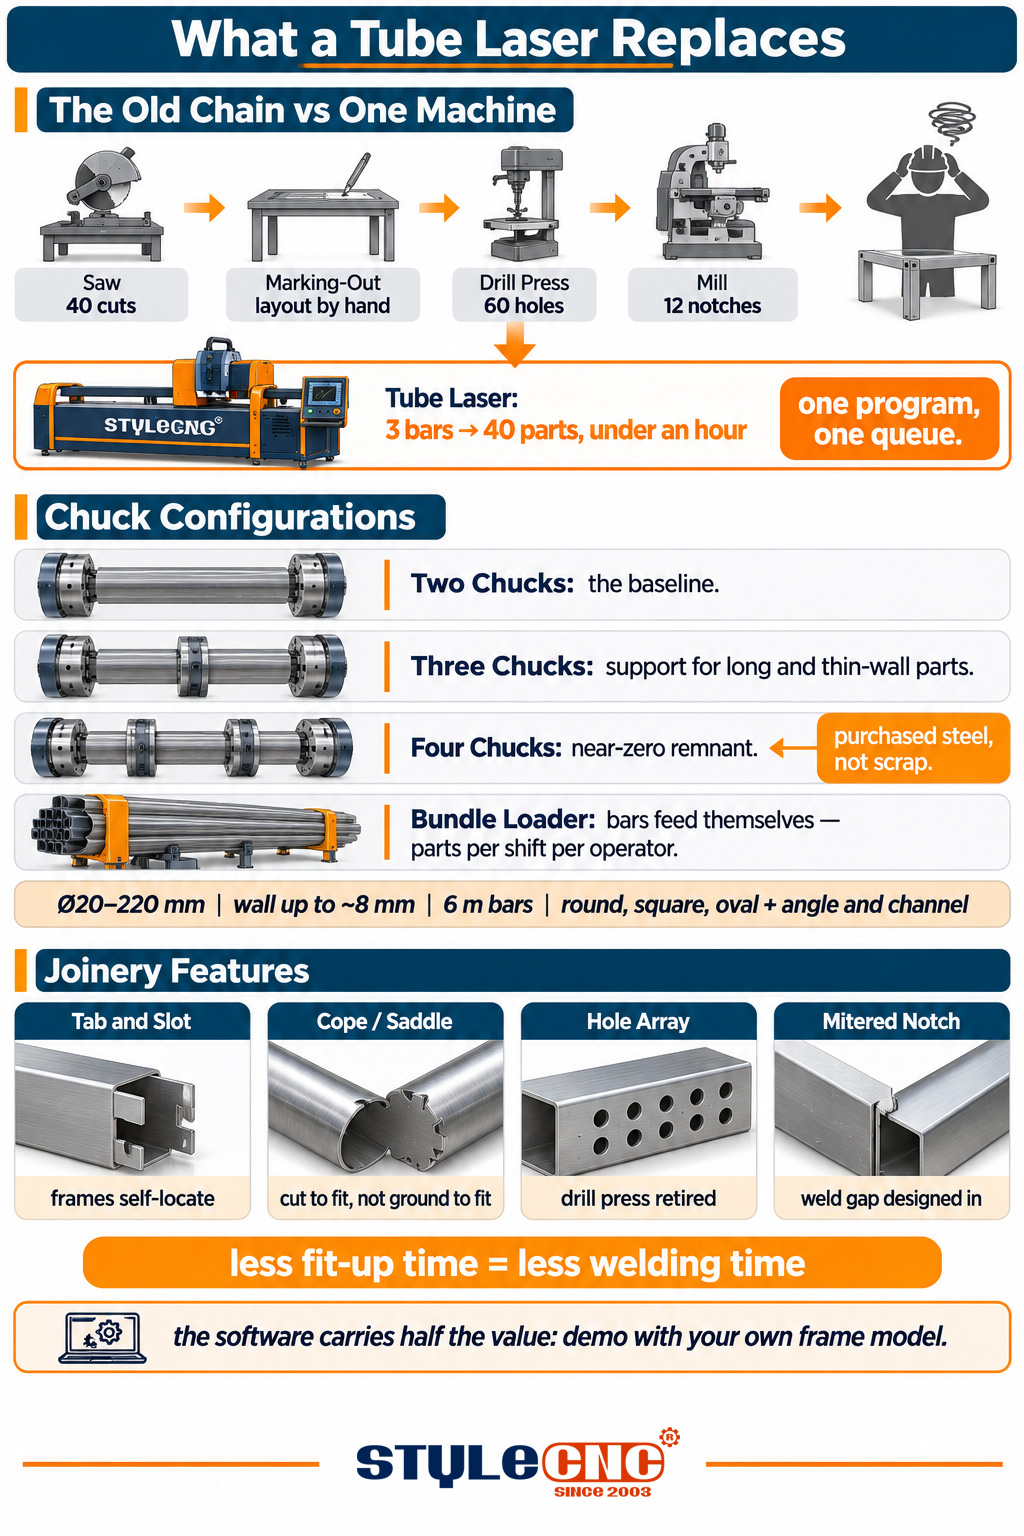
| 2 Spannfutter | Die Grundeinstellung: Das vordere Spannfutter führt das Werkstück zu und dreht es, das hintere Spannfutter spannt es ein. | Allgemeine Fertigung von Rohren in gängigen Größen und Längen | Kürzester Rest, den die Maschine pro Bar hinterlässt |
| 3 Spannfutter | Ein mittleres Spannfutter stützt das Rohr während der Schneidzone. | Längere Bauteile, dünnere Wände und engere Reststückkontrolle | Vibrationen und Schnittqualität in der Nähe der Stangenenden |
| 4 Spannfutter | Vollständige Unterstützung entlang der Leiste mit nahezu null Restdesigns | Produktionsstätten, in denen der Materialertrag Geld bedeutet | Nutzbare Länge, die von jedem gekauften Stab abgeschnitten wird |
| Automatisches Laden des Pakets | Ein Gestell führt Stangen zu, und die Teile fallen ohne Bediener am Spannfutter heraus. | Produktion bei ausgeschaltetem Licht und hohem Produktionsvolumen | Teile pro Schicht und Bediener |
Die Restlänge verdient besondere Beachtung. Jede Stange endet mit einem Stummel, den die Spannfutter nicht passieren können. Bei Tausenden von Stangen landet dieser Stummel im Schrottlager. Konstruktionen, die den Rest auf wenige Zentimeter oder bei 4-Spannfutter-Maschinen nahezu vollständig entfernen, amortisieren ihren höheren Preis durch eine deutlich höhere Materialausbeute.
Kapazität: Durchmesser, Wandstärke und Länge
⦿ Durchmesserbereich: Gängige Maschinen decken runden, quadratischen, rechteckigen und ovalen Querschnitt ab, etwa von 20 bis 220 mm; schwere Modelle reichen für strukturelle Arbeiten weit darüber hinaus.
⦿ Wandstärke: bis zu ca. 8 mm bei typischen Konfigurationen, bestimmt durch die Laserleistung; dickere Wände erfordern eine höhere Wattzahl.
⦿ Stangenlänge: Standardmaschinen laden 6 m lange Stangen, mit längeren Bettoptionen; die Teilelänge ist durch die Entladeseite der Maschine begrenzt.
⦿ Profile jenseits von Rohren: Viele Maschinen schneiden auch Winkel-, U- und Flachstangen, wodurch sich das Leistungsspektrum einer einzelnen Maschine erweitert.
Die Kapazität richtet sich nach dem Katalog, nicht nach der Broschüre: Die Maschine muss Ihr größtes Standardprofil problemlos aufnehmen können, ohne dass noch Platz zum Spannen vorhanden ist, und die Laserleistung muss Ihre dickste Wandstärke in Produktionsgeschwindigkeit bewältigen. Das Verhältnis von Leistung zu Wandstärke entspricht dem in der Dokumentation angegebenen. Faserlaserschneiden: Dicke, Geschwindigkeit und Leistungsleitfaden, angewendet auf die Wandstärke anstelle der Blechdicke.
Dünne Wände und kosmetische Abschnitte
Zwei Details zur Kapazität entscheiden darüber, ob eine Maschine leistungsfähig ist oder nicht. Dünnwandige Rohre, wie sie häufig bei Möbeln und Ausstellungsstücken verwendet werden, verformen sich unter zu aggressivem Anpressdruck und brennen bei ungenauen Einstellungen durch. Daher sind die Kontrolle des Anpressdrucks und geprüfte Einstellungen für Dünnwandrohre wichtiger als die angegebene Kapazität. Für kosmetische Bereiche wie polierten Edelstahl und vorgefertigte Rohre benötigen die Spannbackenabdeckungen und -stützen kratzfest. Lassen Sie sich ein poliertes Werkstück zeigen, das die Maschine verlässt, nicht nur ein Werkstück aus Baustahl.
Merkmale der Tischlerarbeiten: Das eigentliche Verkaufsargument
Das Ablängen ist das Geringste, was die Maschine leistet. Die Merkmale, die ein Fertigungsunternehmen verändern, sind diejenigen, die in das Rohr eingeschnitten werden:
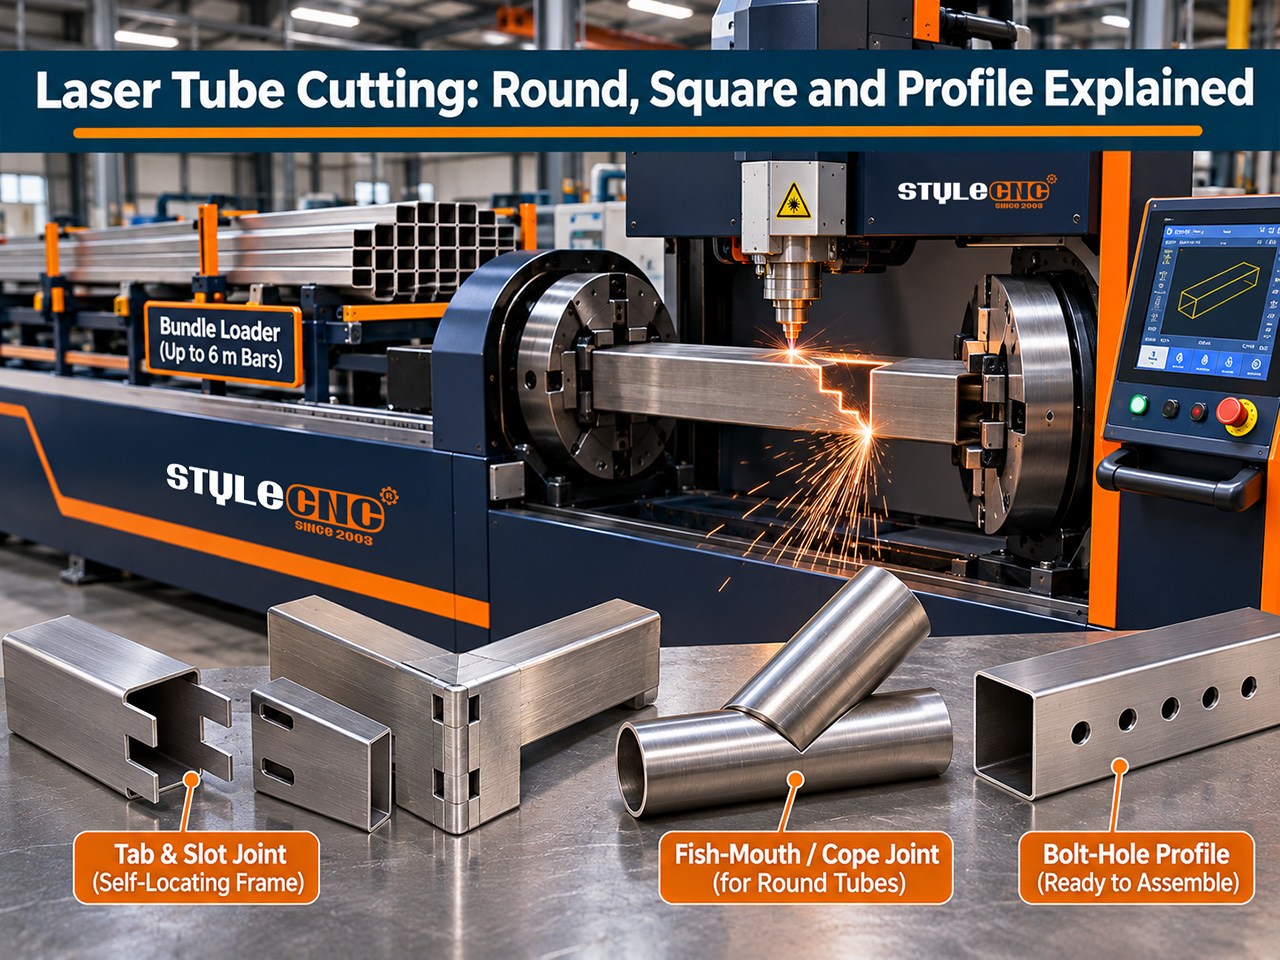
⦿ Laschen und Schlitze: Passelemente, die Teile gegeneinander positionieren, sodass sich ein Rahmen von selbst rechtwinklig zusammenbaut und die Markierung des Monteurs entfällt.
⦿ Überhänge und Sättel: Fischmaulprofile, wo ein Rohr auf ein anderes trifft, die zugeschnitten statt geschliffen werden.
⦿ Löcher und Anordnungen: Bolzenmuster und Hardwarelöcher werden vom Programm platziert, wodurch die Bohrmaschine und ihre Layoutfehler ersetzt werden.
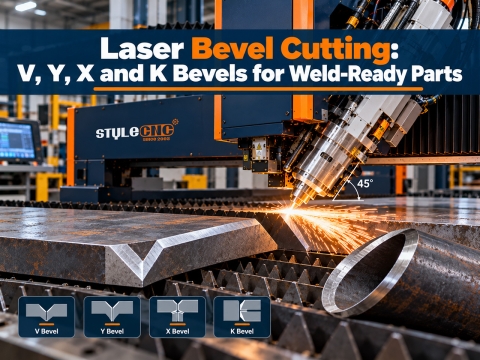
⦿ Kerben und Gehrungen: Eckverbindungen, die unter einem Winkel geschnitten werden, wobei der Schweißspalt mit einkalkuliert ist.
Die Betriebe beschreiben den Folgeeffekt auf dieselbe Weise: Die Schweißzeit sinkt, weil sich die Montagezeit verkürzt, und die Qualität steigt, weil die Teile nur noch auf eine Weise zusammengefügt werden können. Bei Verbindungen, die eine vollständige Schweißvorbereitung an den Rohrenden erfordern, ist der Qualitätszuwachs die 3D Rohrlaser-Fasenschneidemaschine, wodurch das Schrägschneiden in denselben rotierenden Arbeitsablauf integriert wird.
Schweißfertige Kanten und was nach dem Schnitt passiert
Rohrteile werden üblicherweise direkt geschweißt. Die schmale Schnittfuge des Lasers ermöglicht das Schweißen von Kanten ohne Nachschleifen bei gängigen Wandstärken. Durchstoßstellen und Schlacke verhalten sich wie bei Blechen: Optimierte Parameter halten das Rohrinnere sauber, was insbesondere bei flüssigkeitsführenden oder sichtbaren Bereichen wichtig ist. Bei Fertigungen, die keinerlei Schlacke im Inneren tolerieren, sollten die Düsen- und Gaskonfiguration für Ihre Wandstärke während der Vorführung und nicht erst nach der Lieferung besprochen werden.
Automatisierung: Wenn sich der Bundle Loader lohnt
Eine manuelle Beschickungsmaschine benötigt einen Bediener direkt am Spannfutter: Stange einlegen, Programm starten, Teile auffangen, wiederholen. Ein automatischer Bündellader stapelt diese Arbeitsschritte: Stangen werden nacheinander in ein Gestell eingelegt, die Teile fallen auf ein Förderband oder in einen Behälter, und der Bediener übernimmt zwischen den Beschickungsvorgängen die Überwachung mehrerer Maschinen oder das Schweißen.
Die Entscheidung hängt von der Produktionsmenge ab. Ein Betrieb, der nur wenige Stangen pro Tag fertigt, profitiert kaum; ein Betrieb, der Hunderte von Serienteilen produziert, spart die Arbeitskosten einer Schicht und die anschließenden Betriebsstunden. Berücksichtigen Sie bei der Preisgestaltung des Laders die dadurch eingesparten Lohnkosten und beachten Sie, dass er auch die Qualität sichert, da die Stangen stets mit der gleichen Ausrichtung und Geschwindigkeit zugeführt werden.
Wer kauft Röhrenlaser und welche Konfiguration?
⦿ Möbel- und Ausstellungsrahmen: leichte Abschnitte, hohe Teileanzahl, überall Laschen und Schlitze; eine 2- oder 3-Spannfuttermaschine mit Lader verdient schnell Geld.
⦿ Fitnessgeräte und Sitzmöbel: gebogene und ovale Abschnitte mit ästhetischen Oberflächen; hochwertige und kratzfeste Klemmung.
⦿ Geländer, Tore und Zäune: gemischte Profile und Gehrungen; eine flexible, manuell zu beladende Maschine deckt die Vielfalt ab.
⦿ Maschinenrahmen und -gestelle: schwerere Vierkantprofile und Bolzenanordnungen; Kapazität und Wandstärke bestimmen die Spezifikation.
⦿ Auftragsrohrschneiden: der Dienstleistungs-Business-Case, bei dem ein Lader und eine nahezu restfreie Konstruktion die Marge bilden.
Fertige Beispiele aus diesen Branchen werden in der Projektgalerie für LaserschneidmaschinenSie vermitteln schneller, wie Laschen, Aussparungen und Anordnungen an realen Bauteilen aussehen, als jede Spezifikationsseite.
Die Software trägt die Hälfte des Wertes.
Die Verbindungsbibliothek ist in der Software enthalten, daher sollte sie genauso sorgfältig geprüft werden wie die Hardware. Gute Software für Rohrverbindungen importiert Daten. 3D Die Maschine montiert und entfaltet automatisch die Merkmale jedes Rohres, platziert Laschen und Aussparungen über ein Menü und ordnet Teile entlang von Stegen an, um den Rest optimal zu nutzen. Schwache Software zwingt den Programmierer, jede Kerbe manuell zu zeichnen, wodurch die durch die Maschine eingesparte Arbeit wieder zunichtegemacht wird. Bitten Sie die Vorführung, mit Ihrem eigenen Rahmenmodell zu beginnen, nicht mit der Beispieldatei des Lieferanten.
Die Arbeitsrechnung zur Ersetzung von 3 Bahnhöfen
Nehmen wir als Beispiel vierzig Rohre. Traditionell: vierzig Sägeschnitte mit Zwischenbearbeitung, Anzeichnen, sechzig Bohrlöcher, ein Dutzend gefräste Kerben und Feinarbeit am Schweißtisch – ein langer Arbeitstag mit drei Maschinen und zwei Mitarbeitern. Mit einem Rohrlaser werden dieselben vierzig Teile aus drei Stangen in weniger als einer Stunde gefertigt, sind definitionsgemäß gratfrei und werden direkt zum Schweißen zusammengefügt.
Die eingesparten Stunden sind nur die halbe Miete. Säge-, Bohr- und Frässtationen werden zu Backup-Stationen degradiert, ihre Produktionsfläche wird wieder frei, und das Terminrisiko von drei Warteschlangen reduziert sich auf eine. Betriebe, die wöchentlich Angebote für Rahmen erstellen, stellen fest, dass sich die Maschine ähnlich schnell amortisiert wie die Blechlaser vor zehn Jahren: Der erste Anbieter in einer Region sichert sich Aufträge aufgrund der kurzen Lieferzeiten, bis die Konkurrenz aufholt. Konfigurationen hinsichtlich Kapazität und Spannfutteranzahl werden verglichen. Faserlaser-Rohrschneider Seite, zusammen mit der breiteren Faserlaserschneidmaschinen-Sortiment.
Checkliste für Käufer
✔ Listen Sie Ihre Abschnitte auf: größter und kleinster Durchmesser, dickste Wandstärke und längster Teil, mit Klemmhöhe.
✔ Wählen Sie die Anzahl der Spannfutter anhand der Teilelänge, der Wandstärke und dem Wert des Restmaterials, der Ihnen wichtig ist.
✔ Überprüfen Sie die Verbindungsbibliothek: Laschen, Schlitze, Gehrungen und Gehrungen sind in der Software programmiert, werden aber in der Broschüre nicht versprochen.
✔ Wählen Sie den Loader anhand der täglichen Balkenanzahl und lassen Sie Platz dafür, auch wenn er später kommt.
✔ Schneiden Sie Ihren eigenen Rahmenbausatz bei der Vorführung zu und schweißen Sie ihn zusammen; die Passgenauigkeit wird die Wahrheit zeigen.
Ersetzen Sie Säge, Bohrer und Fräse durch ein einziges Programm.
Vergleichen Sie Spannfutterkonfigurationen, Kapazitäten und Bündellader auf dem Faserlaser-Rohrschneidemaschineund erhalten Sie ein kostenloses Angebot, das auf Ihre Querschnitte, Wandstärken und Teilevolumina abgestimmt ist.