Was ist ein CNC-Plasmaschneider und wie funktioniert er?
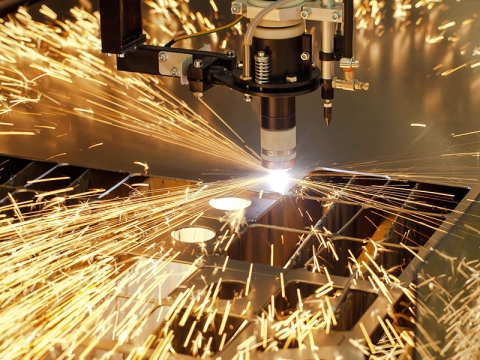
Die Kombination von plasma Schneider und CNC-Steuerung wird CNC-Plasmaschneidmaschine genannt. Der CNC-Plasmaschneider kombiniert ein einfaches und leicht zu bedienendes CNC-System, um den Hochgeschwindigkeitsluftstrom, der bei hoher Temperatur aus der Düse ausgestoßen wird, zu ionisieren und elektrische Leiter zu bilden. Wenn der Strom durchfließt, bildet der Leiter einen Hochtemperatur-Plasmalichtbogen, und die Hitze des Lichtbogens bewirkt, dass das Metall am Einschnitt des Werkstücks lokal schmilzt (und verdampft), und das geschmolzene Metall wird durch die Kraft des Hochgeschwindigkeits-Plasmaluftstroms entfernt, um eine Verarbeitungsmethode des Einschnitts zu bilden. Der durch die ringförmige Gasflusstechnologie gebildete verlängerte und stabile Plasmalichtbogen gewährleistet ein reibungsloses und wirtschaftliches Schneiden jedes leitfähigen Metalls.
Probleme & Lösungen
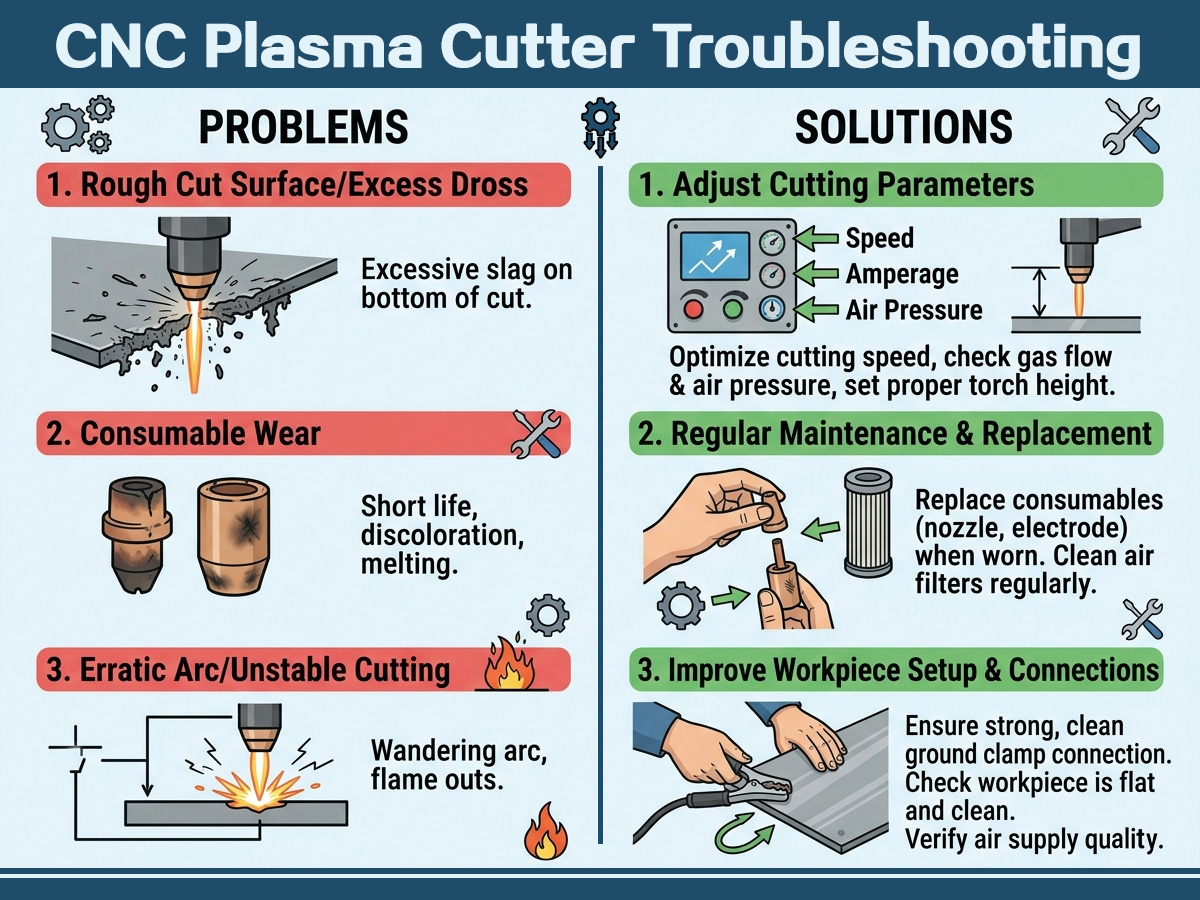
Beim Betrieb der CNC-Plasmaschneidmaschine treten verschiedene Fehler auf. Angesichts von Problemen sollte der Bediener zunächst Ruhe bewahren, die Ursachen der Fehler in Kombination mit den Symptomen der Probleme analysieren und Lösungen zur Fehlerbehebung finden.
Arbeitsluftdruck zu niedrig.
Wenn der Arbeitsluftdruck beim Plasmaschneider viel niedriger ist als der im Handbuch angegebene Luftdruck, bedeutet dies, dass die Ausstoßgeschwindigkeit des Plasmalichtbogens geschwächt ist und der Eingangsluftstrom unter dem erforderlichen Wert liegt. Zu diesem Zeitpunkt kann kein energiereicher, schneller Plasmalichtbogen gebildet werden. Infolgedessen ist die Schnittqualität schlecht, der Schnitt ist nicht durchdrungen und der Schnitt staut sich. Die Gründe für unzureichenden Luftdruck sind: unzureichende Luftzufuhr vom Luftkompressor. Die Druckregelung des Luftregelventils des Schneiders ist zu niedrig, es gibt Ölverschmutzung im Magnetventil und der Luftweg ist nicht glatt. Daher ist es notwendig, diese Aspekte einzeln zu prüfen, Probleme zu finden und sie rechtzeitig zu beheben.
Arbeitsluftdruck zu hoch.
Wenn der Eingangsluftdruck zu hoch ist, bläst der übermäßige Luftstrom nach der Bildung des Plasmalichtbogens die konzentrierte Lichtbogensäule weg, zerstreut die Energie der Lichtbogensäule und schwächt die Schneidkraft des Plasmalichtbogens. Die Hauptgründe sind: falsche Einstellung der Eingangsluft, übermäßige Einstellung des Luftfilterdruckminderventils oder Ausfall des Luftfilterdruckminderventils.
Unsachgemäßer Einbau von Verschleißteilen wie Elektrodendüsen.
Die Elektrodendüse ist mit einem Gewinde versehen und muss festgeschraubt werden. Eine unsachgemäße Installation der Düse, z. B. wenn das Gewinde nicht festgezogen ist oder der Wirbelstromring nicht richtig installiert ist, führt zu instabilem Schneiden und zu schneller Beschädigung der Verschleißteile.
Die Eingangswechselspannung ist zu niedrig.
Überprüfen Sie vor der Inbetriebnahme und Verwendung, ob das an die Plasmaschneidmaschine angeschlossene Stromnetz über eine ausreichende Tragfähigkeit verfügt und ob die Spezifikationen des Netzkabels den Anforderungen entsprechen. Der Installationsort der Plasmaschneidmaschine sollte weit entfernt von großen elektrischen Geräten und Orten mit häufigen elektrischen Störungen sein.
Schlechter Kontakt zwischen Erdungskabel und Werkstück.
Die Erdung ist eine wesentliche Vorbereitung vor dem Schneiden. Wenn kein spezielles Erdungswerkzeug verwendet wird, befindet sich auf der Oberfläche des Werkstücks eine Isolierung, und eine langfristige Verwendung des Erdungskabels mit starker Alterung führt zu einem schlechten Kontakt zwischen dem Erdungskabel und dem Werkstück.
Schnittgeschwindigkeit und Vertikalität des Brennergriffs.
Die Schnittgeschwindigkeit sollte je nach Material und Dicke schnell oder langsam sein und die aktuelle Größe sollte konsistent sein. Zu schnell oder zu langsam führt zu einer unebenen Schnittfläche und Schlacke an den oberen und unteren Kanten. Darüber hinaus wird der Schneidbrenner nicht vertikal gehalten und der gesprühte Plasmalichtbogen wird auch schräg gesprüht, was ebenfalls dazu führt, dass die Schnittfläche eine Neigung aufweist.
Problemlösung
| Probleme | Ursache des Problems | Lösungen |
| Schalten Sie den Host-Netzschalter ein. Die Betriebsanzeige leuchtet nicht | 1. Die Betriebsanzeige ist defekt | ersetzen |
| 2. 2A-Sicherung ist defekt | ersetzen | |
| 3. keine Eingangsspannung von 3 V, dreiphasig | Überholung | |
| 4. Eingang 380 V Dreiphasenspannung Phasenverlust. „Phasenmangelanzeige“ leuchtet | Verwenden Sie ein Multimeter zur Messung der 3-Phasen-Spannung, das den Anforderungen entspricht | |
| 5. Macht und so weiter | ersetzen | |
| 6. Schlechtes Control Panel oder Host | Überholung | |
| Nach dem Einschalten der dreiphasigen Eingangsspannung dreht sich der Lüfter nicht, aber die Betriebsanzeige leuchtet | 1. Phasenverlust bei 3-Phasen-Eingangsleistung | Baustoffansatz mit der Tabelle 1.4 |
| 2. Die Lüfterblätter sind durch Fremdkörper blockiert | Fremdkörper entfernen | |
| 3. Der Netzstecker des Lüfters ist locker | Wieder einfügen | |
| 4. Lüfteranschluss | Überholung | |
| 5. Der Lüfter ist beschädigt | Ersetzen oder überholen | |
| Schalten Sie die 3-Phasen-Eingangsleistung ein, die Betriebsanzeige leuchtet, die Lüfterdrehung ist normal, aber öffnen Sie den Schalter "Testgas", die Brennerdüse ohne Luftstrom | 1. keine Eingangsdruckluft | Wartung der Gasversorgung und der Gasleitung |
| 2. Der Host zurück "Luftfilterdruckregler" Ungleichgewicht, Druckanzeige zeigt Null. "Unterdruck" zeigt rotes Licht | Druck neu einstellen. Vorgehensweise: Handrad „Luftfilterdruckminderer“ im Uhrzeigersinn drehen zum Erhöhen, sonst verringern. | |
| 3. "Testgas" schlechtes Licht | ersetzen | |
| 4. Das elektromagnetische Ventil des Hosts ist defekt | Überholung oder Austausch | |
| 5. Lecks oder Kurzschlüsse in der Gasleitung | Überholung | |
| Schalten Sie den Schalter "Testgas" ein, die Düse hat einen Luftstrom, wenn die Schließung des "Schnitt"-Lichts, geschlossen den Brennerschalter, aber weder Luftstrahl noch die Host-Programmaktion | 1. Brennerschalter defekt oder Schalterleitung defekt | Ersetzen oder überholen |
| 2. "Cut"-Schalter ist defekt | ersetzen | |
| 3. Beschädigung der Host-Steuerplatine | Überholung | |
| 4. Der Host-Steuertransformator oder zugehörige Leitungen oder Komponenten sind beschädigt | Überholung | |
| 5. Der Host kann aufgrund von Druckmangel, Übertemperatur und anderen Gründen in der Schutzausfallzeit ausfallen | Bis der Luftdruck wieder normal ist oder die Temperatur des Hosts nach der Normalisierung wieder normal ist | |
| 6. Wassergekühlter Schneidbrenner mit Wasserkühlung funktioniert nicht richtig oder es fehlt Wasser im Tank, was zu Druckmangel führt, sodass sich der Host in einem geschützten Zustand befindet | Überprüfen und lösen, wenn die Abteilung für Leitungswasserversorgung Druck, Wasserdruck sollte erhöht werden | |
| Schalten Sie den Brennerschalter ein, wenn Luft in der Düse strömt, aber weder „oben“ noch „oben“ geschnitten wird. | 1. Phasenverlust bei 3-Phasen-Eingangsleistung | Überholung |
| 2. Luftdruck kleiner als 0.45Mpa | Angleichung an den Normalwert nach der in Tabelle 3.2 beschriebenen Methode | |
| 3. Der Eingangsluftstrom ist zu klein | Erhöhen Sie den Eingangsluftstrom um 300 l/min | |
| 4. „Masse durchschneiden“ Spannfutter und Werkstück schlecht leitend oder „Massekabel durchschneiden“ Kabelbruch | Klemme oder Anschlussleitung erneut | |
| 5. Schneidbrennerdüsenelektrode oder andere Teile beschädigt | Austausch von Neuteilen | |
| 6. Die Schneidemethode ist nicht korrekt | Die Brennerdüse sollte vor dem Einschalten des Brennerschalters auf den Startpunkt des Werkstückschnitts gelegt werden | |
| 7. Unterbrechung im Schneidbrennerkabel | Verwenden Sie die Multimeter-R * 10-Datei, um den Pfad zwischen dem leitenden Teil der Host-"Ausgangsschnittstelle" und der Taschenlampenelektrode zu messen, da sonst das Oberflächenkabel gebrochen ist | |
| 8. Der Host "FD" Funkenstrecke zu groß oder Kurzschluss | Stellen Sie den Wolframstabspalt wieder ein, 0.5mm-0.8mm, wenn die Abteilung der Wolfram-Stab-Struktur, die 2 Lücken addieren sich gleich 0.5mm-0.8mm | |
| 9. Schäden am Leitungsteil oder an Komponenten, wie z. B. Druckregler | Überholung | |
| 10, die Host-Steuerplatine Störungen oder Schäden | Überholung oder Austausch | |
| 11. Fackelschaden | Verwenden Sie ein Multimeter R * 10K Datei Schneidbrenner Elektrodenhalter und das Außengewinde M32 oder M35 Widerstandswert sollte nahe bei ∽ bis Hunderte von K sein, wenn der Widerstand zu klein ist (wie ein paar Ka paar Ω) zeigt Beschädigung oder Feuchtigkeit, sollte Nach dem Waschen und Trocknen Messungen, um zu bestätigen, dass der Schaden ersetzt werden sollte | |
| Kontakt kann geschnitten werden, aber berührungslos kann nicht geschnitten werden, das Experiment nicht-Transfer-Lichtbogen nicht funkenbildende Düse | 1.15A Sicherung Sicherung offener Stromkreis | ersetzen |
| 2. „Luftfilterdruckminderer“ zeigt an, dass der Wert zu hoch ist | Passen Sie die Werte gemäß Tabelle 3.2 an. | |
| 3. Brennerelektrodendüse oder andere Teile beschädigt | ersetzen | |
| 4. Schneidbrenner feucht, Druckluft Feuchtigkeitsgehalt ist zu groß | Der Brenner wird getrocknet und die Druckluft wird getrocknet und dann in die Maschine | |
| 5. "Pilotbogen-Schnittstelle" zum Schneiden des Drahtes zwischen dem Brenner offen | Verwenden Sie die Multimeter R * 10-Datei, um den "Pilotbogen-Schnittstelle"-Anschluss zu messen und der Metallbrenner-Schneidbrenner sollte passieren | |
| 6. Schäden durch Schneidbrenner | Die Prüfmethode ist die gleiche wie in dieser Tabelle 5.11 | |
| Der in einer Feile platzierte Schnittstärkenwahlschalter kann schneiden, die andere Feile funktioniert jedoch nicht | 1. dicken Schalter schneiden oder Drahtauswahl schlecht | ersetzen |
| 2. Einer der Host-AC-Schütze CJ1 oder CJ2 ist defekt | Ersetzen oder reparieren | |
| 3. Gleichrichter-Haupttransformator B1 defekt oder zugehöriger Kabelbruch | service | |
| Lichtbogen bei der Arbeit instabil | 1. Der Druck ist zu niedrig oder zu hoch | Nachjustierung, Vorgehensweise siehe Tabelle 3.2 |
| 2. Schneidbrennerdüse oder Elektrodenbrennen | ersetzen | |
| 3. Eingangswechselspannung ist zu niedrig | Passen Sie die Eingangswechselspannung an | |
| 4. "schneiden Sie den Boden" und schlechte Arbeit zwischen den leitenden | Richtig angeschlossen | |
| 5. Schneiden mit langsamer Bewegung | Passen Sie die Bewegungsgeschwindigkeit an | |
| 6. Der Funkengenerator kann den Lichtbogen nicht automatisch unterbrechen | Normalerweise sollte die Entladezeit des Funkengenerators beim Öffnen des Brennerschalters 0.5-1 Sek. betragen und dann automatisch gestoppt werden. Andernfalls liegt eine Störung der Steuerplatine vor. Der Steuerkreis oder ein Bauteilfehler muss überholt werden. | |
| 7. Die relevanten Komponenten im Host funktionieren nicht richtig | Überholung | |
| Plasmaschneiddicke bis zu Nennwerten | 1. Eingang 3-Phasenspannung bis 380V | Passen Sie die Eingangsspannung an |
| 2. Die Eingangsleistung ist zu gering. Der Schneiddruckabfall ist zu groß. | Sollte die Eingangskapazität erhöhen | |
| 3. Geben Sie den Druckluftdruck zu niedrig oder zu hoch ein | Auf 0.4 MPa einstellen, Methode siehe Tabelle 3.2 | |
| 4. Der Druckluftstrom ist zu gering. Das Arbeitsdruckmessgerät zeigt einen Wert an, der vom Normalwert auf etwa 0.3 MPa gefallen ist. Schalten Sie den Netzschalter aus, und der Druck wird sofort wieder normal. | Plus der Eingangsdruckluftstrom auf 300L / min; wenn das System auf dem Rohrloch basiert, ist zu klein, sollte größer als φ sein8mm Bohrloch in der Rohrleitung | |
| 5. "Schnittdickenauswahl" Schalter den Gang ausgewählt unangemessen | Umtausch ins „gehobene“ Segment | |
| 6. Schnittgeschwindigkeit zu hoch | Reduzieren Sie die Schnittgeschwindigkeit | |
| 7. Das Arbeitsmaterial stimmt nicht mit Tabelle 2 überein | Einstellparameter | |
| 8. Das Düsenloch ist verbrannt | Passen Sie die neue Düse an | |
| 9. Die Elektrode ist verbrannt | ersetzen | |
| 10. Das Düsenmodell ist falsch | Stellen Sie den richtigen Düsentyp ein | |
| 11. Luftsystem oder Schneidbrenner Kabelschaden Leckage, dann wurde die Düsenöffnung Strömung deutlich reduziert | Reparieren oder ersetzen | |
| Materialschrägschnitt | 1. Die Düsenelektrode ist beschädigt | ersetzen |
| 2. Die Düsenelektrodenmontageposition ist eine andere Achse | Richtig neu installieren | |
| 3. Zu schnelles Schneiden | Angemessene Verlangsamung | |
| 4. Die Düsenachse und die Werkstückebene sind nicht vertikal | Anpassen und lösen | |
| Zu breiter Schnitt, schlechte Schnittqualität | 1. Die Schnittgeschwindigkeit ist zu langsam | Passen Sie die Geschwindigkeit an |
| 2. die Düse, die Elektrode ist verbrannt | Aktualisiert | |
| 3. Das Arbeitsmaterial, die Dicke und die Schalterposition „Schnittdicke wählen“ stimmen nicht überein | Einstellung | |
| 4. Das Düsenmodell ist nicht korrekt, das Loch ist zu groß | Ersetzen Sie den richtigen Düsentyp | |
| Plasmaschneidbrenner brennt durch | 1. Die Metalldruckkappe ist nicht komprimiert | Normalerweise ersetzen die Elektrode Düse sollte umgehend komprimiert werden |
| 2. Leitfähige Verbindungen des Schneidbrenners sind lose, Kabelkanal gebrochen, Schnittstelle des wassergekühlten Brenners undicht | Rechtzeitig prüfen und lösen | |
| 3. Schlechte Isolierung der Schneidbrennerverbindungen | Stellen Sie sicher, dass die Isolierung an der Verbindung von guten | |
| 4. Die Keramikschutzhülle des Schneidbrenners ist beschädigt, wird aber nicht umgehend ersetzt | Sollte umgehend ersetzt werden | |
| 5. Druckluft im Überschusswasser | Rechtzeitige Entladung "Luftfilter Druckminderer" im Wasser, wenn der Feuchtigkeitsgehalt der Druckluft | |
| 6. Stiefelschneiden, Schneidbrennermodell falsch | Beim Parallelschneiden sollte ein wassergekühlter Schneidbrenner gewählt werden, da die Tragfähigkeit eines luftgekühlten Schneidbrenners zu gering ist und nicht verwendet werden kann | |
| 7. Die Elektrode wird nach dem Brennen nicht ausgetauscht | Elektrodenbrand sollte umgehend aktualisiert werden | |
| 8. Wassergekühlter Brenner Arbeitswassersystem ist nicht normal oder die Umgebungstemperatur ist zu niedrig, die Schnittstelle undicht | Überprüfen und lösen, und kann nicht in der Umgebung mit Gefriertemperaturen arbeiten | |
| Gleichrichterdioden D1-D6 brennen oft durch | 1. Die Sperrspannung der neuen Diode ist zu niedrig | Sperrspannungsfestigkeit > 1200V Diode sollte gewählt werden |
| 2. C101-C103; C104; C106 oder R101; R102 in einem oder mehreren beschädigten | ersetzen | |
| 3. Gleichrichtertransformator B1 ist beschädigt | Ersetzen oder reparieren | |
| 4. Plasmaschneidbrenner ist beschädigt | Entfernen Sie den Brenner von der Haupteinheit, verwenden Sie ein Multimeter R * 10K Datei Messelektrode und das Brenner-Außengewinde M32 oder M35. Der Widerstandswert sollte nahe bei ∽ liegen, wenn er unter zehn K liegt, ist er beschädigt |
Hinweise
Bei Verwendung eines CNC-Plasmaschneiders ist die Schnittqualität instabil und die Verschleißteile werden häufig ausgetauscht. Es stellt sich heraus, dass der Betrieb des Benutzers während des Betriebs nicht ausreichend standardisiert ist und er gleichzeitig einigen Details nicht genügend Aufmerksamkeit schenkt. Einige Tipps für den täglichen Einsatz von CNC-Plasmaschneidmaschinen zusammengefasst, um Ihnen Komfort zu bieten:
Der Schnitt sollte am Rand beginnen.
Beginnen Sie nach Möglichkeit mit dem Schneiden an der Kante, anstatt den Schnitt zu perforieren. Wenn Sie die Kante als Ausgangspunkt verwenden, verlängert sich die Lebensdauer des Verbrauchsmaterials. Richtig ist es, die Düse direkt auf die Kante des Werkstücks zu richten, bevor Sie den Plasmalichtbogen starten.
Reduzieren Sie unnötige „Lichtbogen- (oder Pilotierungs-)Zeiten.
Sowohl die Düse als auch die Elektrode werden beim Starten des Lichtbogens sehr schnell verbraucht, und der Brenner sollte vor dem Starten in Gehweite des zu schneidenden Metalls platziert werden.
Überlasten Sie die Düse nicht.
Eine Überlastung der Düse (d. h. ein Überschreiten des Betriebsstroms der Düse) führt zu einem schnellen Ausfall der Düse. Die Stromstärke sollte 95 % des Betriebsstroms der Düse betragen. Beispiel: Die Stromstärke einer 100-A-Düse sollte auf 95 A eingestellt werden.
Halten Sie einen angemessenen Schnittabstand ein.
Gemäß den Anforderungen der Bedienungsanleitung wird ein angemessener Schnittabstand gewählt. Der Schnittabstand ist der Abstand zwischen der Schneiddüse und der Oberfläche des Werkstücks. Versuchen Sie beim Perforieren, einen Abstand zu verwenden, der doppelt so groß ist wie der normale Schnittabstand oder der maximale h8, der vom Plasmalichtbogen übertragen werden kann.
Die Perforationsstärke sollte im zulässigen Bereich des Maschinensystems liegen.
Die Schneidemaschine kann die Stahlplatte, die die Arbeitsdicke überschreitet, nicht durchbohren. Die übliche Durchbohrdicke beträgt 1/2 der normalen Schnittdicke. Versuchen Sie, den Brenner und die Verbrauchsmaterialien sauber zu halten. Jeglicher Schmutz auf dem Brenner und den Verbrauchsmaterialien beeinträchtigt die Plasmafunktion des Systems erheblich. Wenn Sie Verbrauchsmaterialien austauschen, legen Sie sie auf ein sauberes Flanelltuch, überprüfen Sie regelmäßig die Verbindungsrippe des Brenners und reinigen Sie die Elektrodenkontaktfläche und die Düse mit einem Reiniger auf Wasserstoffperoxidbasis.
CNC-Plasmaschneidgeräte: Probleme und Lösungen – 10 häufig gestellte Fragen
1. Warum produziert mein CNC-Plasmaschneider übermäßig viel Schlacke an der Unterkante?
Schlacke entsteht durch falsche Vorschubgeschwindigkeit. Langsames Schneiden erzeugt weiche Schlacke, schnelles Schneiden harte Schlacke, die nachgeschliffen werden muss. Geschwindigkeit anpassen in 10% Schritte von Ihrem Plasmaschneider-Anleitung Schnitttabelle.
2. Was verursacht den Lichtbogenverlust meines Plasmabrenners während des Schneidvorgangs?
Lichtbogenverluste werden typischerweise durch unzureichenden Luftdruck, eine mangelhafte Erdung oder eine verschmutzte Plattenoberfläche verursacht. Stellen Sie sicher, dass Ihre Klemme blankes, sauberes Metall berührt und überprüfen Sie die gleichmäßige Luftzufuhr. CNC-Plasmaschneidetisch.
3. Wie kann ich verhindern, dass sich dünnes Blech beim Plasmaschneiden verzieht?
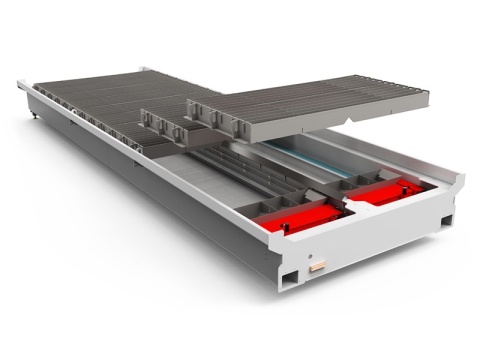
Verwenden Sie die niedrigste Stromstärke, die für vollständige Durchdringung sorgt, maximieren Sie die Vorschubgeschwindigkeit und führen Sie die Schnitte so aus, dass eine Kühlung zwischen benachbarten Schnittbahnen ermöglicht wird. Plasma-Wassertisch Verringert die Verformung bei Materialien mit einer Dicke von weniger als 16 Gauge drastisch.
4. Warum sind meine plasmageschnittenen Löcher konisch und nicht rund?
Fixieren Sie Ihren THC auf dem empfohlenen Schnitt h8 für Löcher unter einem Zoll und reduzieren Sie die Ausfahrgeschwindigkeit auf 60% der Umfangsgeschwindigkeit. Dadurch kann die Hinterkante des Bogens aufholen, wodurch zylindrischere Löcher entstehen.
5. Wie oft sollte ich die Verbrauchsmaterialien für die Plasmaanlage austauschen?
Tauschen Sie Düsen und Elektroden aus, sobald Sie eine vergrößerte Öffnung, Elektrodenkrater, Lichtbogenwanderung oder vermehrte Schlackenbildung feststellen. Neue Verschleißteile beheben mehr Schnittprobleme als jede andere Maßnahme. Befolgen Sie eine Wartungsplan für Plasmaschneider um den Verschleiß zu verfolgen.
6. Was verursacht ungleichmäßige Fasenwinkel an plasmageschnittenen Kanten?
Eine beschädigte oder verschlissene Düsenöffnung beeinträchtigt die Symmetrie des Lichtbogens und führt zu ungleichmäßigen Winkeln. Halten Sie den Schnittwinkel h8 innerhalb von ±0,25 mm (0.010 Zoll) und überprüfen Sie, ob Ihr Wirbelring und die Schutzkappe korrekt sitzen, um gleichmäßige Ergebnisse zu gewährleisten. Präzisions-Plasmaschneiden.
7. Kann Feuchtigkeit in meiner Druckluft die Qualität des Plasmaschneidens beeinträchtigen?
Ja. Feuchtigkeit stört die Ionisierung im Brenner, was zu Lichtbogeninstabilität und schnellerem Verschleiß der Verschleißteile führt. Installieren Sie einen Kältetrockner und einen Koaleszenzfilter vor dem Schneidbrenner.
8. Warum taucht mein THC den Brenner an den Ecken in das Werkstück ein?
Wenn die Maschine in Kurven abbremst, ändert sich die Lichtbogenspannung, und die THC-Messung führt zu einem falschen Abstandsmesswert. Konfigurieren Sie Ihre Steuerung so, dass die THC-Messung während der Abbremsvorgänge deaktiviert wird. Bedienungsanleitung für CNC-Plasmaschneidanlagen für Anti-Tauch-Einstellungen.
9. Kann ich einen handgeführten Plasmaschneidbrenner an meiner CNC-Plasmaschneidanlage verwenden?
Handbrenner haben gezahnte Düsen, die sich bei maschinellem Betrieb zusetzen. Für den Einsatz mit CNC-Maschinen ist ein Maschinenbrenner mit Flachdüse unerlässlich. Vergleichen Sie Hand- vs. CNC-Plasmaschneidanlagen vor der Einrichtung.
10. Was kostet eine CNC-Plasmaschneidanlage für eine kleine Werkstatt?
Hobbytische für den 4x4-Bereich beginnen bei etwa $51000–8,000 US-Dollar, während die Produktionssysteme im Bereich von 1000 bis 1000 US-Dollar liegen. $15,000–50,000+ US-Dollar. Budget für Verbrauchsmaterialien und CAM-Software.